
Vous recevez un lot de composants usinés embouts à rotule, rotules ou CNC en acier inoxydable spécifiés dans 316L. Vous passez un aimant dessus. Certains collent. Votre premier réflexe est de signaler la mauvaise qualité, de déposer une plainte relative à la qualité et d'exiger des certifications de matériaux. Dans la plupart des cas, c’est un mauvais instinct.
Le magnétisme post-usinage de l'acier inoxydable austénitique est un phénomène métallurgique bien documenté. Cela ne veut pas dire que la note est mauvaise. Cela signifie que le processus d'usinage a modifié la microstructure d'une manière spécifique et prévisible. Comprendre pourquoi cela se produit vous indique quand c'est acceptable, quand c'est un problème et comment y remédier.
Le point de départ : pourquoi l’acier inoxydable austénitique est non magnétique
304 et 316L sont des nuances austénitiques. Dans leur état recuit, les aciers inoxydables austénitiques ont une structure cristalline cubique à faces centrées (FCC). Cet arrangement d’atomes de fer ne permet pas aux domaines magnétiques de s’aligner de la manière qui produit le ferromagnétisme. Le résultat est une perméabilité magnétique d'environ 1,003 à 1,005, à peine supérieure à la perméabilité de l'espace libre (1,000). Pour des raisons pratiques, un aimant glisse d'une barre 316L recuite sans aucune attraction.
La structure FCC est maintenue à température ambiante par des stabilisants austénitiques, principalement du nickel. CommeDocuments technologiques de charpentierdans leur référence sur les propriétés magnétiques de l'acier inoxydable, les nuances austénitiques à l'état recuit présentent des perméabilités DC de 1,003 à 1,005 aux forces magnétisantes standard. Le 316L contient 10 à 14 % de nickel, c'est pourquoi il est plus résistant aux changements microstructuraux sous contrainte mécanique que le 304, qui contient 8 à 10 % de nickel.
Ce que l'usinage fait à cette structure
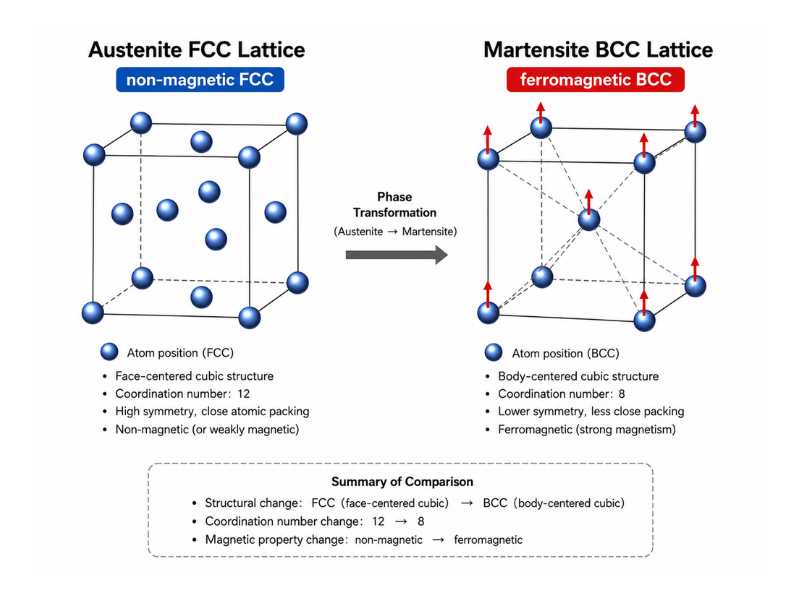
Lorsque l'acier inoxydable austénitique est usiné, meulé, formé à froid ou fortement découpé, la déformation mécanique à l'interface outil-pièce introduit une contrainte plastique importante dans le matériau. Sous cette contrainte, l'austénite FCC devient thermodynamiquement instable et commence à se transformer en martensite. C'est ce qu'on appelle la transformation martensitique induite par la déformation.
La martensite a une structure cristalline cubique centrée (BCC) ou tétragonale centrée sur le corps (BCT). Cette structure permet aux domaines magnétiques de s'aligner. La martensite est ferromagnétique. Même une petite fraction volumique de martensite dans une pièce par ailleurs austénitique produit une attraction magnétique mesurable.
La transformation n'est pas uniforme sur toute la pièce. Il se concentre aux points les plus sollicités : la surface usinée elle-même, la zone de contact de l'arête de coupe, les racines des filets dans les pièces tournées, les bords des trous percés et la couche superficielle des composants meulés. Vous constaterez souvent que seules les surfaces usinées attirent un aimant, contrairement au matériau en vrac. C'est le gradient de déformation rendu visible.
Pourquoi 304 transforme plus que 316L
La différence de susceptibilité à la transformation entre les nuances se résume à la stabilité de l'austénite, qui est quantifiée par la température Md30. Md30 est la température à laquelle 50 % de martensite se forme sous une contrainte de 30 %. La formule est :
Md30 (°C) = 551 − 462(C+N) − 9,2Si − 8,1Mn − 13,7Cr − 29(Ni+Cu) − 18,5Mo
Un Md30 inférieur signifie une austénite plus stable et moins de susceptibilité à la transformation induite par la déformation. Pour un 304 typique, Md30 se situe entre 20 et 30 °C. Pour 316L, la teneur plus élevée en nickel (10 à 14 %) et en molybdène (2 à 3 %) entraîne le Md30 bien en dessous de la température ambiante, souvent jusqu'à -30 °C ou moins. C'est pourquoi vous pouvez usiner 316L de manière agressive tout en ne voyant qu'une légère réponse magnétique, tandis que la même opération sur 304 peut produire une attraction sensiblement plus forte.
Il s'agit de la base technique permettant de spécifier 316L plutôt que 304 dans les applications où le magnétisme après usinage est un problème, telles que les équipements IRM adjacents, les capteurs de précision et certains équipements de transformation des aliments dotés de systèmes de séparation magnétique en aval.
Le magnétisme signifie-t-il que la résistance à la corrosion a diminué ?
Cette question concerne particulièrement les acheteurs de composants 316L destinés aux environnements marins ou de transformation alimentaire CIP. La réponse courte est : le magnétisme post-usinage de la martensite induite par déformation ne réduit pas directement la résistance à la corrosion dans la majeure partie de la pièce.
La réponse la plus précise est qu’il existe un effet localisé qui mérite d’être compris. Au cours de la transformation induite par la déformation, le chrome se redistribue légèrement aux limites de phase entre la martensite et l'austénite restante. Dans les environnements agressifs de chlorure, cette redistribution peut créer des zones microscopiques où la couche passive d’oxyde de chrome est plus fine que dans un matériau entièrement austénitique. Ces zones sont des sites potentiels d'initiation des piqûres, bien que le risque soit généralement faible pour 316L par rapport à 304 car la fraction volumique de transformation reste faible même après usinage.
Le magnétisme en lui-même ne provoque pas de corrosion, mais les changements qui créent le magnétisme peuvent réduire la disponibilité du chrome à la surface après la transformation martensitique, affaiblissant ainsi la couche protectrice d'oxyde dans les environnements riches en chlorures. Pour les composants 316L dans les services maritimes ou de transformation alimentaire, l'atténuation pratique est la passivation après usinage. La passivation à l'acide citrique ou à l'acide nitrique aide à éliminer le fer libre et favorise la formation d'une surface passive propre. ASTM A967 inclut des tests au fer libre pour vérifier que le processus de passivation a été efficace. La passivation améliore l'état de surface, mais elle n'inverse pas la martensite induite par la déformation dans le métal de base.
Quand le magnétisme post-usinage est acceptable
Pour la plupart des applications industrielles, une légère réponse magnétique dans les composants 316L usinés est acceptable et n'indique pas un problème de qualité ou un défaut de qualité.
Les applications structurelles et porteuses se soucient de la limite d'élasticité, de la durée de vie et de la résistance à la corrosion, dont aucune n'est matériellement affectée par la petite fraction volumique de martensite typique du CNC usiné par 316L. UNacier inoxydable embout à rotuleou rotule qui présente une faible attraction magnétique au niveau de l'alésage usiné ou de la surface du filetage fonctionne exactement comme prévu par la science des matériaux.
Le test magnétique est un outil de dépistage et non un test d'identification de qualité. Une pièce 304 travaillée à froid sera testée comme magnétique, c'est pourquoi un test magnétique n'identifie pas de manière concluante 304 comme austénitique. Il ne peut certainement pas faire la distinction entre 304 et 316L, ou entre une transformation post-usinage acceptable et une véritable substitution de mauvaise qualité. Si la vérification de la qualité est importante, utilisez l'OES ou une autre méthode capable de mesurer le carbone de manière fiable pour les qualités d'acier inoxydable à faible teneur en carbone telles que 316L. XRF est utile pour le criblage général des alliages, mais il ne peut pas mesurer le carbone, il ne peut donc pas confirmer par lui-même si une pièce est 316 ou 316L. Un aimant seul ne prouve rien sauf la présence de martensite.
Lorsque le magnétisme post-usinage est un problème
Trois catégories d'applications nécessitent véritablement une faible perméabilité magnétique dans la pièce finie.
Les environnements d’IRM et d’imagerie médicale sont les plus exigeants. L'IRM et d'autres applications de résonance magnétique peuvent imposer des exigences strictes en matière de propriétés magnétiques, mais la limite acceptable dépend de l'appareil, de l'intensité du champ, des conditions de gradient et de l'étiquetage ou du protocole de test spécifique de l'IRM. Pour ces applications, la pièce finie doit être évaluée par rapport aux spécifications IRM réelles plutôt qu'à une règle empirique générique. Les pièces destinées à ces applications doivent être recuites après usinage pour restaurer la structure austénitique.
Les équipements d'inspection par magnétoscopie (MPI) et les systèmes de détection magnétique sensibles nécessitent des boîtiers et des composants structurels non magnétiques. La martensite induite par la déformation dans les pièces usinées crée un bruit de fond dans ces systèmes.
Les lignes de transformation alimentaire et pharmaceutique dotées de systèmes de séparation magnétique en aval constituent un cas moins évident. Si une ligne de production utilise des séparateurs magnétiques pour éliminer la contamination ferreuse des flux de produits, les composants usinés en acier inoxydable présentant un caractère ferromagnétique mesurable peuvent rejeter de petites particules qui déclenchent des faux positifs ou passent sans être détectées. Dans ces installations, l'état magnétique post-usinage de chaque composant inoxydable en contact avec le flux de produit est un paramètre de spécification valide.
Restauration du comportement non magnétique : recuit de solution
Si votre application nécessite un acier inoxydable non magnétique après l'usinage, la solution est le recuit en solution : chauffage à 1 040–1 100 °C et trempe rapide. Cela dissout la phase martensite et restaure la structure FCC entièrement austénitique. La pièce retrouve une perméabilité magnétique proche de 1,003-1,005.
Le compromis est mécanique. Le recuit en solution réduit considérablement les propriétés mécaniques : le 304 recuit peut chuter de 700 MPa à environ 500 MPa. Pour les composants usinés avec précision où les tolérances dimensionnelles et l'état de surface ont été établis avant le recuit, la distorsion pendant le cycle de traitement thermique constitue également un risque. Les pièces à parois minces et les alésages à tolérance étroite nécessitent un support de fixation pendant le recuit pour éviter toute déformation.
Pour les composants pour lesquels le comportement non magnétique et la résistance mécanique sont importants, la réponse en matière de choix des matériaux est de commencer par une nuance austénitique plus stable plutôt que de procéder à un recuit après coup. Les qualités à teneur élevée en nickel et les nuances alliées à l'azote comme 316LN restent plus proches des qualités non magnétiques grâce à l'usinage sans nécessiter de traitement thermique après usinage.
Ce que cela signifie lorsque vous recevez des pièces
Si les composants usinés en acier inoxydable arrivent avec une légère attraction magnétique sur les surfaces usinées et que la certification du matériau confirme la chimie 316L, les pièces ne sont pas défectueuses. Le magnétisme est un résultat attendu du processus d’usinage.
Si l'attraction magnétique est forte sur toute la pièce, y compris les surfaces non usinées, il s'agit d'un signal différent. Un matériau entièrement ferritique (comme le 430) ou un matériau martensitique (comme le 410) présenterait ce comportement. Dans ce cas, une vérification des matériaux par OES ou XRF est garantie avant d'accepter les pièces.
La distinction compte : le magnétisme de surface localisé sur une pièce usinée relève de la métallurgie. Un fort magnétisme uniforme sur l’ensemble du composant constitue une substitution potentielle de qualité. Traitez-les différemment.
Profab Machine fabrique des pièces de précisionCNC composantsdans 304, 316L et 17-4PH. Pour les applications nécessitant une perméabilité magnétique contrôlée après l'usinage, le traitement de passivation et les conseils de sélection de nuance peuvent être discutés en fonction de vos spécifications.
