
La passivation est l'une de ces étapes de finition qui est spécifiée par défaut plutôt que par jugement technique. Certaines installations passivent tout. D'autres l'ignorent complètement et se demandent pourquoi leur équipement 316L présente des taches de rouille au bout d'un an.
dissout le fer libre et les contaminants de surface qui se déposent sur l'acier inoxydable, permettant ainsi à la couche d'oxyde de chrome de se reconstruire correctement. Cette couche d’oxyde est ce qui rend l’acier inoxydable résistant à la corrosion. Endommagez-le et l'acier en dessous se comporte plus près de l'acier au carbone. Restaurez-le et même les environnements agressifs ne passeront pas facilement.
La question n’est pas de savoir si la passivation fonctionne. C’est le cas. La question est de savoir quand vos pièces en ont réellement besoin, et quand le sauter est un appel légitime.
Après usinage, à chaque fois pour un service corrosif
CNC le tournage, le fraisage, le perçage et le meulage introduisent tous une contamination de deux manières. Premièrement, les particules de fer provenant de l’outil de coupe s’incrustent dans la surface inoxydable. Deuxièmement, la chaleur et la pression de coupe peuvent épuiser localement le chrome au niveau de la surface coupée, amincissant la couche d'oxyde exactement dans les zones où l'état de surface est le meilleur.
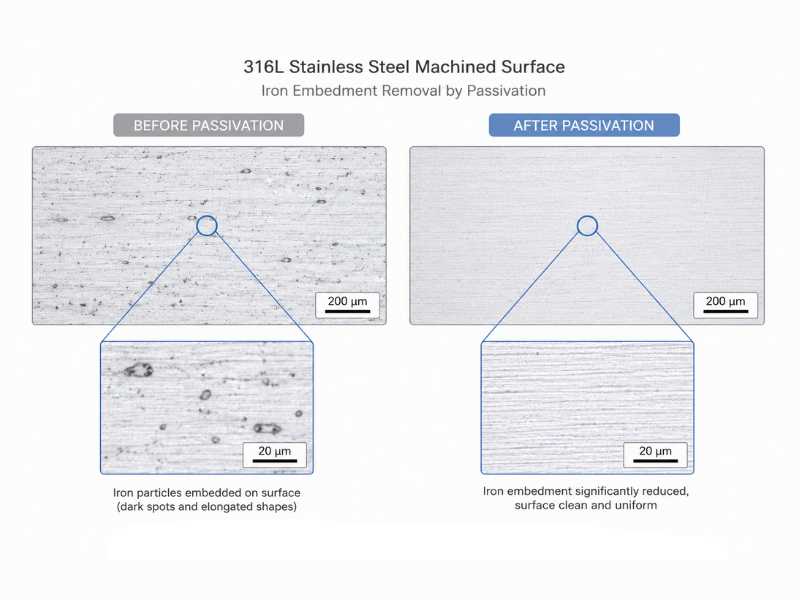
Pour les pièces destinées à des environnements intérieurs secs sous faible charge, cette contamination constitue un risque cosmétique plus que structurel. Vous verrez des taches de rouille en surface, pas des défaillances. Mais pour toute pièce entrant dans un environnement marin, un circuit de nettoyage, une chaîne de transformation alimentaire ou n'importe quel endroit soumis à une exposition prolongée au chlorure, la contamination ferreuse laissée par l'usinage est le point de départ de la corrosion par piqûres. La passivation supprime ce fer avant le début du service.
La règle pratique : si votre pièce usinée en acier inoxydable entre en contact avec de l'eau salée, des produits chimiques de nettoyage de qualité alimentaire ou tout fluide de procédé contenant du chlorure, passivez-la. S’il vit dans une armoire sèche ou dans un environnement intérieur à faible humidité, vous pouvez justifier de l’ignorer.
Une remarque spécifique à la nuance mérite d'être signalée : l'acier inoxydable 303, qui contient des ajouts de soufre pour l'usinabilité, est plus difficile à passiver efficacement car les inclusions de sulfure qui le rendent facile à usiner agissent également comme des sites locaux d'initiation de corrosion que l'acide de passivation ne traite pas complètement. Pour les environnements corrosifs, le 303 n'est pas le bon matériau de départ, quelle que soit la passivation. Passez à 304 ou 316L et passivez-le à la place.
Après soudage, avant la mise en service de l'assemblage
Le soudage endommage davantage la couche passive que l'usinage. La zone affectée par la chaleur autour d'une soudure subit un appauvrissement en chrome à mesure que le chrome s'épuise de la matrice entourant les joints de grains commeles carbures de chrome précipitentlà-bas, un processus appelé sensibilisation. Le cordon de soudure lui-même porte des oxydes de surface et des teintes thermiques qui sont moins résistants à la corrosion que le métal de base. Dans une soudure de réservoir ou de tuyau 316L entrant dans un environnement CIP, une soudure non passivée est le point le plus faible de l'ensemble du système.
La passivation après le soudage élimine la teinte thermique et le fer de surface du cordon de soudure et du HAZ, permettant au chrome restant de former une couche d'oxyde renouvelée. Cela est important même avec les aciers inoxydables de qualité « L » à faible teneur en carbone (comme 316L), qui résistent à la sensibilisation car il n'y a pas assez de carbone pour former les carbures limites des grains, mais ont quand même besoin d'éliminer le fer de surface et la teinte thermique. Bien que la passivation n'affecte pas la métallurgie en vrac, elle est essentielle pour restaurer un rapport chrome/fer élevé à la surface, éliminant ainsi les sites potentiels d'initiation de la corrosion par piqûre dans des environnements agressifs.
Pour les équipements de transformation des aliments fabriqués, les récipients pharmaceutiques et les composants structurels marins, la passivation après soudage n'est en aucun cas facultative. La plupart des normes industrielles pour ces secteurs, y compris les normes sanitaires 3-A pour les équipements alimentaires, l'exigent explicitement.
La séquence est importante : nettoyez avant de passiver. Si la zone de soudure présente des éclaboussures d'huile, de graisse ou de soudure, l'acide de passivation réagira avec la contamination plutôt qu'avec la surface en acier, et vous obtiendrez une couche passive inégale ou incomplète. Dégraisser soigneusement, rincer puis passiver.
Après contact ou contamination avec l'acier au carbone
Il s’agit du scénario le plus susceptible de surprendre les gens. L'acier inoxydable qui a été stocké sur un support en acier au carbone, coupé avec des outils en acier au carbone qui n'ont pas été nettoyés ou manipulé avec des brosses métalliques précédemment utilisées sur de l'acier doux peut ramasser les particules de fer incrustées à partir de ces seuls contacts, sans qu'aucun usinage réel n'ait lieu.
Ces particules de fer incrustées rouillent sur la surface de l'acier inoxydable en présence d'humidité, donnant l'impression que l'acier inoxydable lui-même rouille. Ce n'est pas le cas. Mais le résultat visuel est le même, et dans les environnements alimentaires ou pharmaceutiques, c'est un problème de conformité quelle qu'en soit la cause profonde.
Toute pièce en acier inoxydable qui a été en contact avec des équipements, des outils ou du matériel de stockage en acier au carbone pendant la fabrication ou le transport doit être passivée avant d'être mise en service. Ceci s'applique àen acier inoxydable embouts à rotule, rotules, raccords et tout autre composant de précision qui se déplace dans une chaîne d'approvisionnement impliquant des environnements à métaux mixtes.
Lorsque la passivation n'est pas nécessaire
Passiver chaque pièce en acier inoxydable, indépendamment de son historique ou de son application, fait perdre du temps et des produits chimiques sans améliorer les performances de corrosion de manière significative.
Les pièces électropolies n'ont pas besoin de passivation. L'électropolissage élimine plus de matière que la passivation, produit une finition de surface supérieure et laisse une couche enrichie en chrome avec une meilleure résistance à la corrosion que celle obtenue par passivation chimique. L'exécution d'une étape de passivation après l'électropolissage ne fait aucun mal, mais elle ajoute des étapes de processus sans gain de performances.
Les pièces utilisées dans des environnements intérieurs non corrosifs sous charge mécanique n'ont pas besoin de passivation pour des raisons de corrosion. Aen acier inoxydable rotulefonctionnant dans une machine industrielle fermée et sèche dans une installation climatisée survivra à sa durée de vie mécanique sans jamais être passivé. La couche d'oxyde de chrome qui se forme naturellement sur une surface bien usinée dans des conditions de salle blanche est adéquate.
Les pièces qui subiront immédiatement un traitement de surface supplémentaire, tel qu'un revêtement PVD ou un placage autocatalytique au nickel, ne nécessitent pas de passivation autonome comme étape intermédiaire. Le traitement ultérieur remplace la couche passive qui se formerait de toute façon.
Le problème de séquence dont personne ne parle
Réussir l'étape de passivation dans l'ordre est tout aussi important que de l'exécuter.
La première erreur est de passiver avant de dégraisser. L'acide de passivation ne détruit pas les huiles. Il réagit avec la surface métallique. Lorsque de l'huile ou du fluide d'usinage est présent, l'acide crée une barrière qui laisse l'acier sous la contamination non passivé tandis que le reste de la surface forme une couche passive normale. Vous vous retrouvez avec une couche passive inégale qui échoue préférentiellement au niveau des zones contaminées. Nettoyer, dégraisser et rincer au préalable. Toujours.
La deuxième erreur est la passivation avant le premier cycle CIP sur un équipement neuf. La logique semble bonne : passiver, puis nettoyer. Mais si l'équipement présente des éclaboussures de soudure, des résidus de flux ou une contamination de construction, vous en scellez une partie sous la couche passive plutôt que de l'enlever. Exécutez un premier cycle de nettoyage approfondi pour éliminer les résidus de construction, inspectez, puis passivez.
Pour les composants en acier inoxydable dans les services alimentaires ou pharmaceutiques,ASTM A967couvre les procédures de passivation à l’acide citrique et à l’acide nitrique. L'acide citrique est de plus en plus utilisé par défaut dans les installations de qualité alimentaire, car il ne génère aucun NOx et répond parfaitement aux exigences sanitaires des processus.
Conclusion
La passivation gagne sa place après que l'usinage ou le soudage ait introduit une contamination par le fer, et après tout contact avec un mélange de métaux, et non comme un défaut général. Obtenez la bonne séquence (nettoyer avant passivation, passivation avant le premier entretien, pas avant le premier cycle CIP) et sautez-la uniquement là où l'électropolissage ou un environnement sec et non corrosif la rend déjà redondante.
Profab Machinefabrique des composants de précision en acier inoxydable en 304, 316L et 17-4PH avec passivation disponible comme étape de finition spécifiée. Pour les composants destinés aux services maritimes, agroalimentaires ou pharmaceutiques, les spécifications de passivation peuvent être confirmées au stade de la commande.
