
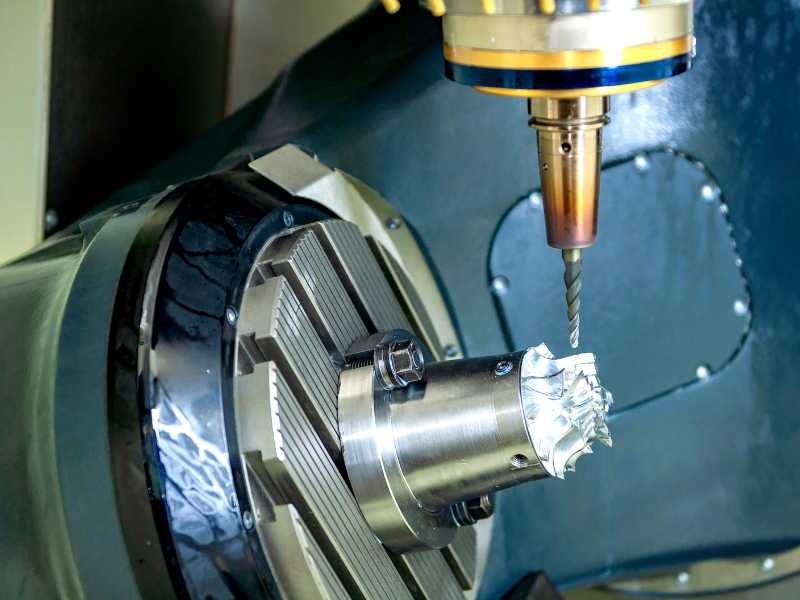
Qu'est-ce que l'usinage CNC 5 axes ?
Une machine CNC à 5 axes déplace l'outil de coupe ou la pièce le long de cinq axes : trois axes linéaires, X, Y et Z, plus deux axes rotatifs, généralement A et B ou B et C.
Un point échappe à de nombreuses explications pour débutants. Une machine à 5 axes ne déplace pas toujours les cinq axes pendant la coupe. Dans les magasins réels, le travail sur 5 axes se décline généralement en deux modes différents.
3+2 (indexé/positionnel) Usinage
En usinage 3+2, les axes rotatifs inclinent la pièce selon un angle fixe puis se verrouillent en place. Après cela, des parcours d'outils standard à 3 axes effectuent la coupe. La machine peut se repositionner entre les angles, mais les axes rotatifs ne bougent pas pendant la coupe proprement dite.
Cela fonctionne bien pour les pièces comportant des fonctions sur plusieurs faces, à condition que ces fonctions ne nécessitent pas de courbure continue. Les corps de vanne, les supports et les boîtiers en sont des exemples courants. Les turbines ne le sont pas.
Usinage 5 axes continu (simultané)
Dans l'usinage continu à 5 axes, les cinq axes se déplacent ensemble tout au long de la coupe. L'outil continue de changer d'angle par rapport à la surface à mesure que la machine se déplace.
C'est la bonne approche pour les aubes de turbine, les roues, les implants médicaux et les surfaces sculptées. Dans ces pièces, l’angle de coupe doit changer continuellement si vous souhaitez une finition de surface constante.
La différence pratique compte. De nombreux magasins achètent une machine continue à 5 axes alors que le positionnement 3+2 aurait résolu la plupart de leur travail avec moins d'effort de programmation. Apprendre d’abord 3+2, avant de se lancer dans la programmation simultanée continue, est la voie la plus courante et la plus indulgente vers le travail sur 5 axes.
Les cinq axes expliqués
| Axe | Type | Mouvement | Configuration commune |
|---|---|---|---|
| X | Linéaire | Gauche ↔ Droite | Tous types de machines |
| Y | Linéaire | Avant ↔ Arrière | Tous types de machines |
| Z | Linéaire | Haut ↔ Bas | Tous types de machines |
| A | Rotatif | Rotation autour de l'axe X | Table/Table, Tête/Table |
| B | Rotatif | Rotation autour de l'axe Y | Tableau/Tableau |
| C | Rotatif | Rotation autour de l'axe Z | Tête/Tête, certaines Table/Table |
Trois configurations de machine courantes :
| Configuration | Comment ça marche | Idéal pour |
|---|---|---|
| Table/Table (Tourillon) | Les deux axes rotatifs dans le tableau. La pièce s'incline et tourne. | Pièces petites à moyennes, cavités profondes, fabrication de moules |
| Tête/Tête | Les deux axes rotatifs dans la tête de broche. La table reste fixe. | Pièces volumineuses et lourdes (pièces structurelles aérospatiales) |
| Tête/Table (hybride) | Un rotatif dans la tête, un dans la table. | Flexibilité équilibrée et polyvalente |
Quand avez-vous réellement besoin d’un système 5 axes ?
La question à laquelle chaque atelier doit répondre est simple : cette pièce peut-elle être réalisée sur 3 axes, ou faut-il utiliser 5 axes ? La plupart des magasins y répondent en examinant le nombre de configurations, l'accès, la tolérance et la finition.
Vous avez probablement besoin de 5 axes si votre pièce nécessite trois configurations ou plus sur une machine à 3 axes. À ce stade, la pile de tolérance peut à elle seule justifier la mise à niveau.
Vous devez également prendre en compte 5 axes lorsque la pièce présente des angles composés ou des contre-dépouilles qu'aucune orientation 3 axes ne peut atteindre. Il en va de même lorsque les faces profilées nécessitent une meilleure finition de surface et que les porte-outils à longue portée provoquent une déviation.
L’outillage prototype est un autre cas courant. Si le temps de configuration domine le coût total du travail, le système 5 axes peut être rentabilisé en réduisant les erreurs de manipulation, d'alignement et de seconde opération.
Les tolérances multifaces strictes sont également importantes. Si le dessin du client spécifie des tolérances de position réelles inférieures à 0,001" sur les caractéristiques de différentes faces, les configurations répétées sur 3 axes deviennent rapidement risquées.
Vous pouvez probablement rester avec 3 axes si toutes les entités sont orthogonales, ce qui signifie que les faces ne sont que parallèles ou perpendiculaires. Le montage standard fonctionne également bien lorsque la pièce peut être finie en une ou deux configurations.
Pour la production en grand volume, les montages dédiés en plusieurs parties sur une machine à 3 axes peuvent encore gagner en temps de cycle. Si vos exigences de tolérance sont de ±0,005" ou moins, la méthode 3 axes peut être la solution la plus pratique.
La réalité de l'atelier est moins théorique que la plupart des brochures ne le laissent entendre. Une règle empirique utile : une fois que le temps de configuration dépasse environ 40 % du temps partiel total sur plusieurs tâches, le passage au 5 axes est généralement rentabilisé en un an environ, en grande partie grâce à la réduction des rebuts dus à des secondes opérations mal alignées.
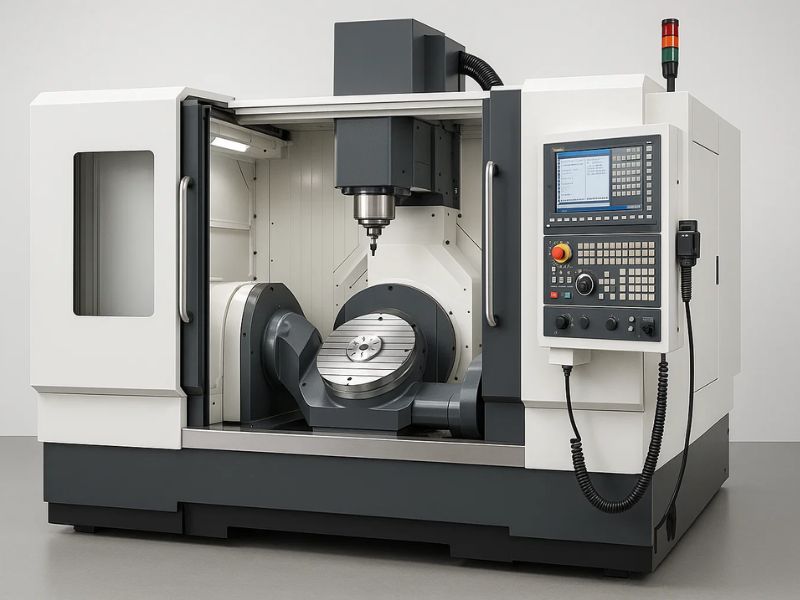
Que coûte réellement le 5 axes ?
C’est la question que de nombreux articles en ligne évitent. Sur la base des prix actuels du marché, les chiffres se situent généralement dans ces fourchettes.
| Niveau | Exemples de machines | Gamme de prix | Ce que vous obtenez |
|---|---|---|---|
| Entrée | Haas UMC-500, Doosan DVF 5000 | $150K – $250K | Fiable pour un travail de ±0,001". Haas adéquat pour des tolérances plus lâches ; Doosan meilleur pour la cohérence. |
| Milieu de gamme | MB650U, DMG MORI DMU 50 | $250K – $450K | HSK, broches RPM plus élevées, meilleure stabilité thermique, précision plus serrée sur de longues courses. |
| Haut de gamme | GROB, Hermlé, Yasda | $500K – $1M+ | Précision submicronique, prêt pour l'automatisation de l'extinction, 5 axes simultanés complets à des vitesses d'avance élevées. |
| Ordinateur de bureau/amateur | Poche NC V2-50 | $5K – $15K | Peut couper l'aluminium et l'acier doux avec des passes très légères. L'espace de travail est minuscule (cube < 50 mm pour un travail en 5 axes). Pas pour la production. |
L’outillage est le premier coût caché. Prévoyez un autre 15K à 25K pour les porte-outils, les outils de coupe, le maintien de la pièce et le palpage. Les machines à 5 axes nécessitent des supports plus courts et plus spécialisés car le risque de collision est plus élevé.
CAM est le deuxième coût caché. Cela attire plus de nouveaux acheteurs de 5 axes que presque toute autre chose.
Profab Machinecoordonne l'usinage CNC 5 axes pour les composants en acier inoxydable, y comprisembouts à rotule, rotulesetmatériel marin personnalisé, disponible sur demande via notre réseau process pour les pièces dont la géométrie l'exige.
Le problème logiciel CAM Personne ne parle de
L'obstacle au 5 axes de bureau n'est pas la construction d'une machine rigide dans une empreinte d'amateur. Le fait est que le prix du logiciel CAM 5 axes est astronomiquement élevé par rapport aux packages 3 axes, et ce coût surprend plus de nouveaux acheteurs que le prix de la machine elle-même.
| CAM Logiciel | 3 axes (annuel) | 5 axes (annuel) | Saut |
|---|---|---|---|
| Mastercam | ~ 100 $/an (étudiant) | 8 000 $ à 15 000 $/an (commercial) | 80–150× |
| Fusion 360 | 680 $/an (commercial) | 1 500 $/an (avec extension d'usinage) | 2.2× |
| Siemens NX CAM | N/A | 12 000 $ à 25 000 $/an | — |
Pour un petit atelier, l'extension d'usinage de Fusion 360 est généralement le point d'entrée CAM 5 axes le plus accessible. Mastercam et NX sont courants dans la production haut de gamme, mais le coût annuel peut atteindre cinq chiffres. Le logiciel à lui seul peut représenter 10 à 15 % du paiement de votre machine, et ce coût revient chaque année.
Un package CAM 5 axes sérieux nécessite la prise en charge TCPM ou RTCP.TCPMsignifie Gestion des points centraux des outils. Il maintient la pointe de l'outil à la position programmée pendant que les axes rotatifs s'inclinent. Sans cela, vous effectuez la trigonométrie à la main pour chaque configuration.
Vous avez également besoin d'une simulation complète de la machine, pas seulement d'une simulation de parcours d'outil. Le logiciel doit modéliser la cinématique complète de la machine, y compris la tête de broche, la table et le montage. C’est ainsi que vous détectez les collisions avant que la machine ne le fasse.
Le post-processeur est aussi important que le parcours d'outil. Une publication générique à 5 axes peut faire planter votre machine. Il vous en faut un adapté à votre cinématique spécifique.
Bureau 5 axes : est-ce réel ?
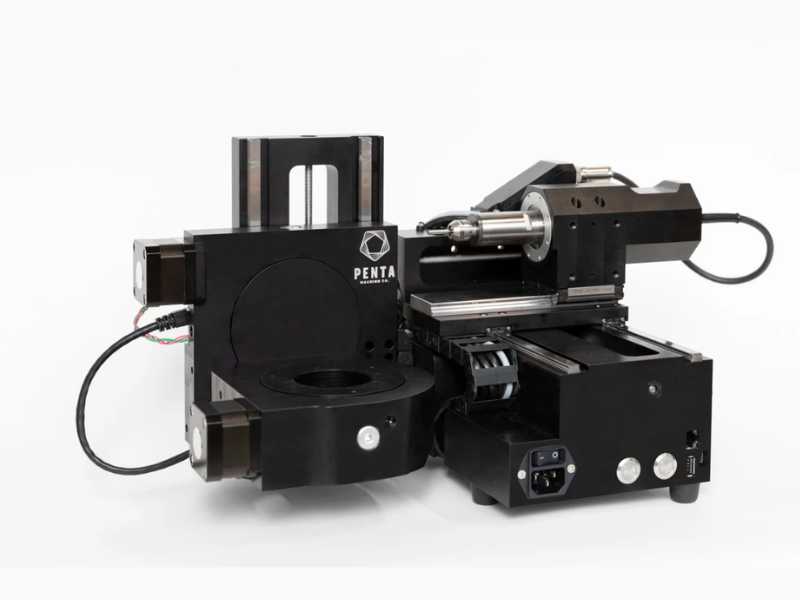
Oui, le bureau 5 axes est réel. Ce n’est tout simplement pas ce que beaucoup de gens espèrent. LePoche NC V2-50, généralement entre 5 000 et 7 000 dollars, est la machine de bureau à 5 axes la plus connue. Il peut couper l’aluminium, le laiton et l’acier doux, mais les limites sont sérieuses.
L'espace de travail est d'environ un cube de 50 mm pour un véritable travail sur 5 axes. En mode 3 axes, vous pouvez obtenir environ 100 mm. Le taux d’enlèvement de matière est très faible. Pensez à la « gravure », pas à l'usinage de production. Les passages de lumière sont la règle.
La rigidité est également limitée. Une vraie VMC est bien plus rigide. Le bavardage fait désormais partie du combat quotidien. Il est lent et bruyant compte tenu de la quantité de matière qu’il enlève. En pratique, il peut couper une large gamme de petites pièces, mais pas rapidement ni silencieusement, et la fenêtre des paramètres de coupe qui fonctionnent réellement bien est étroite.
Le Pocket NC convient aux éducateurs qui enseignent les concepts 5 axes, aux amateurs fabriquant de très petites pièces en aluminium et aux ateliers évaluant si le 5 axes vaut un investissement plus important. Ce n'est pas une machine de production. Pour CAM, l'extension d'usinage de Fusion 360, à environ 1 500 $ par an, constitue la voie budgétaire la plus réaliste.
Le processus : de CAD à la pièce finie
CAD Conception.Le processus démarre avec un modèle 3D dans SolidWorks, Fusion 360 ou un logiciel similaire. C'est ici que vous définissez la géométrie de la pièce et les tolérances critiques.
CAM Programmation.Le programmeur génère des parcours d'outils dans le logiciel CAM 5 axes. Ils définissent les surfaces d'entraînement, qui sont les surfaces à couper. Ils définissent également les surfaces de contrôle, qui sont les zones que l'outil doit éviter. La stratégie d’orientation outil s’inscrit dans la même démarche. Le logiciel génère ensuite le G-code via un post-processeur conçu pour la cinématique de cette machine.
Configuration et décalages de travail.La pièce est fixée et TCPM est configuré. TCPM indique au contrôleur où se trouve la pointe de l'outil par rapport au centre de rotation. Une petite erreur de configuration ici peut mettre la pièce au rebut. Même quelques millièmes de pouce peuvent compter. Sur les machines avancées, les décalages d'origine dynamiques, ou DWO, permettent d'automatiser cette étape.
Simulation et contrôle de collision.La simulation complète de la machine s'exécute avant le début de la découpe. C'est ici que le programmeur vérifie les collisions de porte-outils, les pannes de broche et les dépassements d'axe. La simulation du parcours d'outil uniquement n'est pas suffisante pour le travail sur 5 axes. L’omission d’une simulation complète est l’une des causes les plus courantes de crash 5 axes.
Exécution.La machine exécute le parcours d'outil. En mode continu, les cinq axes peuvent se déplacer ensemble. En mode 3+2, les axes rotatifs positionnent la pièce et se verrouillent avant la découpe. L’objectif est le même dans les deux cas : maintenir l’outil au bon angle de coupe pour la surface.
Vérification de la qualité.Les dimensions critiques sont vérifiées avec des sondages et des jauges sur machine ; un rapport CMM peut être établi sur demande via notre réseau de production. L’avantage principal de l’usinage 5 axes est qu’il supprime la pile de tolérances des configurations répétées. Cet avantage doit encore être prouvé. Vous devez vérifier que la machine a conservé sa position pendant tout le cycle.
FAQ
Quelle est la vraie différence entre l’usinage 3 axes et 5 axes ?
Dans l'usinage 3 axes, l'axe de l'outil reste parallèle à Z. L'outil peut se déplacer à gauche et à droite, avant et arrière, de haut en bas, mais il pointe toujours vers le bas. Dans l'usinage 5 axes, deux axes rotatifs supplémentaires permettent à l'outil de s'incliner par rapport à la surface de la pièce, ce qui ouvre un accès en une seule configuration à des angles composés et des surfaces profilées que les 3 axes ne peuvent pas atteindre.
Ai-je besoin d’une formation particulière pour faire fonctionner une machine 5 axes ?
Oui. La programmation, la configuration et la simulation nécessitent plus de compétences que le travail standard sur 3 axes. Vous devez comprendre la cinématique des machines, les concepts TCPM ou RTCP, la détection de collision et la configuration du post-processeur. La plupart des constructeurs de machines-outils proposent une formation avec achat. Prévoyez deux à quatre semaines d’apprentissage ciblé avant d’exécuter des pièces de production.
L’usinage 5 axes peut-il créer n’importe quelle forme ?
Il peut usiner la plupart des formes, y compris les cavités profondes, les angles composés, les contre-dépouilles et les surfaces de forme libre. Certaines géométries internes nécessitent encore une EDM ou une fabrication additive : les canaux internes entièrement fermés et certaines intersections percées en croix en sont des exemples courants. La véritable limite est généralement l'accès aux outils, et non le nombre d'axes.
