
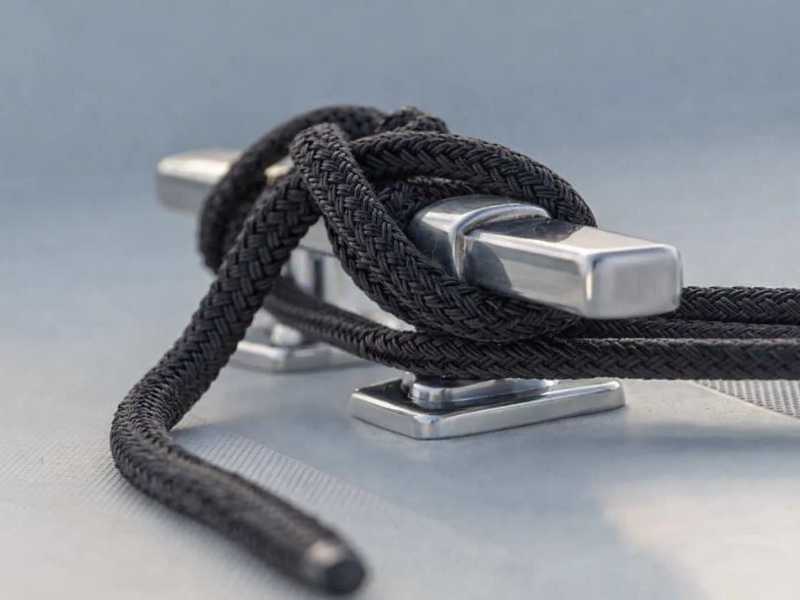
Un bateau à la dérive s'annonce rarement. Le taquet du bateau tient pendant une saison complète, puis tombe en panne. À 2 heures du matin, en cas de houle, ou au moment où un navire commercial qui passe envoie un sillage dans une marina par ailleurs calme. Après l'incident, la cause remonte presque toujours à la quincaillerie et non au nœud : un taquet de bateau sous-dimensionné, un raccord moulé avec porosité interne, un boulon traversant posé dans de la fibre de verre sans plaque d'appui. La décision matérielle est prise une fois et rarement revue, c’est exactement pourquoi elle mérite plus d’attention qu’elle n’en reçoit habituellement. Cela explique comment fonctionne réellement un taquet de bateau, ce que la décision matérielle signifie pour un service à long terme et ce qu'il faut vérifier avant d'en installer ou d'en commander un.
Que fait un taquet de bateau et comment fonctionnent les mécanismes
Un taquet de bateau est un raccord à deux cornes qui maintient une ligne de quai, une ligne d'amarrage ou une ancre à l'aide d'une séquence d'enveloppes et d'attelages plutôt que d'un mécanisme de verrouillage. Cette conception est restée la quincaillerie marine standard pendant des siècles car elle résout un problème réel avec une complexité minimale : comment maintenir une corde flexible sous des charges dynamiques variables à l'aide d'un raccord rigide qui s'attache et se libère rapidement par une seule personne ?
La réponse est la répartition des frictions. Un attelage à taquet de bateau correctement attaché enroule d'abord la ligne autour du corps du taquet, créant une zone de friction à contact complet qui supporte la majorité de la charge maximale. Le chiffre huit au-dessus des cornes ajoute une résistance directionnelle. Le demi-attelage verrouillable sécurise la queue. Pas de mécanismes à came, pas de force de serrage, pas de pièces mobiles. Juste de la géométrie et du frottement contre le corps de la cale. Cette simplicité est la force de la conception : il n'y a rien de mécanique qui puisse échouer au-delà de l'intégrité structurelle du raccord lui-même et de la qualité de son montage.
Un taquet à cornet standard comporte trois éléments structurels. La base est la plate-forme de montage plate boulonnée à la surface du pont ou du quai. En cas de surtension ou de charge de vent, il transfère la force aux fixations et, à travers elles, à la plaque d'appui et au substrat structurel situé en dessous. Le corps est la section centrale surélevée autour de laquelle se forme le virage rond initial (c'est là que la friction fait l'essentiel de son travail, c'est pourquoi le profil du corps et la finition de la surface sont importants pour l'adhérence de la ligne sous charge). Les cornes sont les deux bras saillants sur lesquels court le huit. La géométrie de la corne, en particulier la longueur de projection, l'angle et le profil de la pointe, détermine la propreté du siège en huit et la fiabilité avec laquelle il se libère sans se coincer après une charge soutenue. Les trous de montage ou les évidements contre-alésés à chaque extrémité de la base acceptent les boulons traversants ; certains taquets de bateau comprennent une rainure ou une fente centrale pour faciliter l'enfilage de la ligne pour les applications à dégagement rapide.
LeEntrée Wikipédia sur les taquets nautiquesdocumente la gamme historique de configurations pour tous les types de navires. Le taquet à cornet reste le raccord dominant pour les lignes de quai et d'amarrage, car aucune conception plus simple n'atteint la même combinaison de capacité de charge, de fixation fiable et de dégagement rapide. Ces qualités comptent davantage dans des conditions défavorables que dans des conditions calmes.
sont également disponibles dans plusieurs variantes spécialement conçues au-delà du taquet à cornet standard : taquets escamotables et encastrés pour les navires critiques au pont, taquets à came et à palourde pour le gréement courant plutôt que l'amarrage, et taquets de quai plus lourds pour les installations fixes. Celui qui convient à une disposition de pont ou de quai donnée relève de sa propre décision - voirGuide de Profab sur les types courants de taquets de bateaupour une description complète de l'application et des limites de chaque type.
La décision matérielle : pourquoi 316 est le minimum et non la prime
La question de qualité des taquets de bateau n'est pas une question de qualité par rapport au budget. Il s'agit de savoir quels alliages restent structurellement intacts dans quels environnements après des années de service. Les modes de défaillance de la mauvaise qualité ne sont visibles qu'après l'événement de charge qui les expose.
Ports d’eau douce et abrités :304 (18 % de chrome, 8 % de nickel) et l'aluminium anodisé fonctionnent tous deux de manière adéquate. 304 forme une couche d'oxyde passive stable dans les environnements à faible teneur en chlorure, et un rinçage régulier avec passivation périodique maintient son intégrité sans difficulté.
Environnements côtiers, marémoteurs et offshore :La concentration en chlorure de l'eau de mer attaque systématiquement la couche passive de 304 à travers lecorrosion par piqûre. Les ions chlorure pénètrent dans la couche d'oxyde au niveau des défauts microscopiques de la surface et initient des piqûres qui s'approfondissent sous la surface tout en apparaissant superficiellement stables depuis le dessus. Ce qui compte, c’est la conséquence structurelle : les piqûres réduisent la section portante de l’intérieur avant que la dégradation visible de la surface n’apparaisse. Le matériel peut sembler acceptable et déjà être compromis au niveau des trous de boulons traversants et des sections de racine de corne, qui sont les endroits les plus sollicités sur le raccord.
316 résout ce problème en ajoutant 2 à 3 % de molybdène à la composition de l'alliage. Le molybdène stabilise la couche passive dans les environnements chlorés en augmentant le potentiel critique de piqûres, réduisant ainsi la probabilité d'apparition de piqûres aux concentrations de contraintes inhérentes à tout ajustement structurel. ASTM A276 316 (la spécification des barres et des formes couvrant les produits usinés à partir de solides) est la qualité minimale pour les applications marémotrices et côtières. Les alternatives moulées relèvent de la qualité ASTM A743 CF8M ; Lorsque vous comparez les devis des fournisseurs, confirmez quelle norme s'applique, car elle vous indique la méthode de fabrication et la structure du grain derrière la pièce.
316 contre 316L :Le « L » signifie faible teneur en carbone : un maximum de 0,03 pour cent contre 0,08 pour cent dans la norme 316. Cette distinction importe spécifiquement pour les assemblages soudés. Le soudage chauffe le métal environnant dans la plage de températures de sensibilisation, provoquant la précipitation du carbure de chrome aux joints de grains et appauvrissant le chrome disponible pour la passivation dans la zone affectée thermiquement. 316L empêche cette précipitation, maintenant la résistance à la corrosion à travers la zone de soudure. Pour les taquets usinés à partir de barres pleines sans joints de soudure, 316 et 316L sont équivalents en service en eau salée. Si les cornes sont soudées à la plaque de base, préciser 316L.
Coulé ou usiné :Les tasseaux en fonte d'investissement sont formés en versant un alliage fondu dans un moule en céramique. La structure des grains résultante peut comporter des défauts de porosité, de ségrégation et de surface adjacents que le post-traitement peut ne pas résoudre complètement. Les taquets usinés CNC sont découpés à partir de barres solides, produisant une structure de grain uniforme sans défauts de moulage. La différence est plus importante au niveau des trous de boulons traversants et des sections transversales des racines de corne, qui sont les points de contrainte les plus élevés sur le raccord sous la charge dynamique de la ligne de quai.
Passivation :Même les barres 316 peuvent détecter une contamination ferreuse gratuite des outils de coupe CNC pendant l'usinage. Le traitement de passivation post-usinage selon ASTM A967 élimine cette contamination de surface et optimise la couche passive d'oxyde de chrome. Pour les équipes d’approvisionnement, confirmer que les pièces finies sont passivées après l’usinage est un point de contrôle qualité significatif. Il distingue les pièces usinées qui fonctionneront comme spécifié de celles qui semblent correctes mais présentent des problèmes chimiques de surface latents.
Sélection des matériaux par environnement :
- Port d'eau douce/abri : 304 l'aluminium inoxydable ou anodisé est adéquat
- Côtier et marémoteur : 316 en acier inoxydable minimum (ASTM A276 pour usiné ; ASTM A743 CF8M pour fonte)
- Ancrages offshore et exposés : 316 pour les composants usinés ; 316L pour tout assemblage soudé
- : A4-70 ou A4-80 (ISO 3506 ; équivalent au groupe 2 ASTM F593 dans les spécifications nord-américaines). N'utilisez PAS de boulons A2 (qualité 304) avec des taquets de bateau 316 ; le décalage provoque des traces de rouille sur le pont qui sont attribuées à tort au taquet
- Passivation post-usinage selon ASTM A967 : confirme l'intégrité de la couche passive après le traitement CNC
Dimensionnement, installation et vérification
La longueur du taquet doit être adaptée au diamètre de la ligne de quai, et non à la longueur du navire uniquement. La règle empirique maritime standard et ses limites sont couvertes en détail dansGuide des tailles des taquets de bateau Profab. Choisir la bonne taille est tout aussi important que choisir le bon matériau : un taquet sous-dimensionné échoue sous une charge maximale, et un taquet surdimensionné associé à une ligne sous-dimensionnée place les enveloppes de corde dans la mauvaise géométrie pour une bonne adhérence.
: ce qui se trouve sous le pont
Le GRP (fibre de verre) et les terrasses en bois ne sont pas des substrats de fixation structurelle soumis à une charge dynamique soutenue. Une vis enfoncée dans la fibre de verre tient jusqu'à ce que la charge cyclique se concentre au niveau de la tête de vis et que le stratifié cesse de supporter ou de cisaillement, généralement sans avertissement et souvent avec des dommages collatéraux à la structure du pont environnant. Les boulons traversants répartissent la charge sur une plaque d'appui située sous le pont, la transférant vers une zone d'appui plus grande et empêchant une rupture ponctuelle. Pour tout taquet de bateau transportant une ligne de quai, une ligne d'amarrage ou une charge d'ancre, le boulonnage traversant n'est pas facultatif.
Les plaques d'appui doivent répartir la charge sur un minimum de 4 pouces carrés par fixation. La plaque doit prendre appui contre une surface plane ; La géométrie irrégulière ou incurvée du pont nécessite un bloc d'appui pour créer un contact de roulement approprié avant le serrage. Un taquet marin boulonné dans la fibre de verre sans support résistera à une forte charge de surtension, emportant généralement avec lui le stratifié environnant.Profabcouvre plus en profondeur le dimensionnement des plaques et la sélection des matériaux.
Lorsque des taquets de bateau en acier inoxydable sont montés sur des coques ou des structures de pont en aluminium (ce qui est courant sur les bateaux de travail commerciaux et certaines embarcations de plaisance performantes), le contact direct métal sur métal crée un couple galvanique qui corrodera le substrat en aluminium au fil du temps. Interposez un joint d'isolation ou appliquez du Tef-Gel entre la base du taquet du bateau et la surface en aluminium, et utilisez des bagues d'isolation en nylon sur les arbres de boulons traversants pour couper le chemin électrique. Cela s'applique aussi bien à l'eau douce qu'à l'eau salée ; la corrosion galvanique nécessite uniquement un électrolyte en contact avec des métaux différents, pas spécifiquement du sel.
Ce qu'il faut confirmer avant de commander
Les équipes d'approvisionnement spécifiant des taquets de bateau pour les constructions OEM, le réaménagement de navires ou les installations de quais commerciaux ont besoin de confirmation de trois éléments : la certification des matériaux, la méthode de fabrication et le traitement post-traitement.
La certification des matériaux signifie un rapport de test de matériaux (MTR) confirmant l'indice thermique, la composition chimique et les propriétés mécaniques de la barre ou de la billette spécifique utilisée pour fabriquer la pièce. Les marques de qualité estampées sur le raccord ne constituent pas un substitut. Ils identifient la spécification prévue et non la composition vérifiée de la pièce livrée. Pour les 316 ou 316L en service d'eau salée, un MTR est le moyen le plus fiable de vérifier la teneur réelle en molybdène. Cela est particulièrement important lors de l’approvisionnement auprès d’installations où plusieurs alliages partagent des équipements de production.
La méthode de fabrication (usinée à partir d'une barre pleine ou moulée à la cire perdue) détermine la structure du grain et l'exposition aux défauts décrites ci-dessus. Pour les applications à charge élevée et critiques pour la sécurité, confirmez l'usinage à partir de barres solides avant d'approuver la commande. Les pièces usinées CNC feront référence à ASTM A276 ; les pièces moulées feront référence à ASTM A743 CF8M.
La passivation post-usinage selon ASTM A967 confirme que le fer libre contaminant la surface a été éliminé et que la couche passive a été optimisée après le traitement CNC. Les fournisseurs qui adoptent la passivation en tant que pratique standard le documenteront ; il est peu probable que ceux qui ne le font pas le mentionnent, sauf si on leur demande.
Pour les équipes d'approvisionnement et les constructeurs OEM qui s'approvisionnent en raccords marins usinés avec précision, Profab Machine fabriquetaquets de bateau en acier inoxydableen acier inoxydable 304 et 316, CNC usiné à partir de barres pleines dans son usine de Ningbo et passivé en ASTM A967.
Conclusion
Les taquets pour bateaux sont un matériel simple avec des modes de défaillance conséquents. Spécifiez 316 pour toute application en eau salée ou à marée, 316L si l'assemblage est soudé, et confirmez la qualité avec la documentation du matériau plutôt qu'avec un marquage de surface uniquement. Taille en fonction du diamètre de la ligne d'amarrage plutôt que de la longueur du bateau. Boulon traversant avec plaques d'appui. Isolez les métaux différents sur les coques en aluminium. Demandez spécifiquement une passivation usinée à partir de solide et après usinage lorsque l'application l'exige. La décision matérielle est prise une seule fois ; les conséquences d’une mauvaise solution arrivent au pire moment possible.
