
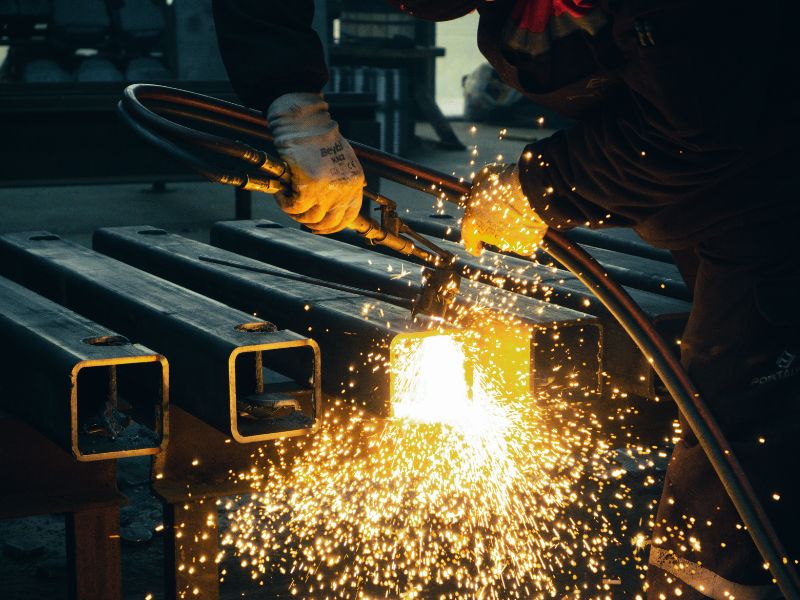
La question « quel type de soudage est le plus résistant » est constamment posée et on y répond toujours de la mauvaise manière. Le classement des procédés de soudage par résistance n’est pas pertinent. Une soudure TIG sur un 316L mal préparé échouera plus rapidement qu'une soudure MIG bien exécutée sur le même joint. La vraie question est : quel processus correspond à votre matériau, votre géométrie et votre mode de défaillance ?
Ce guide couvre les quatre principaux procédés de soudage utilisés dans la fabrication industrielle, ce qui contrôle leur résistance réelle des joints et pourquoi l'acier inoxydable en particulier se comporte différemment de l'acier au carbone selon chaque méthode.
Les 4 principaux types de procédés de soudage
MIG Soudage (GMAW — Soudage à l'arc sous gaz-métal)
MIG utilise un fil-électrode consommable alimenté en continu et un gaz de protection (généralement des mélanges argon-CO2 pour l'acier, argon pur pour l'acier inoxydable). L'arc fait fondre simultanément le fil et le métal de base. Il s’agit du processus le plus courant dans les environnements de production en raison de sa rapidité et de sa facilité d’automatisation.
Pour l'acier inoxydable, le soudage MIG est viable sur les sections d'une épaisseur de paroi supérieure à 3 mm où l'esthétique des cordons est secondaire au débit. La principale limitation est le contrôle de l’apport de chaleur. L'excès de chaleur dans l'acier inoxydable déclenche une sensibilisation, où le chrome se lie au carbone pour former du carbure de chrome aux joints de grains, appauvrissant la concentration locale de chrome et créant une zone vulnérable à la corrosion. Sur les assemblages 316 ou 316L qui subiront un nettoyage CIP ou une exposition marine, les paramètres MIG non contrôlés se traduisent directement par des piqûres prématurées de la zone de soudure.
Pulse MIG résout partiellement ce problème en alternant entre un courant de crête élevé et un courant de fond faible, réduisant ainsi l'apport de chaleur moyen tout en maintenant une bonne fusion. Pour la fabrication d'acier inoxydable dans les environnements de transformation des aliments ou chimiques, le MIG pulsé est nettement meilleur que le MIG standard.
TIG Soudage (GTAW — Soudage à l'arc sous gaz tungstène)
TIG utilise une électrode de tungstène non consommable pour créer l'arc, avec une tige de remplissage ajoutée manuellement par le soudeur. Le blindage est généralement de l'argon pur. Le processus est plus lent et exige plus de compétences de l'opérateur, mais donne au soudeur un contrôle précis sur l'apport de chaleur, la taille des flaques d'eau et le taux de dépôt des charges.
Pour les composants de précision en acier inoxydable, TIG est le processus par défaut pour la plupart des ateliers de fabrication. L'apport de chaleur faible et contrôlable minimise la zone affectée par la chaleur (HAZ), réduit le risque de sensibilisation et produit un cordon de soudure propre et à faible porosité. Sur les composants à paroi mince (moins de 3 mm), TIG est souvent la seule option viable. Il gère les qualités 304, 316, 316L, 17-4PH et duplex sans ajustements de processus importants, bien que la sélection des charges doit correspondre à la qualité du métal de base.
La résistance de la soudure dans un joint TIG correctement exécuté sur l'acier inoxydable n'est pas principalement limitée par le processus lui-même. Elle est limitée par la conception des joints, la qualité de l'assemblage et la correspondance entre le métal d'apport et les propriétés mécaniques du matériau de base.
(SMAW — Soudage à l'arc métallique avec protection)
Le soudage à la baguette utilise une électrode enrobée consommable. Lorsque l'électrode brûle, le revêtement produit son propre gaz de protection et une couche de laitier qui protège le bain de fusion. Il ne nécessite aucun gaz de protection externe et tolère de mauvaises conditions de surface, ce qui en fait le processus incontournable pour les réparations sur site, la construction structurelle et les situations où la portabilité compte plus que la qualité des cordons.
Pour les composants de précision en acier inoxydable, le soudage à la baguette est rarement le bon choix. L’apport de chaleur est élevé et difficile à contrôler. Le processus a tendance à produire un HAZ plus large et plus de distorsion que le TIG. Sur les nuances austénitiques comme 316, il est utilisable avec des électrodes correspondantes (E316L-16 par exemple), mais les résultats sont généralement inférieurs à TIG sur tout ce qui nécessite des tolérances dimensionnelles serrées ou une finition cosmétique. Le soudage à la baguette est plus courant sur la fabrication de structures en acier inoxydable (mains courantes, réservoirs) que sur les composants usinés.
Soudage à noyau flux (FCAW — Soudage à l'arc avec fil fourré)
Flux-core utilise un fil tubulaire rempli de flux, qui protège l'arc de l'intérieur. Il fonctionne plus vite que le bâton et gère mieux les sections plus épaisses que le MIG standard. Les versions auto-blindées fonctionnent à l'extérieur où le vent disperserait le gaz de protection externe.
Dans la fabrication de l'acier inoxydable, FCAW a un rôle limité. Un noyau de flux protégé contre le gaz (FCAW-G) avec un fil inoxydable approprié apparaît dans les travaux structurels en acier inoxydable à section lourde, mais il n'est pas courant dans la fabrication de composants de précision. Le processus génère plus de projections et de scories que MIG ou TIG, et la qualité des cordons sur une géométrie étroite est plus difficile à contrôler.
: c'est ce qui détermine réellement la résistance
Le type de joint de soudure le plus résistant est la soudure sur rainure (en particulier un joint bout à bout à pénétration complète avec support), car le métal soudé remplit toute la section transversale et la zone de joint est égale ou supérieure à la zone de section transversale du matériau de base. Sous une charge de traction, le métal de base cède avant qu'une soudure sur rainure correctement réalisée ne échoue.
Les soudures d'angle sont le type le plus courant dans la fabrication. Par définition, ils n’atteignent pas une pénétration complète, et c’est la dimension effective de leur gorge (et non la taille de leurs jambes) qui détermine la force. Une soudure d'angle de 10 mm ne supporte pas la même charge qu'une soudure bout à bout de 10 mm.
Pour les composants commeacier inoxydable chape embouts à rotuleouembout à rotule liaisonsqui combinent tension et flexion, la géométrie du joint de soudure est tout aussi importante que le processus. Une soudure TIG sur un joint mal conçu échoue. Une soudure MIG sur une rainure à pénétration complète correctement préparée peut la surpasser.
Soudage de l'acier inoxydable : pourquoi il se comporte différemment
L'acier au carbone pardonne relativement les variations d'apport de chaleur. L’acier inoxydable ne l’est pas, pour deux raisons.
Premièrement, la sensibilisation. Les nuances austénitiques (304, 316, 316L) contiennent du carbone qui se combine avec du chrome à des températures comprises entre 450 et 850°C pour former des carbures de chrome. Cette précipitation de carbure aux joints de grains épuise le chrome local en dessous du seuil d'environ 11 % nécessaire au maintien du film passif. Il en résulte une corrosion intergranulaire dans la zone affectée par la soudure. L'utilisation de nuances à faible teneur en carbone (316L par rapport à 316, 304L par rapport à 304) réduit les précipitations de carbure et le contrôle de l'apport de chaleur limite le temps passé dans la plage de températures de sensibilisation.
Deuxièmement, la conductivité thermique. L’acier inoxydable a une conductivité thermique inférieure à celle de l’acier au carbone, ce qui signifie que la chaleur ne se dissipe pas aussi rapidement de la zone de soudure. Cela concentre la chaleur, augmente le risque de distorsion sur les sections minces et prolonge le temps passé dans la plage de sensibilisation. Le soudage TIG avec des températures entre passes contrôlées (généralement inférieures à 150 °C pour l'acier inoxydable austénitique) répond directement à ce problème.
Pour les applications commetirants en acier inoxydableourotuleslà où la stabilité dimensionnelle et les performances de corrosion aux interfaces soudées sont toutes deux importantes, ces comportements thermiques ne sont pas académiques. Ils se présentent en service.
Guide de sélection rapide du processus
Si vous spécifiez un composant soudé en acier inoxydable, voici un cadre de décision simplifié :
Pour les sections minces (moins de 3 mm) ou les composants ajustés avec précision avec des tolérances géométriques serrées, TIG est le processus correct. Pour les assemblages de production sur une épaisseur de section supérieure à 4 mm où le débit de sortie est important, l'impulsion MIG avec un fil inoxydable à faible teneur en carbone est acceptable. Pour les réparations sur site ou les travaux de structure où la préparation de la surface est mauvaise et où la portabilité est requise, utilisez des électrodes de qualité 316L. Pour les aciers structurels lourds dans les applications de non-précision, un noyau de flux protégé contre le gaz est viable.
La soudure « la plus résistante » pour une application donnée est celle qui offre une résistance de joint adéquate, gère la zone affectée thermiquement de manière appropriée pour l'environnement de service et répond aux exigences dimensionnelles du composant. Aucun processus n’est universellement le plus puissant.
Conclusion
Le choix d'un procédé de soudage pour l'acier inoxydable commence par le matériau et le joint, et non par un classement générique de résistance. TIG pour les sections minces et les tolérances serrées, MIG pulsé pour le volume de production sur des matériaux plus épais, le bâton ou le noyau de flux pour les travaux de chantier et de structure, et la conception des joints (rainure par rapport au congé, pénétration complète par rapport au cordon de surface) définit le plafond de résistance réel, quel que soit le processus de pose du cordon. Alignez le processus, la nuance et la géométrie du joint avec l'environnement de service et la soudure tient. Si l’un d’entre eux se trompe, les autres ne pourront pas compenser.
Profab Machinefabrique des composants en acier inoxydable soudés sur mesure nécessitant du TIG ou du MIG à impulsion, selon le dessin. Contactez Profab Machine pour déterminer le processus de soudage et la conception de joints adaptés à votre application.
FAQ
Le soudage TIG est-il toujours plus résistant que le soudage MIG pour l'acier inoxydable ?
Pas universellement. TIG produit des soudures plus propres et à faible porosité avec un meilleur contrôle des zones affectées par la chaleur, ce qui est important pour les environnements de service sensibles à la corrosion. Mais sur les sections épaisses où une pénétration complète est requise, Pulse MIG peut atteindre une résistance de joint équivalente avec des taux de dépôt plus rapides. L'avantage de TIG réside dans la précision et la résistance à la corrosion, et non dans la résistance à la traction absolue dans toutes les configurations.
Quelle est la différence entre le type de soudure et le processus de soudage ?
Le processus de soudage (MIG, TIG, Stick) fait référence à la manière dont l'arc et le remplissage sont générés. Le type de soudure (congé, rainure, bout à bout, recouvrement) fait référence à la géométrie du joint lui-même. Les deux affectent la force indépendamment. Une soudure d'angle réalisée par TIG peut être plus faible qu'une soudure sur rainure réalisée par MIG si la soudure sur rainure atteint une pénétration complète et que le congé ne le fait pas.
Pourquoi 316L surpasse-t-il 316 au niveau des joints soudés en service corrosif ?
La désignation « L » limite la teneur en carbone à 0,03 % maximum contre 0,08 % pour la norme 316. Une teneur en carbone plus faible signifie moins de précipitations de carbure de chrome pendant le cycle thermique de soudure, ce qui préserve plus de chrome libre au joint de grain et maintient la résistance à la corrosion du film passif dans la zone affectée thermiquement. Pour tout composant soudé destiné aux services de transformation alimentaire, maritime ou chimique, la spécification de 316L est une pratique courante.
