
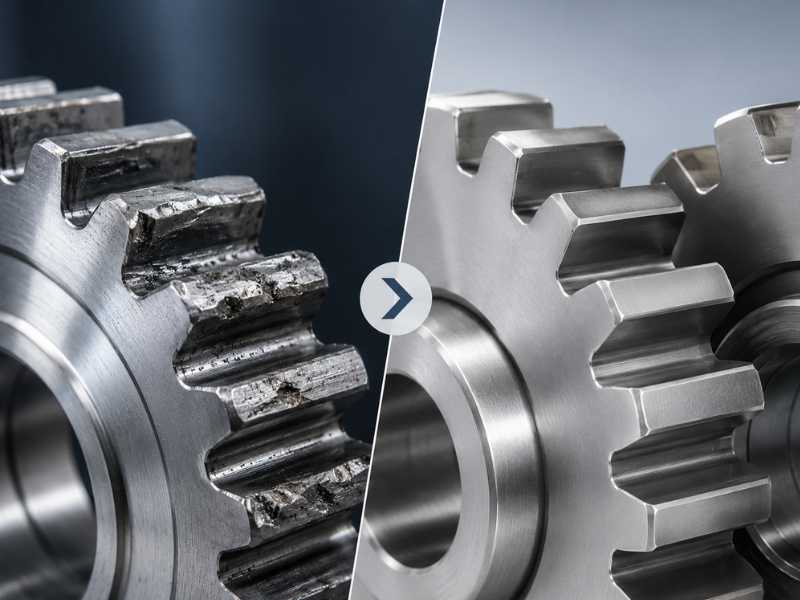
Choisissez d'abord la qualité dans l'environnement : 303 ou 304 pour un service doux et sec, et 316 ou 316L lorsque des chlorures sont présents. Prévoyez ensuite le grippage, car des surfaces en acier inoxydable de dureté similaire qui glissent les unes contre les autres peuvent se souder à froid. Les deux décisions appartiennent au dessin des engrenages.
| Qualité | Où il convient | Que regarder |
|---|---|---|
| 303 | Pièces usinées dans des environnements doux où le temps de coupe est important | Résistance inférieure à la corrosion, et normalement non utilisée si le soudage ou le formage à froid suit |
| 304 | Service intérieur sec ou extérieur légèrement exposé | Piqûres où des chlorures sont présents |
| 316 / 316L | Services maritimes, côtiers, chimiques et de transformation alimentaire avec exposition aux chlorures | Galles comme 304 ; 316L est la version conçue pour les assemblages soudés |
Quelle qualité d'acier inoxydable pour les engrenages
L'environnement décide de la qualité. Tous les trois sont austénitiques, et SSINA, un organisme de l'industrie de l'acier inoxydable, affirme que les nuances austénitiques ne peuvent être durcies que par écrouissage, tandis que le traitement thermique ne fait que les ramollir. Un engrenage de ces qualités n'est donc pas traité thermiquement pour obtenir une dent plus dure.
Grade 303 est la variante en usinage libre de 304. SSINA indique qu'il peut être usiné à des vitesses environ 25 à 30 % plus rapides, et l'indice d'usinabilité BSSA (acier au carbone de décolletage pris comme 1,0) est de 0,85 pour 303 contre 0,52 pour 304. Le prix est la résistance à la corrosion. SSINA indique que les éléments qui améliorent l'usinabilité l'affectent négativement et que les nuances d'usinage libre ne sont normalement pas utilisées si le soudage, le formage à froid ou le forgeage à chaud doivent être effectués.
Le guide de qualité d'un fournisseur de fixations appelle 304 la bonne réponse dans les environnements secs, intérieurs ou extérieurs légèrement exposés et désigne l'exposition au chlorure comme limite. La qualité 316 ajoute 2 à 3 pour cent de molybdène, selon SSINA et le fournisseur. Le fournisseur affirme que cela améliore considérablement la résistance aux piqûres de chlorure et à la corrosion caverneuse, donc 316 convient aux services maritimes, côtiers et chimiques. Le grade 316L est la version bas carbone développée pour les assemblages soudés.
Le temps d'usinage fait partie du coût de ces nuances. BSSA indique que les nuances austénitiques durcissent considérablement pendant l'usinage et que les avances et les vitesses des aciers conventionnels peuvent provoquer une usure excessive des outils. Pour les autres familles d'inox, voir notre guidenuances d'acier inoxydable.
Pourquoi les engrenages en acier inoxydable Gall
Le grippage est un soudage à froid entre des surfaces coulissantes. Le guide de grippage ASSDA le décrit comme « causé par le soudage à froid des points saillants du métal propre et sans oxyde laissé lorsque le film d'oxyde est délogeé par les surfaces frottant les unes contre les autres ». Il est plus fréquent avec les surfaces fonctionnant de manière intermittente et glissant lentement.
Le grippage n’est pas propre à l’acier inoxydable. Le même guide indique que le titane et l'aluminium sont également du fiel, et un distributeur d'acier le décrit comme un produit de métaux similaires de dureté similaire. Le fournisseur de fixations affirme que 304 et 316 y sont sujets.
Une limite compte ici. Le guide anti-grippage et le fournisseur de fixations parlent d'écrous et de boulons, pas de dents d'engrenage. Le mécanisme est le même partout où les surfaces en acier inoxydable glissent sous pression, mais les chiffres ci-dessous sont des chiffres de boulons, donc définissez les valeurs d'un engrenage par conception et par test.
Comment réduire le grippage
ASSDA répertorie ses mesures grossièrement par ordre d'importance : dureté, conception et contrôle qualité, réduction du frottement et contrainte de contact de surface.
Faire varier la dureté
La première mesure est une différence de dureté d'au moins 50 Brinell entre les deux surfaces. ASSDA appelle cela une règle empirique pour les boulons et les écrous. Il prévient également que 304 contre 316, souvent cité comme remède, ne donne pas nécessairement suffisamment de différence.
Choisir un matériau de contact différent
Deux aciers inoxydables différents au niveau du contact peuvent aider, et ASSDA relie en grande partie le gain à la différence de dureté entre eux. Pour une pièce austénitique, cela suggère un élément dur en acier inoxydable duplex ou martensitique 431, ou un élément mou en bronze d'aluminium où l'environnement n'est pas suffisamment corrosif pour le gaspiller.
Les particules de sulfure dans l'usinage libre 303 semblent également fournir une lubrification. Les qualités telles que Nitronic 60 et Gall-Tough résistent fortement au grippage, bien que leur résistance à la corrosion doive être soigneusement étudiée.
ASSDA rapporte également les contraintes de seuil mesurées lors des tests de broche rotative sur bloc (ASTM G98) par rapport à 304. 304 contre 304 et 316 contre 304 commencent à se irriter à 13 MPa, et un métal d'accouplement différent soulève des contraintes importantes.
| Métal d'accouplement, testé contre 304 (140 HB) | État et dureté | Seuil de contrainte de grippage (MPa) |
|---|---|---|
| 304 | Austénitique, recuit, 140 HB | 13 |
| 316 | Austénitique, recuit, 150 HB | 13 |
| 430 | Ferritique, recuit, 159 HB | 165 |
| 410 | Martensitique, durci et détendu, 352 HB | Au-dessus de 340 |
| Nitronique 60 | Austénitique, recuit, 205 HB | Au-dessus de 340 |
| Waukesha 88 (contient de l'étain et du bismuth) | 141 HB | Au-dessus de 340 |
Il s'agit d'un classement de paires en laboratoire, et non d'une limite pour une dent d'engrenage. Cela montre pourquoi 304 contre 304 ou 316 est le couplage à éviter.
Durcir ou enduire la surface
Les surfaces plus dures sont généralement moins sensibles : chromées dures, nitrurées, cémentées ou travaillées à froid. Chacun a un coût. Le guide indique que les surfaces nitrurées ou cémentées ont moins de résistance à la corrosion que l'acier inoxydable décapé et passivé. Il indique également que les revêtements de chrome dur ne sont pas recommandés pour un service à haute température ou sous forte contrainte, car ils peuvent se fissurer et s'effriter. Une surface grenaillée est plus rugueuse et donc plus susceptible au grippage.
Contrôler la finition de surface
Plus fluide n’est pas toujours meilleur. ASSDA indique que les surfaces très polies (Ra inférieures à 0,25 µm) et les surfaces très rugueuses ont tendance à s'user davantage, et que les surfaces électropolies peuvent être si lisses que d'importants problèmes de grippage surviennent. Il note également que l’électropolissage lisse les bords rugueux, ce qui réduit la tendance. Spécifiez une plage de finition sur le dessin, non "aussi lisse que possible", et ébavurez les surfaces de contact.
Lubrifiez et gardez le contact propre
ASSDA nomme des lubrifiants contenant du nickel, du molybdène, du cuivre, de l'argent ou du graphite et indique qu'ils peuvent être salissants. Ceux à base de nickel sont plus adaptés aux températures élevées. Il met en garde contre la corrosion caverneuse si la graisse sèche et se fissure, et contre la corrosion galvanique si le graphite est utilisé en grande quantité. Vérifiez tout lubrifiant par rapport aux règles de lavage ou de contact alimentaire de l'équipement.
Une contrainte de contact plus faible est également utile. Selon ASSDA, la réduction de la pression superficielle est efficace, en augmentant la surface de contact ou en réduisant la charge. Les pièces doivent être suffisamment ajustées pour éviter les vibrations et l'usure, et la saleté ou les matériaux abrasifs doivent être tenus à l'écart du contact.
Vérification de la note que vous recevez
Un aimant n'identifie pas la qualité. SSINA indique que les nuances austénitiques recuites ne sont pas attirées par un aimant, bien que certaines puissent devenir légèrement magnétiques après un travail à froid, de sorte qu'un test magnétique ne peut pas distinguer 304 de 316.
La liste de contrôle du fournisseur de fixations est un meilleur modèle : un rapport d'essai de matériau lié à l'indice thermique du matériau livré, avec les pourcentages de chrome, de nickel et de molybdène vérifiés par rapport à la nuance. Lorsque la qualité est importante, un acheteur peut demander à n'importe quel fournisseur un rapport d'essai de matériau lié au numéro de chaleur.
Que mettre sur un dessin d'engrenage
Ces éléments découlent des sources ci-dessus et constituent nos conseils de rédaction et non une norme :
- La qualité et si l'engrenage sera soudé
- Le matériau et la dureté de l'engrenage d'accouplement, de sorte que la différence de dureté puisse être examinée (la règle empirique de 50 Brinell provient d'un guide de boulonnage)
- La finition des flancs de dents en gamme
- Le lubrifiant et si l'équipement est en contact alimentaire ou lavable
- L'environnement de travail, notamment les chlorures
Quoi envoyer pour un devis d'équipement
Profab Machine faitengrenages en acier inoxydableen 303, 304, 316 et 316L, y compris les types à éperon, hélicoïdal, biseauté et sans fin, à votre dessin. Envoyer :
- Un dessin ou un échantillon, ou le type d'engrenage
- Module ou pas diamétral, angle de pression et nombre de dents
- Largeur de face, alésage et rainure de clavette
- La qualité, le matériau et le lubrifiant du pignon d'accouplement
- Quantité par commande
Conclusion
Choisissez la nuance en fonction de l'environnement, puis traitez le grippage comme une question de conception : une différence de dureté d'abord, un matériau de contact différent, une finition contrôlée, un lubrifiant approprié et une contrainte de contact inférieure. Les numéros dans les guides disponibles concernent les boulons, alors confirmez-les pour votre contact dentaire. Si vous avez un dessin, envoyez la liste ci-dessus à Profab Machine et nous vous proposerons un jumelage. Pour comparer les types d'engrenages, consultez notre article surEngrenages hélicoïdaux et droits.
Sources
- SSINA, Manuel d'usinage en acier inoxydable
- ASSDA, FAQ technique 5, Le grippage et son contrôle
- BSSA, influence de la famille d'acier sur l'usinabilité
- Un guide de qualité du fournisseur de fixations en acier inoxydable (304, 316 et 316L, grippage, rapports d'essais de matériaux)
- Article d'un distributeur d'acier sur la prévention du grippage
