Aspect mat uniforme
La texture non directionnelle laisse peu d'éblouissement, de sorte que les empreintes digitales et les marques de manipulation sont moins visibles que sur une pièce polie.

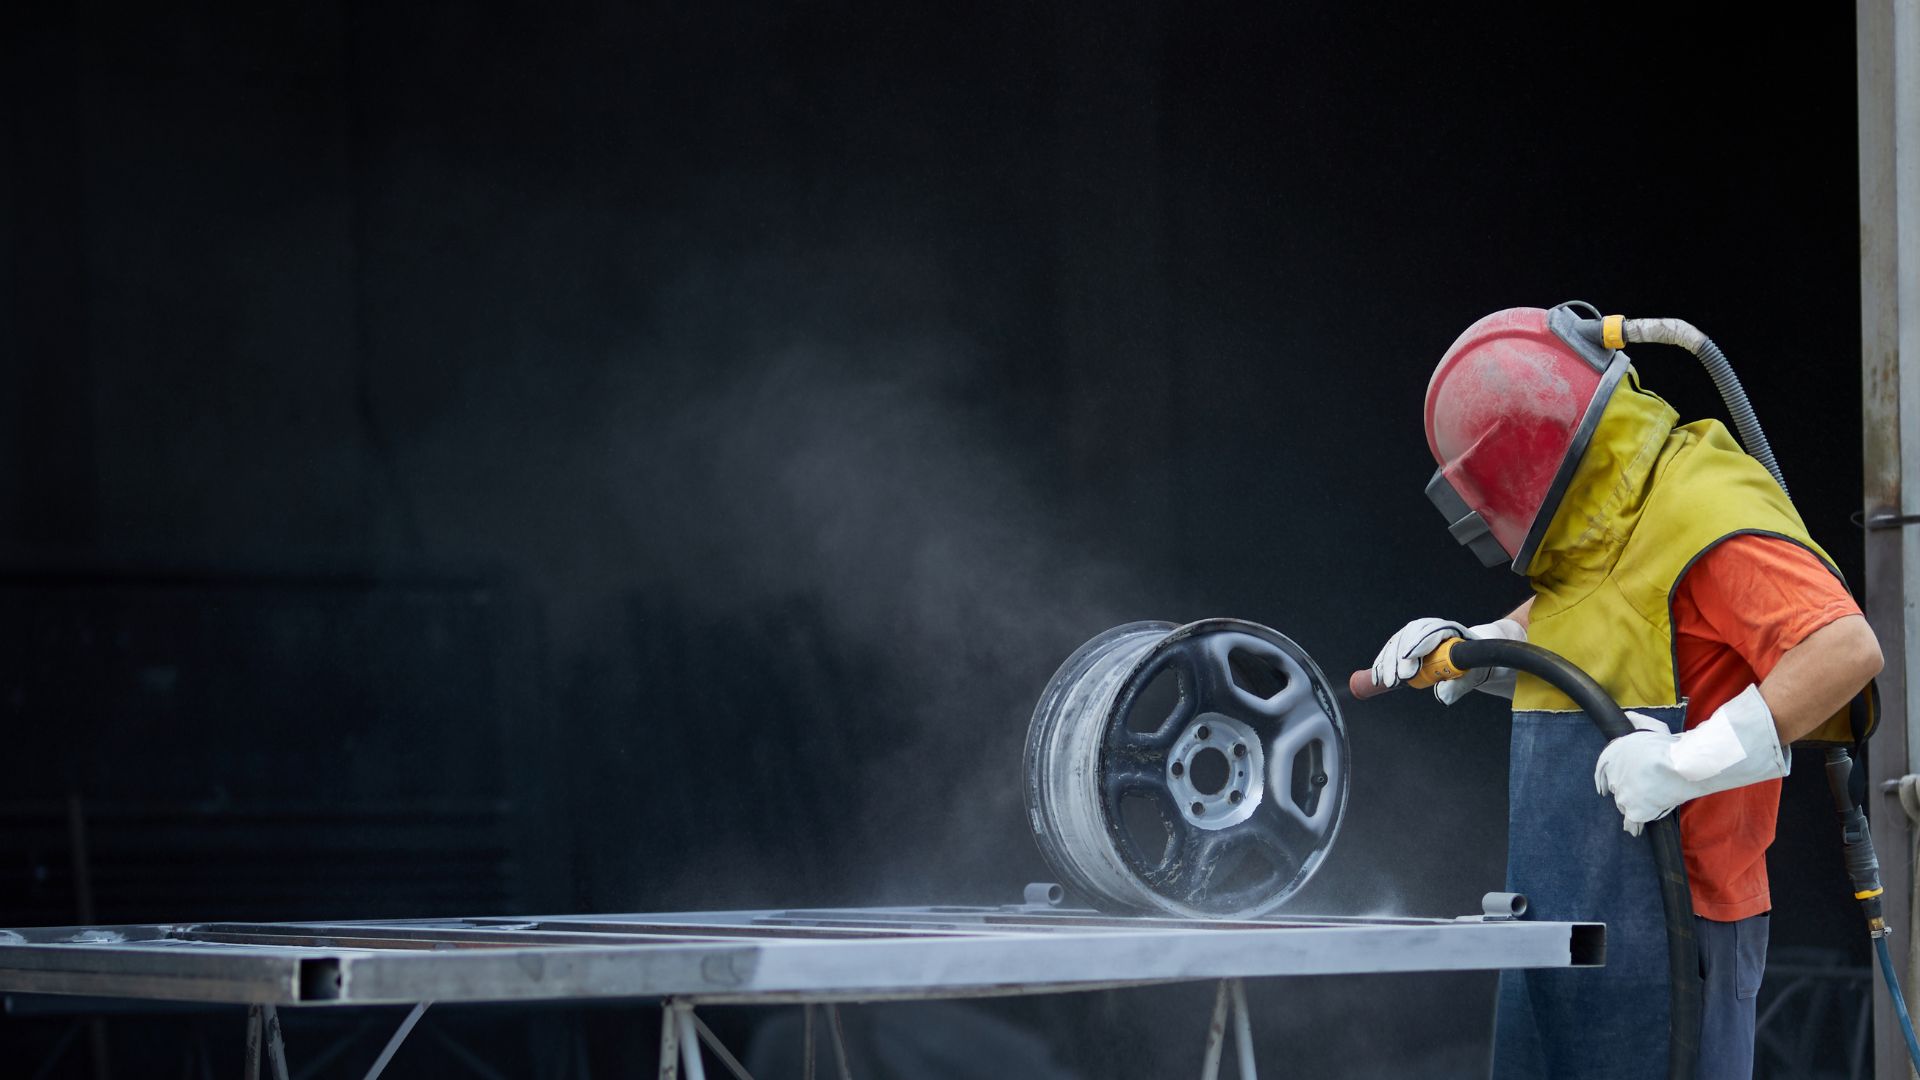
donne aux pièces en acier inoxydable une surface satinée mate uniforme qui masque les marques d'outils et les légères rayures, nettoie la teinte thermique et donne à la peinture ou au revêtement en poudre quelque chose à adhérer. Profab Machine propose une finition en acier inoxydable sablée pour les pièces usinées CNC, avec des billes de verre propres, de l'oxyde d'aluminium ou un support céramique et une passivation ultérieure.
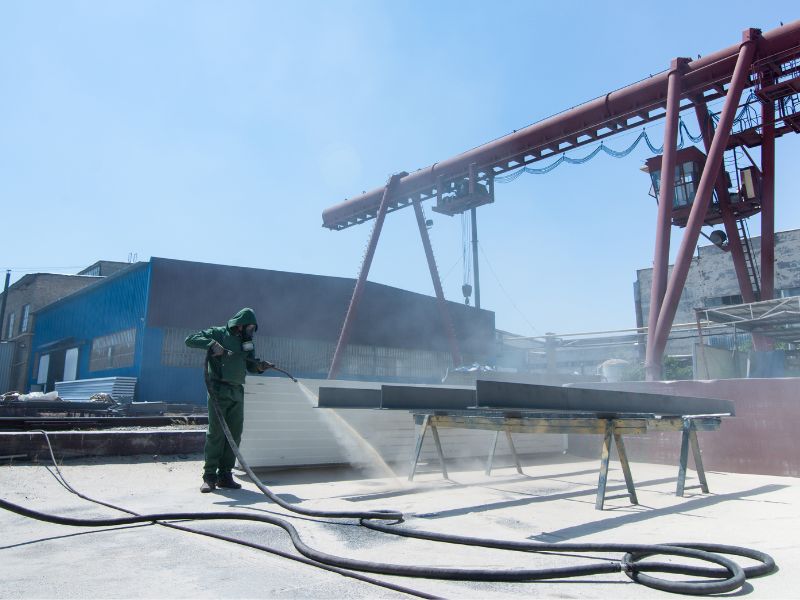
L'acier inoxydable sablé est une pièce dont la surface a été frappée par de fins agents abrasifs dans un courant d'air comprimé, ce qui laisse une texture mate uniforme.
La texture est non directionnelle, elle est donc identique sous tous les angles, contrairement aux lignes d'une finition brossée. De légères rayures et marques d'usinage s'y fondent et la surface diffuse la lumière au lieu de la réfléchir.
Le sablage et le microbillage appartiennent à la même famille. Les billes sphériques de verre ou de céramique donnent un satin doux, et les supports angulaires plus durs tels que l'oxyde d'aluminium donnent un mat plus rugueux. Les pièces en acier inoxydable sont sablées avec ces médias plutôt qu'avec du sable.
La finition convient aussi bien aux 304, 316L et 17-4PH. Pour l'eau salée ou les chlorures, la qualité compte plus que la finition, alors choisissez 316L.
Une surface sablée semble uniforme, cache les petits défauts et prend bien un revêtement. Il a des limites, et la dernière carte les énumère.
La texture non directionnelle laisse peu d'éblouissement, de sorte que les empreintes digitales et les marques de manipulation sont moins visibles que sur une pièce polie.
Des lignes d'usinage fines et de légères rayures se fondent dans la texture. Les rainures et bosses profondes restent visibles.
L'oxyde léger et la teinte thermique provenant du soudage ou de l'usinage se détachent avec la peau supérieure de la surface. La passivation restaure alors la couche protectrice.
Un profil de surface uniforme donne au revêtement en poudre ou à la peinture quelque chose à retenir.
Vous approuvez d'abord un échantillon, puis les lots ultérieurs sont mis en correspondance avec cet échantillon.
Le sablage ne polit pas, ne comble pas les rayures et n'augmente pas la résistance à la corrosion par lui-même. Une surface mate retient également plus facilement la saleté qu’une surface polie.
Le média définit la texture. Les perles de verre laissent le satin le plus fin et l'oxyde d'aluminium laisse le mat le plus grossier.
| Médias | Aspect de surface | Action de coupe | Utilisation typique sur l'inox | Montre pour |
|---|---|---|---|---|
| Perle de verre | Satin lisse et brillant | Doux | Boîtiers et couvercles visibles là où l'apparence compte | Les détails fins peuvent s'adoucir à haute pression |
| Perle en céramique | Mat uniforme, entre les deux | Moyen | Pièces usinées nécessitant une texture uniforme d'un lot à l'autre | Coupe plus que des billes de verre, testez donc sur un échantillon |
| Corindon | Mat plus rugueux et plus terne | Agressif | Teinte thermique, tartre et préparation de la surface avant revêtement | Enlève plus de matière et retient plus facilement la saleté |
Un support propre et non ferreux est spécifié pour l'acier inoxydable. Les grains d'acier ou les médias contenant de l'acier au carbone sablé peuvent incruster du fer dans la surface, et le fer apparaît plus tard sous forme de taches de rouille.
Les embouts à rotule, entretoises, les pinces et les supports en acier inoxydable sont sablés lorsque la pièce est vue, manipulée ou revêtue. Chaque carte nomme ce qui est masqué.
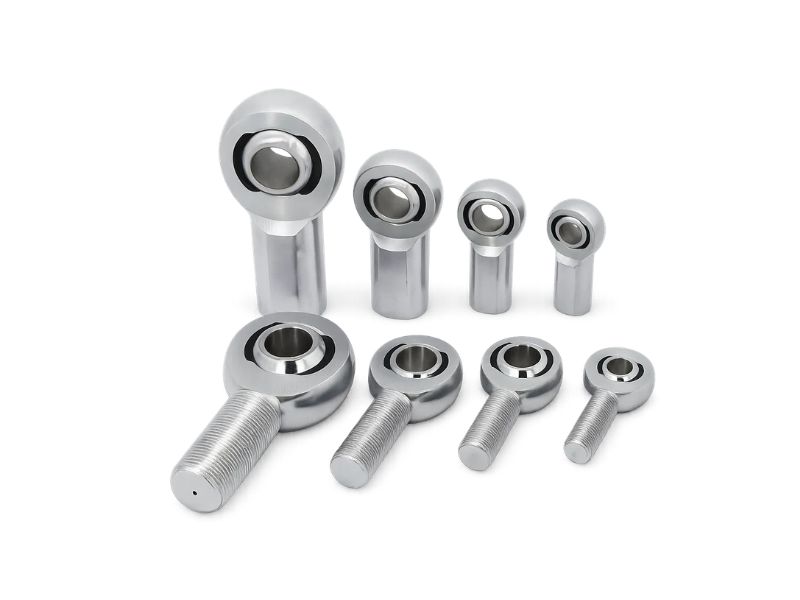
Le corps et la tige sont sablés pour un aspect uniforme sur les liaisons exposées. L'alésage et le siège du roulement sont masqués.
Acier inoxydable embouts à rotule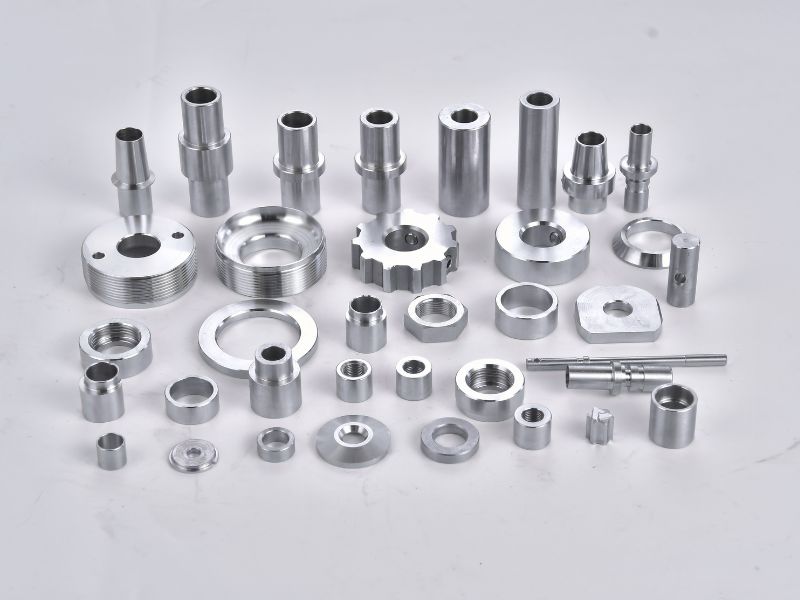
Les entretoises tournés perdent leurs lignes de tour. Les faces qui créent un espace ou un joint sont masquées.
Acier inoxydable entretoises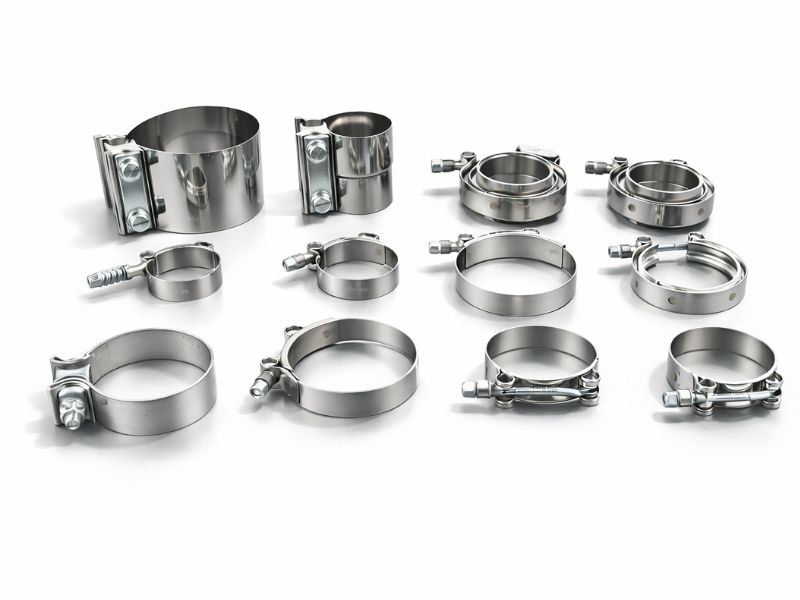
Les bandes de serrage et les boîtiers adoptent une surface à faible éblouissement pour les lignes alimentaires et les ponts marins. Le fil est masqué.
Colliers de serrage en acier inoxydable
Les pièces usinées et en tôle sont sablées avant le revêtement en poudre ou pour une finition apparente uniforme.
Pièces CNC personnaliséesLe sablage agit sur toutes les surfaces qu'il atteint, de sorte que le dessin décide de ce qui est protégé et de ce qui est fini.
Répertoriez les filetages, les alésages, les sièges de roulement, les faces de joint et les rainures de joint torique. Le sablage rend rugueuse et use légèrement toute surface laissée découverte.
Le sablage enlève une très petite quantité de matière. Indiquez si une face tolérée est masquée ou mesurée après le dynamitage.
Les parois et tôles minces peuvent se déformer sous l'effet d'un dynamitage intense. Un support plus doux ou une pression plus faible les protège.
Les bords tranchants s'adoucissent légèrement et une légère teinte thermique se détache. Les projections de soudure et les piqûres profondes doivent être réparées avant le dynamitage.
La texture change en fonction du support, de la pression et de l'angle. Un échantillon que vous approuvez constitue la référence de chaque lot.
Le dynamitage perturbe la couche passive. La passivation est proposée par la suite pour restaurer la résistance à la corrosion, et un revêtement en poudre peut suivre sur demande.
Le sablage intervient après la dernière coupe et chaque étape est étiquetée avec l'endroit où elle se produit.
Un ingénieur lit la note de finition, les caractéristiques masquées et votre échantillon de référence avant que la pièce ne soit proposée.
Les pièces sont d'abord usinées sur mesure, car le sablage intervient après la dernière coupe.
Les filetages, alésages et faces de joint marqués sur le dessin sont recouverts avant le sablage.
Un support non ferreux propre donne la texture de l'échantillon que vous avez approuvé.
Offert après sablage pour restaurer la surface résistante à la corrosion.
Les pièces retournent à l'usine et sont vérifiées par rapport au dessin et à votre échantillon approuvé avant l'emballage.
Choisissez la finition en fonction de ce que la pièce doit faire. Une surface sablée mate est une option parmi quatre.
Une surface réfléchissante lisse au lieu d'une surface mate, choisie pour son apparence et son nettoyage plus facile.
Acier inoxydable poli miroir
Une surface plus lisse et plus facile à nettoyer pour les pièces hygiéniques, où une texture sablée retiendrait trop de saleté.
Électropolissage d'acier inoxydable
Un revêtement coloré et durable. Un sablage préalable lui donne une surface d'adhérence.
Revêtement en poudre d'acier inoxydableCes six éléments permettent à un ingénieur de planifier le masquage, les supports et la passivation avant le devis.
Le devis répertorie ensuite les supports, les fonctionnalités masquées et chaque étape qui suit.
Les acheteurs posent généralement des questions sur le support, les dimensions, la passivation et le masquage avant une première commande.
Pas exactement. Le sablage est le nom commun du sablage abrasif en général, tandis que le sablage aux billes désigne des billes sphériques, généralement en verre ou en céramique, qui laissent une surface satinée plus douce. Les pièces en acier inoxydable sont sablées avec des billes de verre, de la céramique ou de l'oxyde d'aluminium plutôt qu'avec du sable. Le média est choisi en fonction du look que vous souhaitez.
Légèrement. Le sablage enlève une très petite quantité de matière et peut adoucir les arêtes vives, de sorte que les caractéristiques avec des tolérances serrées sont soit masquées, soit mesurées après la finition. Marquez ces caractéristiques sur le dessin. Les sections minces peuvent se déformer sous un dynamitage intense, alors indiquez l'épaisseur de la paroi lorsque vous demandez un devis.
Oui, lorsque la résistance à la corrosion est importante. Le sablage perturbe la fine couche passive de l'acier inoxydable et la passivation la restaure. La passivation est offerte après sablage avec votre commande via notre réseau de production. Nommez-le sur le dessin pour que le devis l'inclue.
Oui. Les filetages, alésages, sièges de roulement, faces de joint et rainures de joint torique peuvent être masqués afin qu'ils conservent leur taille et leur finition usinées. Répertoriez chaque élément masqué sur le dessin, car le dynamitage non masqué use toutes les surfaces qu'il touche. Dites quels visages sont cosmétiques et lesquels sont fonctionnels afin que le plan de masquage soit clair.
Bille de verre, oxyde d'aluminium ou média céramique, à choisir parmi la finition souhaitée. Les perles de verre donnent un satin doux, l'oxyde d'aluminium un mat plus rugueux et la céramique se situe entre elles. Le support doit être propre et non ferreux, car le fer provenant des grenailles d'acier ou des supports usagés peut s'incruster dans l'acier inoxydable et apparaître sous forme de taches de rouille.
Oui. Envoyez un échantillon de pièce ou une photo, et le devis peut inclure un échantillon dynamité pour votre approbation. Les lots de production sont ensuite adaptés à l’échantillon que vous approuvez. La texture dépend du support, de la pression et de l'angle, c'est donc l'échantillon approuvé, et non une description, qui constitue la référence.
Oui. Un profil sablé uniforme donne au revêtement en poudre ou à la peinture une surface à saisir, ce qui facilite l'adhérence. Le revêtement en poudre est proposé comme sa propre finition. Nommez le revêtement dans votre demande de devis afin que le sablage et le revêtement soient planifiés ensemble.
Une légère teinte thermique et de l'oxyde se détachent lors du sablage, c'est pourquoi ils sont courants sur les pièces soudées en acier inoxydable. Il est préférable d'éliminer d'abord le tartre important, les éclaboussures et les piqûres profondes, puis une passivation doit suivre pour restaurer la résistance à la corrosion. Des photos de la zone soudée nous aident à vous conseiller.
Marquez les visages à dynamiter et les traits à masquer, et joignez un échantillon ou une photo du look souhaité. Un ingénieur examine le dessin avant la publication du devis.
Nous utilisons des cookies pour faire fonctionner ce site, mesurer son utilisation et afficher des publicités pertinentes. Vous pouvez tout accepter, tout refuser (hors cookies essentiels) ou choisir par catégorie. Politique de confidentialité