
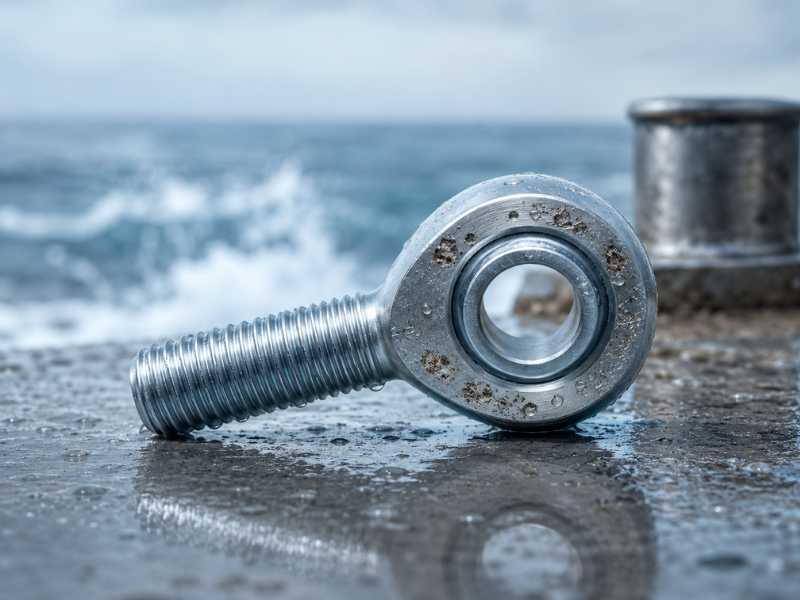
Un embout à rotule spécifié en acier inoxydable 316 et installé dans un environnement d'eau salée peut toujours piquer en une seule saison. La sélection de la nuance était correcte en principe, mais deux variables qui déterminent si les débuts de piqûres n'ont pas été prises en compte : la géométrie et l'état de surface. Les deux sont spécifiques aux assemblages embout à rotule et tous deux sont systématiquement ignorés dans les spécifications qui s'arrêtent à la qualité du matériau.
Cet article explique comment les piqûres se déclenchent sur l'acier inoxydable, pourquoi la géométrie embout à rotule l'accélère à des emplacements prévisibles, comment utiliser PREN comme outil de sélection de nuance au-delà du binaire 316-versus-304 et quelles décisions de traitement de surface modifient réellement le résultat.
Le mécanisme de piqûre sur l'acier inoxydable
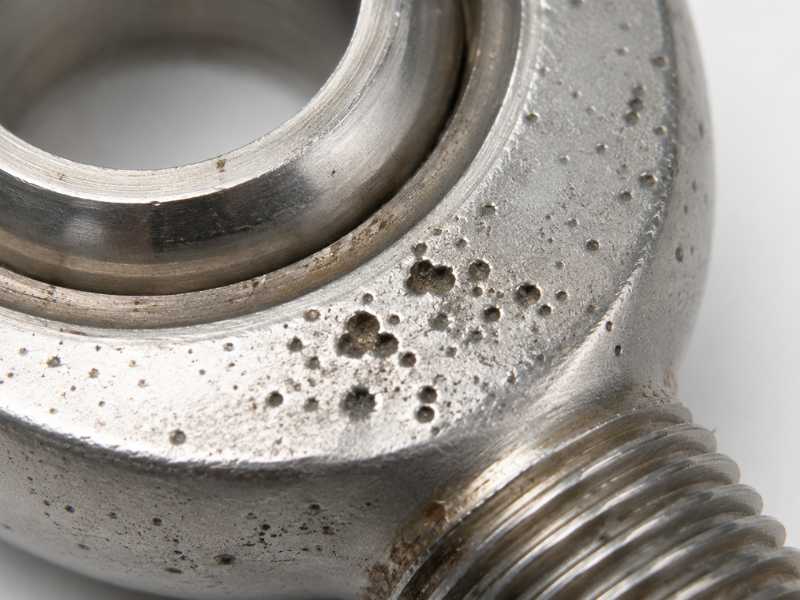
L'acier inoxydable résiste à la corrosion grâce à une couche passive d'oxyde de chrome, de quelques nanomètres d'épaisseur, qui se forme spontanément en surface en présence d'oxygène. La couche s’auto-répare dans la plupart des conditions. Dans les environnements chlorure, les ions chlorure entrent en compétition avec l’oxygène aux sites de surface où le film passif est mince ou localement perturbé. Lorsque le chlorure remporte cette compétition à un moment précis, le film se décompose localement, le métal nu en dessous se dissout et une fosse se forme.
La géométrie de la fosse accélère sa propre croissance. L’intérieur d’une fosse active est pauvre en oxygène et acide, conditions qui empêchent la reformation passive du film. Les ions chlorure migrent dans la fosse pour maintenir l'équilibre des charges, augmentant ainsi la concentration locale de chlorure. La surface environnante reste passive et agit comme une cathode, entraînant une dissolution anodique au niveau de la fosse. Une fois qu'une fosse est active, son arrêt nécessite soit d'éliminer la source de chlorure, soit de perturber physiquement la chimie de la fosse par une intervention en surface.
Deux variables matérielles déterminent où se situe une nuance d'acier inoxydable sur l'échelle PREN. La teneur en chrome contribue directement à la stabilité passive du film. Molybdène, d'un facteur de 3,3 par pour cent en poids dans lenorme PREN formule(PREN = %Cr + 3,3 x %Mo + 16 x %N), stabilise spécifiquement le film passif contre le déplacement du chlorure. L'azote apporte une contribution supplémentaire à 16 pour cent en poids, mais est présent à de faibles niveaux dans la plupart des qualités standard. La conséquence pratique est que 316 (environ 16,5 % Cr, 2,1 % Mo) atteint un PREN d'environ 24 à 26, nettement supérieur à 304 (PREN 18 à 20) mais bien inférieur à ce qu'exigent les services offshore et d'immersion. Pour l'immersion dans l'eau de mer, un PREN supérieur à 40 est le seuil général cité dans la pratique de l'ingénierie offshore. 316 n’atteint pas ce seuil.
Pourquoi la géométrie embout à rotule crée des sites de piqûres spécifiques
La plupart des comparaisons de nuances d'acier inoxydable pour usage marin traitent les barres plates ou les tubes comme géométrie de référence. Un embout à rotule n’est pas une surface plane. Il contient plusieurs caractéristiques géométriques qui concentrent le chlorure et créent des zones localisées appauvries en oxygène qui n'existent pas sur des formes simples.
L’espace annulaire entre la bille et le boîtier est le plus important d’entre eux. La bille se trouve à l'intérieur de l'alésage du boîtier avec un petit jeu occupé par la chemise. Au bord du boîtier, là où la bille sort de l'ouverture de l'alésage, il existe un espace circonférentiel entre la face de la bille et le bord du boîtier. Cet espace est suffisamment étroit pour empêcher la circulation de l'électrolyte mais suffisamment large pour se remplir d'eau de mer. Une fois rempli, l'oxygène est épuisé par de lentes réactions de corrosion dans l'espace et n'est pas reconstitué par le mouvement du fluide en vrac. La concentration de chlorure augmente. Il s’agit de la condition classique pour la corrosion caverneuse, qui s’initie à des concentrations de chlorure plus faibles et à des températures plus basses que les piqûres en surface ouverte sur la même qualité.
La racine de la tige filetée est le deuxième site critique. Les racines de fil sont des concentrateurs de contraintes géométriques, et elles sont également des géométries de fissures. L'humidité emprisonnée dans les racines du filetage, combinée à un accès restreint à l'oxygène, crée la même chimie localisée que l'espace entre le logement de la bille. Sur le embouts à rotule, où la tige pénètre dans un boîtier ou un accouplement sous une légère pression de contact sans profondeur d'engagement totale du filetage, la zone partiellement engagée crée une géométrie de crevasse supplémentaire le long des flancs du filetage.
Le boulon traversant la bille constitue le troisième site. Le boulon ou la goupille traverse l'alésage de la bille et le petit jeu entre le boulon et l'alésage se remplit d'eau de mer en cas d'immersion ou d'éclaboussure. Le couplage galvanique entre le matériau du boulon et la bille peut ajouter une force motrice à la réaction de corrosion si des métaux différents sont utilisés. Un boulon en acier au carbone ou zingué à travers une bille en acier inoxydable crée un couple galvanique qui accélère la corrosion de la fixation en acier et, dans certaines configurations, peut compromettre le film passif sur la surface en acier inoxydable adjacente.
⚠️ La corrosion caverneuse s'initie à un niveau de gravité moindre que les piqûres sur le même niveau.
Une surface en acier inoxydable 316 qui résiste aux piqûres en surface ouverte dans un environnement marin donné peut toujours subir une corrosion caverneuse au niveau de l'espace du boîtier de bille dans les mêmes conditions. PREN prédit la résistance aux piqûres en surface ouverte. Il ne prédit pas directementcorrosion caverneuseinitiation. Pour les géométries à jeu serré comme les assemblages embout à rotule, la température de corrosion caverneuse (CCT, mesurée selon ASTM G48) est le critère le plus pertinent. 316 a un CCT d'environ 0 °C lors des tests agressifs de chlorure ferrique, ce qui signifie qu'il a une résistance limitée à la corrosion caverneuse dans les environnements concentrés en chlorure.
PREN comme outil de sélection de qualité pour la marine embouts à rotule
Le choix binaire entre 304 et 316 ne couvre que deux points sur une échelle continue de résistance aux chlorures. Pour les embouts à rotule marins, le cadre de sélection doit utiliser PREN comme critère principal parallèlement aux conditions d'exposition spécifiques.
Valeurs approximatives de PREN pour les nuances pertinentes pour les applications embout à rotule :
304 / 304L : PREN 18 à 20. Adapté aux environnements non marins avec humidité occasionnelle. Ne convient pas au service côtier ou maritime.
316 / 316L : PREN 24 à 26. Convient aux environnements côtiers abrités, aux eaux douces contaminées par des chlorures et à la transformation des aliments avec un nettoyage chloré. Corrode en immersion directe dans l’eau de mer sur des périodes prolongées. La spécification marine la plus courante et le choix correct pour une grande proportion d'applications marines où l'immersion directe est limitée et où l'accès pour la maintenance est disponible.
Duplex 2205 (UNS S31803) : PREN 32 à 36. Résistance au chlorure considérablement améliorée par rapport à 316. Convient aux zones d'éclaboussures et au contact intermittent avec l'eau de mer. Une limite d'élasticité plus élevée que celle du 316 permet également une section transversale plus petite à charge nominale équivalente.
Super Duplex 2507 (UNS S32750) : PREN 40 à 43. Le niveau seuil pour le service d'immersion dans l'eau de mer dans la pratique de l'ingénierie offshore. Coût plus élevé et disponibilité des stocks d'usinage plus limitée que 316 ou 2205. Convient aux applications en mer, sous-marines et en immersion continue dans l'eau de mer.
17-4PH (UNS S17400) : PREN environ 24 à 30 selon les conditions de traitement thermique et la teneur en azote. Résistance au chlorure comparable à 316 dans la plupart des environnements. L'avantage de résistance à la corrosion du 17-4PH par rapport au 316 n'est pas la raison pour le sélectionner pour les applications marines. La raison est mécanique : limite d'élasticité de 1 000 à 1 170 MPa dans l'état H900 contre 205 MPa pour le 316 recuit. Pour les liaisons marines à charge élevée où 316 ne peut pas répondre à la charge nominale à la section transversale requise, 17-4PH à l'état H1025 ou H1075 fournit la résistance sans sacrifier de manière significative la résistance à la corrosion. La condition H900 (vieillissement maximal) ne doit pas être spécifiée pour les composants 17-4PH exposés à l'eau de mer, car la sensibilité du SCC est la plus élevée à la résistance maximale ; Les conditions de survieillissement des H1025 ou H1075 sacrifient une partie de la résistance maximale pour améliorer considérablement la résistance des SCC dans les environnements chlorés, selon une recherche publiée dans Transactions of the Indian Institute of Metals (Bhambroo et al., 2023).
pouren acier inoxydable embouts à rotuledans les applications marines, le chemin de sélection est le suivant : confirmer les conditions d'exposition (côte abritée, zone d'éclaboussure ou immersion), les mapper à un seuil PREN et spécifier la qualité qui atteint ou dépasse ce seuil. Pour la plupart des quincailleries de pont marines récréatives et commerciales dans des environnements abrités ou côtiers, 316 est correct. Pour le contact continu avec l'eau de mer en mer ou sous-marin, 2205 ou 2507 est le choix techniquement défendable.
Comment l’état de la surface modifie le résultat
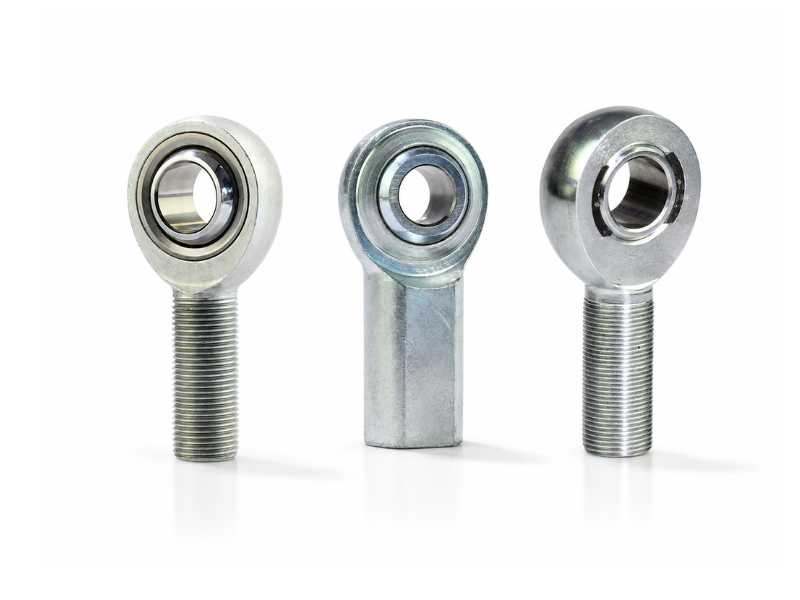
Deux embouts à rotule usinés à partir de la même barre 316 peuvent avoir une résistance à la piqûre considérablement différente en fonction de leur état de surface. La qualité du film passif, et pas seulement la composition de l'alliage, détermine la facilité avec laquelle les ions chlorure déplacent l'oxyde de chrome à la surface.
Les surfaces telles qu'usinées lors du tournage ou du fraisage CNC portent des marques d'outils, des zones affectées par la chaleur au niveau des arêtes de coupe et des particules de fer incrustées provenant du contact avec l'outil. La contamination par le fer sur une surface en acier inoxydable crée des microcellules galvaniques qui déclenchent des piqûres à des concentrations de chlorure bien inférieures à celles requises par l'alliage propre. La passivation selon ASTM A967 élimine le fer libre de la surface, reforme la couche passive uniformément et constitue la norme minimale de traitement de surface pour les composants marins en acier inoxydable. Cela ne coûte presque rien par rapport à la valeur de la pièce et est omis des spécifications avec une fréquence surprenante.
L’électropolissage va plus loin. Le processus d'élimination électrochimique des matériaux attaque sélectivement les aspérités de la surface, laissant une surface plus lisse avec moins de sites d'initiation de piqûres et un film passif plus épais et plus riche en chrome que ce que le polissage mécanique ou la passivation seuls peuvent produire. Sur les surfaces des billes et les alésages des boîtiers embout à rotule, l'électropolissage réduit en outre la géométrie des micro-crevasses au niveau des pics de rugosité de surface, répondant directement à l'une des conditions d'initiation décrites ci-dessus. Pour les embouts à rotule marins en zone d'éclaboussure ou en service d'exposition continue, l'électropolissage à Ra 0,4 µm ou mieux sur les surfaces de contact de la bille et du boîtier est une amélioration significative avec un effet quantifiable sur le seuil d'initiation des piqûres.
Le grenaillage de précontrainte est pertinent pour la fatigue à cycle élevé embouts à rotule en service maritime. La couche de contrainte résiduelle de compression introduite par le grenaillage s'oppose à la contrainte de traction requise pour l'initiation de la fissuration par corrosion sous contrainte au niveau des piqûres. Il n'empêche pas la formation de piqûres mais interrompt la progression de la piqûre à la fissure, qui constitue le mode de défaillance catastrophique dominant dans les nuances d'acier inoxydable à haute résistance en service au chlorure.
Intervalle de maintenance et logique d'inspection
La corrosion par piqûres dans le milieu marin embouts à rotule est gérable grâce à un régime de maintenance qui cible les sites d'initiation spécifiques décrits ci-dessus. L'inspection après la mise en service, après des événements d'exposition aux tempêtes et à des intervalles d'entretien saisonniers doit examiner trois emplacements : la circonférence de l'espace du boîtier de bille pour détecter des taches ou une irrégularité de surface indiquant une activité de crevasse, la racine du filetage sur la tige pour des piqûres au niveau du petit diamètre et l'intérieur de l'alésage du boulon si le boulon est amovible.
Les piqûres à un stade précoce, lorsqu'elles apparaissent sous la forme de taches sombres ou d'une rugosité de surface mineure plutôt que de trous visibles, peuvent être arrêtées par un séchage complet de l'assemblage, l'application d'un inhibiteur de corrosion et une nouvelle passivation si la pièce peut être retirée pour un traitement chimique. Les fosses qui ont atteint une profondeur mesurable doivent être évaluées par rapport à la section transversale porteuse. Un creux au niveau du fond du filetage de la tige réduit la zone de contrainte effective du filetage et ne peut pas être évalué par une inspection visuelle seule ; une mesure dimensionnelle ou un contrôle par ressuage est nécessaire pour confirmer si la pièce reste utilisable.
Les critères de remplacement pour les embouts à rotule marines piquées doivent inclure toute piqûre au niveau de la racine du filetage de la tige plus profonde que 10 % de la profondeur du filetage, toute fissure visible provenant d'une piqûre (indiquant la progression du SCC) et toute piqûre de la surface de la bille qui produit une rugosité audible ou tactile lors de la rotation manuelle de la bille dans le boîtier, indiquant que le revêtement a été endommagé par un contact abrasif avec la surface de la bille piquée.
Profab Machinefournituresembouts à rotule de qualité marine avec passivation et électropolissage disponible sur commande. N'hésitez pas à nous contacter !
