
Certaines routines de maintenance sont des rituels de culte du cargo déguisés en ingénierie. Le graissage du joints à rotule tous les trois mois en fait partie. Cela ressemble à un entretien préventif approprié. Dans de nombreuses applications, c’est véritablement le cas. Mais sur l'acier inoxydable, le réflexe d'ajouter de la graisse à intervalles réguliers ne comprend pas ce qui maintient réellement ces joints en vie, et dans certains cas, la graisse est le problème.
Considérons un joint graissé fidèlement tous les trimestres pendant deux ans. Ensuite, il se grippe, ou la surface devient sensiblement plus rugueuse, ou l'articulation se raidit et ne se rétablit jamais. Le blâme post-mortem revient à une lubrification insuffisante. Plus de graisse est ajoutée au remplacement. Le cycle se répète.
Ce qui s'est réellement passé, dans la plupart de ces cas, c'est que le joint était défaillant à cause d'un mécanisme que la graisse ne répare pas, ou que la graisse elle-même attirait des contaminants qui accéléraient l'usure. Le correctif n’est pas plus de maintenance. Il s’agit de comprendre de quoi l’acier inoxydable joints à rotule échoue réellement.
Comment l’acier inoxydable joints à rotule se dégrade réellement
L'acier au carbone joints à rotule se corrode par rouille : de l'oxyde de fer se forme, se dilate à l'intérieur de la douille et verrouille mécaniquement la bille. La solution est une lubrification pour éliminer l’humidité, ou mieux, un passage à l’inox.
Les joints à rotule en acier inoxydable ne se corrodent pas de la même manière. Le film passif d’oxyde de chrome gère cela. Ce qui échoue, c'est un ensemble différent de mécanismes, et une mauvaise identification du mécanisme est l'endroit où les programmes de maintenance tournent mal.
Frettageest le premier mécanisme que la plupart des équipes de maintenance ne reconnaissent pas par leur nom. Cela se produit lorsque deux surfaces métalliques chargées subissent un très petit mouvement oscillatoire répétitif l’une contre l’autre. Le mouvement est trop petit pour être visible visuellement, souvent quelques dizaines de microns seulement, mais il suffit à user la couche d’oxyde protectrice à chaque point de contact à chaque cycle. Les débris qui se forment sont une fine poudre d'oxyde gris foncé ou noir, distincte de la rouille rouge, car le fretting en acier inoxydable produit de l'oxyde riche en chrome plutôt que de l'oxyde de fer. Cela n'a rien à voir avec l'exposition à l'humidité. Cela se produit dans l'air sec. La lubrification réduit le frottement en créant un film qui réduit la friction et inhibe l'oxydation qui produit les débris abrasifs. Mais un mauvais lubrifiant ou une rétention insuffisante du lubrifiant aggravent la situation.
Selon la littérature technique surfrettage, le mécanisme est particulièrement agressif dans les articulations présentant une très faible oscillation angulaire sous une contrainte de contact élevée, ce qui est exactement la condition de fonctionnement de nombreux joints à rotule structurels dans les équipements vibrants, les liaisons d'actionneurs et les systèmes de convoyeurs.
Gallageest le deuxième mécanisme, et il est spécifique à l'acier inoxydable d'une manière qui surprend les ingénieurs issus du milieu de l'acier au carbone. Lorsque deux surfaces en acier inoxydable entrent en contact sous charge, le film d'oxyde passif aux points de contact peut se briser localement. Les surfaces métalliques exposées, en particulier les nuances austénitiques (316, 304), ont tendance à se souder à froid sous pression. Lorsque le joint tente de bouger, il déchire la soudure au lieu de glisser proprement. Les dommages sont cumulatifs : chaque cycle crée davantage de déchirures de métal et de débris, la géométrie du contact se dégrade et l'articulation devient progressivement plus rigide jusqu'à ce qu'elle se verrouille complètement. Les nuances duplex comme 2205 sont nettement plus résistantes au grippage : la microstructure mixte ferrite-austénite interrompt le mécanisme de soudage adhésif, ce qui fait de 2205 le meilleur choix de matériau par rapport à 316 pour les joints métal sur métal dans le service d'articulation à haute charge.
Gallageest principalement un problème dans les assemblages en acier inoxydable métal sur métal. Cela ne se produit pas dans les joints revêtus de PTFE car la bille n'entre jamais en contact directement avec le boîtier métallique. Cette distinction est très importante pour la façon dont l’articulation doit être entretenue.
Contamination-abrasionest le troisième mécanisme, et il est fréquemment provoqué ou aggravé par la routine de maintenance elle-même. Dans les environnements contenant des particules en suspension dans l'air, de la poussière de procédé ou des milieux abrasifs, la graisse externe agit comme un piège. Le film de graisse à l’extérieur du joint accumule les particules. Ces particules sont attirées dans la cavité lors de l'articulation. À l’intérieur de la douille, ils se transforment en une pâte abrasive qui agit contre la surface de la bille à chaque mouvement. Un joint qui aurait fonctionné proprement avec une lubrification minimale est maintenant rodé par sa propre graisse d'entretien.
PTFE-Lined joints à rotule : Que signifie réellement « sans entretien »
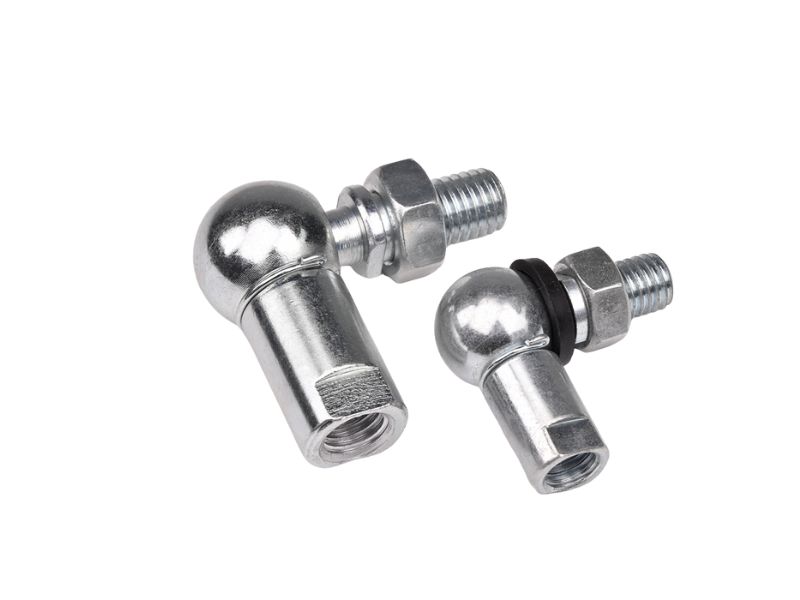
La plupart des joints à rotule en acier inoxydable conçus pour les applications industrielles et marines utilisent un revêtement PTFE entre la bille et le boîtier. Le matériau du revêtement est un composite qui permet d'obtenir un très faible frottement sur la surface de contact tout en supportant la charge de compression de la balle. Les joints revêtus PTFE sont classés sans entretien car le revêtement lui-même assure la lubrification. La balle ne touche pas le métal. Il roule sur PTFE.
La graisse externe appliquée sur un joint revêtu de PTFE ne pénètre pas dans l'interface de contact. Le PTFE est déjà là. La graisse s'accumule autour de l'extérieur de la douille, où elle n'apporte aucune protection et collecte toute contamination présente dans l'environnement. Dans des environnements propres, cela n’est qu’un gaspillage. Dans les environnements avec de la poussière de processus, des particules fines ou une contamination par pulvérisation, cela est activement contre-productif.
PTFE ont deux véritables limites de service. Le premier est la température. Les revêtements composites PTFE standard sont évalués à environ 163°C (325°F). Au-delà, le revêtement se ramollit, la capacité de compression diminue et une usure accélérée s’ensuit. Dans les applications à haute température, un joint métal sur métal avec une graisse haute température appropriée est le bon choix plutôt qu'un joint revêtu de PTFE.
La deuxième limite est la charge de compression. Les doublures en tissu PTFE ont une limite de compression statique maximale qui peut atteindre 275 MPa dans les qualités spécialisées, mais la limite dynamique sous charge cyclique est considérablement inférieure, généralement dans la plage de 70 à 140 MPa pour les conceptions industrielles standard. Un fonctionnement constant à l'extrémité supérieure de la plage dynamique accélère l'usure du revêtement ; les intervalles d’inspection doivent refléter la charge réelle par rapport à la capacité dynamique spécifique du revêtement, et non la valeur statique maximale.
Pour les joints à rotule en acier inoxydable doublés PTFE en service normal, la tâche de maintenance n'est pas la lubrification. Il s’agit d’une inspection périodique de l’état du revêtement et du jeu dimensionnel, en particulier dans les applications à chargement cyclique où le taux d’usure du revêtement est significatif.
PTFE doublé vs métal sur métal : logique de maintenance entièrement différente
- Joints doublés PTFE :sans entretien de par sa conception. La graisse externe n’atteint pas l’interface de contact. Inspectez l’usure du revêtement et le jeu dimensionnel à intervalles réguliers.
- Joints inox métal sur métal :nécessitent une lubrification pour éviter le grippage et gérer le frottement. Un mauvais type de lubrifiant ou un surgraissage dans des environnements sales introduit une contamination abrasive.
- Non-concordance :traiter un joint revêtu de PTFE avec un programme de lubrification métal sur métal gaspille des efforts et peut introduire une contamination.
Inox métal sur métal : quand la graisse aide et quand elle n'aide pas
Inox métal sur métal joints à rotulenécessitent une lubrification. Sans cela, le risque de grippage sous charge est réel et le taux d'usure par frottement dans des conditions oscillatoires est nettement plus élevé que dans les conceptions à revêtement PTFE. Mais la lubrification a ici une spécification correcte plus étroite que ce que la plupart des programmes de maintenance reconnaissent.
Le lubrifiant doit accomplir deux choses simultanément : maintenir un film entre les surfaces inoxydables sous contrainte de contact, et ne pas attirer et retenir la contamination abrasive. Ces exigences s’opposent parfois.
Les graisses lourdes et collantes retiennent efficacement la contamination. Dans un environnement intérieur propre, ce n’est pas un problème. Dans une installation de transformation alimentaire soumise à des lavages réguliers, une application marine avec des éclaboussures d'eau de mer ou un environnement agricole avec des poussières fines, une graisse à haute viscosité devient une éponge à contamination au fil des semaines. Le résultat est exactement le problème des pâtes abrasives décrit précédemment.
Composés de surgraissage. Lorsqu’on applique plus de graisse que ce que le joint peut retenir au niveau de l’interface de contact, l’excès se dépose sur les surfaces externes où il est exposé à l’environnement. Plus de graisse n'améliore pas le film au contact de la bille. Cela augmente la zone de piège à contamination.
Le type de graisse compte autant que la quantité. Pour l'acier inoxydable métal sur métal, les graisses à base de PTFE fonctionnent bien car elles maintiennent l'intégrité du film sous des contraintes de contact élevées sans le caractère collant des composés à base de pétrole. Les lubrifiants à film sec au bisulfure de molybdène (MoS2) sont efficaces dans les applications où la graisse attirerait la contamination mais où l'interface nécessite toujours une protection contre le grippage. Une mise en garde : la teneur en soufre du MoS2 augmente le risque de corrosion lorsqu'elle est associée à l'acier inoxydable dans des conditions humides et riches en chlorure, en particulier à température et pression de contact élevées, ce qui est une cause documentée de corrosion sous contrainte induite par le soufre dans les alliages d'acier inoxydable et de nickel. Dans ces environnements, les films secs PTFE spécialisés ou à base de graphite constituent le choix le plus sûr.
Ce qu'il faut éviter : les graisses silicone ont une faible capacité de charge sous les contraintes de contact typiques des joints à rotule métal sur métal et ne sont pas appropriées pour la prévention du grippage. Les graisses à base de pétrole sont incompatibles avec les applications de qualité alimentaire (les lubrifiants NSF H1 ou H2 sont ici la spécification appropriée). Mélanger des types de lubrifiants sans nettoyer le joint au préalable peut produire des combinaisons incompatibles qui se séparent sous l’effet de la chaleur et laissent une couverture inégale.
Le protocole de maintenance correct
Avant de définir un intervalle, identifiez quel type de joint est en service et à quel mode de défaillance il est réellement susceptible. Le tableau ci-dessous encadre la décision.
| Type de joint | Mode de défaillance principal | Lubrification nécessaire ? | Lubrifiant recommandé | Focus sur l'inspection |
|---|---|---|---|---|
| PTFE en acier inoxydable (service standard) | Usure du revêtement, fatigue en compression | Non | Aucun requis | Épaisseur du revêtement, jeu d'articulation |
| PTFE en acier inoxydable (cycle élevé) | Usure accélérée du revêtement | Non | Aucun requis | Taux d'usure dimensionnelle par rapport au nombre de cycles |
| Inox métal sur métal (environnement propre) | Galling, frottement sous oscillation | Oui | PTFE graisse à base | État de surface, résistance à l'articulation |
| Inox métal sur métal (environnement sale/humide) | Abrasion due à une graisse contaminée | Oui (limité) | PTFE film sec ou graphite (marine) ; MoS2 en milieu sec-sale uniquement | Contamination dans l'emboîture, rayures de surface |
| Inox métal sur métal (qualité alimentaire) | Galling, conformité réglementaire | Oui | NSF H1 graisse alimentaire | État du lubrifiant, intervalle de lubrification |
| Inox métal sur métal (haute température) | Fretting, oxydation au-dessus de la plage PTFE | Oui | MoS2 haute température ou à base de graphite | Décoloration de surface, articulation |
Deux ajouts pratiques que la plupart des programmes de maintenance ignorent :
Nettoyer avant de relubrifier. L’application de graisse fraîche sur de la graisse contaminée dans un joint métal sur métal ne nettoie pas l’ancien matériau. Cela le dilue, mais les particules abrasives sont toujours là. Dans les applications où une contamination est attendue, la procédure correcte consiste à rincer le support avant de le réemballer. Dans la pratique, cela est rarement fait, c'est pourquoi un regraissage programmé dans des environnements sales prolonge souvent la durée de vie des joints moins que prévu.
Vérifiez la résistance de l'articulation, pas seulement la présence de lubrification. Un joint peut être bien graissé et développer encore les premiers stades de grippage ou de frottement. Une simple vérification manuelle de la résistance de l'articulation à chaque inspection, par rapport à la ligne de base, détecte le raidissement progressif avant qu'il ne devienne un joint grippé. Un graisseur plein n'est pas un indicateur de santé.
Obtenir la bonne conception avant le début de la maintenance
Les informations de maintenance les plus efficaces pour l'acier inoxydable joints à rotule se situent entièrement en amont du programme de maintenance : si l'application spécifie le type de joint correct dès le départ, la charge de maintenance diminue considérablement.
Les joints à rotule en acier inoxydable doublés PTFE éliminent le risque de grippage, réduisent le frottement en supprimant le contact métal sur métal et ne nécessitent aucun programme de lubrification. Ils coûtent plus cher que les joints métal sur métal équivalents. Dans toute application où la contamination est présente, l'accès est difficile ou la cohérence de la lubrification est difficile à garantir, ils réduisent le coût total du cycle de vie en supprimant les modes de défaillance que les programmes de maintenance doivent gérer.
Pour les applications où des températures élevées, des charges extrêmes ou d'autres contraintes rendent les revêtements PTFE inadaptés, les joints en acier inoxydable métal sur métal avec un type de lubrifiant, une quantité d'application et un intervalle d'inspection clairement spécifiés surpassent les mêmes joints gérés avec une approche ad hoc de « graisse quand vous vous en souvenez ».
La lubrification est importante en acier inoxydable joints à rotule. Ce n’est tout simplement pas la variable principale. Pour les joints revêtus PTFE, ce n’est pas du tout une variable. Pour les conceptions métal sur métal, le type de lubrifiant compte plus que la quantité, et l'intervalle de maintenance compte moins que la confirmation que le joint fonctionne réellement comme il le devrait.
Profab Machine fabrique de l'acier inoxydable de précision joints à rotule dans des configurations à revêtement PTFE et métal sur métal, en duplex 316, 316L et 2205, usiné selon DIN ISO 12240-4 et des dessins personnalisés. Pour les applications où la spécification correcte des joints est aussi importante que le plan de maintenance, notre acier inoxydable joint à rotule La gamme couvre les configurations standard et personnalisées avec des paramètres de conception documentés.
