
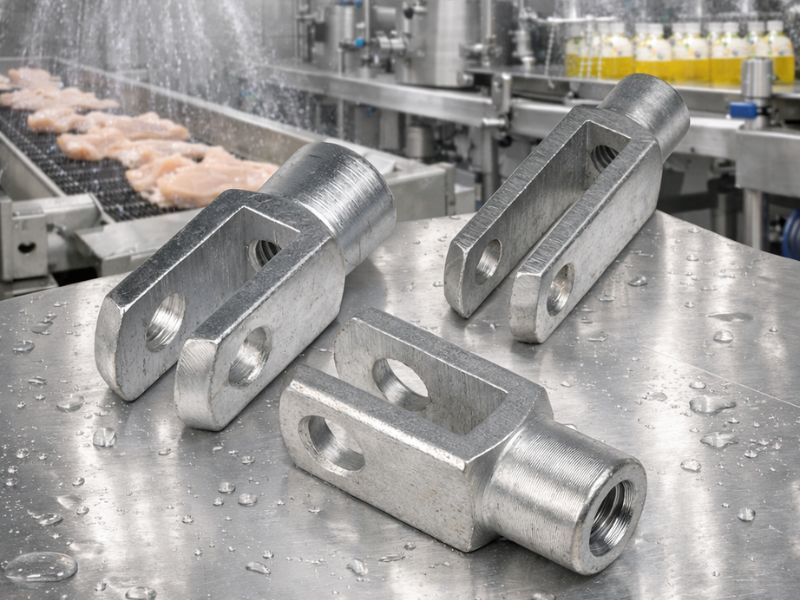
L'acier au carbone zingué embouts à rotule constitue une source courante de risque de contamination caché dans les équipements de transformation des aliments. Les rainures filetées, les joints d'étanchéité et les défauts d'usinage retiennent les résidus après un lavage à haute pression, et ces poches sont exactement l'endroit où les colonies bactériennes s'établissent entre les cycles de nettoyage. À mesure que les normes de conception hygiénique des équipements alimentaires se renforcent, ces connexions ne sont plus un détail mécanique mineur ; ils sont essentiels à la conformité.Inox chape embouts à rotuledoivent équilibrer la résistance mécanique avec des exigences sanitaires strictes, résister aux produits chimiques de nettoyage agressifs, empêcher l'hébergement bactérien et résister mécaniquement au fil des années de cycles de lavage.
Finition de surface : la première ligne de défense contre les bactéries
Les réglementations en matière de sécurité alimentaire se concentrent sur un objectif simple : ne permettre aux micro-organismes nulle part où se cacher.3-A Normes sanitairesexigent que les surfaces en contact avec les aliments aient une valeur de rugosité (Ra) de 0,8 μm ou mieux, une référence largement alignée sur 3-A, les directives de l'USDA et l'EHEDG. Dans les applications laitières à haut risque, les ingénieurs spécifient souvent des normes plus strictes que la ligne de base, car une surface plus rugueuse retient plus de résidus tout au long d'un cycle CIP standard et donne aux bactéries plus d'endroits pour survivre.
Élimination des sanctuaires bactériens
Les défauts de surface tels que les fissures, les piqûres ou les marques profondes d'outils agissent comme des sanctuaires qui protègent les bactéries de l'eau à haute pression et des désinfectants. C'est pourquoi les spécifications de finition de surface sur le matériel de qualité alimentaire vont au-delà d'une exigence esthétique. L'électropolissage élimine les fines irrégularités de surface laissées par l'usinage standard, fermant ainsi les poches microscopiques qu'une finition de fraisage standard ne peut pas atteindre.
L'importance d'une conception sans crevasses
Les joints traditionnels présentent souvent des filetages exposés et des angles internes serrés, les « zones mortes » classiques que les solutions de nettoyage ne peuvent pas atteindre.EHEDGnécessitent des coins à rayon généreux plutôt que des angles internes pointus, afin que les solutions de nettoyage puissent atteindre toutes les surfaces. La tendance plus large en matière de conception de matériel de qualité alimentaire est vers des structures monolithiques et des ajustements serrés qui éliminent entièrement les filetages exposés plutôt que d'essayer de nettoyer autour d'eux.
Survivre au stress chimique du nettoyage CIP
Clean-in-Place (CIP) désinfectent l'équipement sans démontage, en cyclant les lavages alcalins, les lavages acides et les rinçages à l'eau chaude. Les connexions chape dans cet environnement connaissent régulièrement des températures allant jusqu'à 85 °C et une large variation de pH entre les étapes caustique et acide.
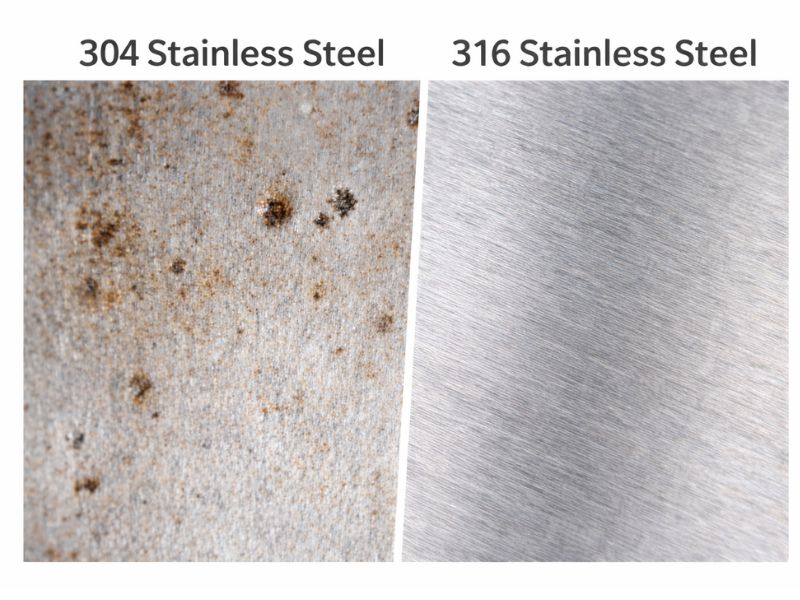
304 offre une protection de base mais est sujet aux piqûres dans les environnements salés ou chlorés. Le type 316 ajoute 2 à 3 % de molybdène, ce qui améliore considérablement la résistance aux attaques de chlorure par rapport au 304. C'est pourquoi le 316 est le matériau de base standard pour le matériel dans la zone de pulvérisation CIP plutôt qu'une mise à niveau de celui-ci.
Amélioration de la protection avec la passivation
Le traitement mécanique peut laisser du fer libre sur la surface, affaiblissant le film protecteur naturel du métal. La passivation avec de l'acide nitrique ou citrique élimine le fer libre et favorise la formation d'une couche dense et uniforme d'oxyde de chrome, ce qui empêche les taches brunes de surface souvent observées sur les composants de moindre qualité ou non passivés.
Le passage à de nouveaux désinfectants
De nombreuses usines abandonnent les nettoyants à base de chlore pour se tourner vers l'acide peracétique (PAA), qui est très efficace et ne laisse aucun résidu, mais est également un puissant oxydant. Ce changement rend l’intégrité du film passif encore plus importante, puisque tout point faible de la couche superficielle est plus exposé aux attaques sous un oxydant plus puissant.
Lavage à haute pression et intrusion d’eau
Les usines alimentaires utilisent des forces de nettoyage qui endommageraient le matériel industriel standard. Les composants classés IP69K sont testés contre des jets d'eau à haute pression et haute température appliqués à courte distance, une norme beaucoup plus stricte que les équipements extérieurs ou anti-éclaboussures typiques. Ce type de pression peut forcer l'humidité à dépasser les joints standard, entraînant ainsi une rouille interne et un défaut de lubrification du matériel qui n'a pas été spécifié pour l'environnement.
Le matériel de liaison de qualité alimentaire utilise généralement une approche d'étanchéité en plusieurs étapes : un joint à lèvre externe bloque le jet haute pression principal, un joint torique central empêche la pénétration de la pression au-delà de la première barrière et un joint interne maintient la surface du roulement réelle au sec. Un joint en une seule étape ne donne à l’humidité qu’une seule ligne de défense ; en cas de panne, l'eau atteint directement le roulement.
L'eau stagnante sur une surface plane est également un terrain fertile pour les microbes. La conception hygiénique nécessite des surfaces inclinées et une géométrie de drainage, y compris des trous traversants pour broches inclinées sur les embouts à rotule lavables, afin que l'humidité ne s'accumule nulle part sur le composant après un cycle de nettoyage.
Stabilité et maintenance à long terme
La corrosion sur ce matériel n'est pas seulement un problème d'hygiène ; c'est une mécanique. Une piqûre de corrosion crée un point de concentration de contraintes, et les concentrations de contraintes sont ce qui raccourcit la durée de vie en fatigue d'un composant soumis à une charge cyclique. L'acier inoxydable 316 résiste pendant une durée de vie sensiblement plus longue que le 304 dans la même exposition au CIP et au chlorure, ce qui constitue un cas pratique pour dépenser plus pour une meilleure qualité plutôt que de remplacer une pièce 304 sur un cycle plus court.
La nature auto-cicatrisante du film passif 316 est ce qui favorise cette longévité : si la surface est rayée, le chrome à la surface réagit avec l'oxygène et reforme la couche protectrice en quelques heures, sans intervention. La re-passivation périodique des pièces critiques permet de maintenir cette protection pendant des années d'exposition répétée et d'usure mécanique.
Conformité et sélection pour des environnements spécifiques
Le choix du bon matériau dépend de l'acidité et de la teneur en sel des aliments. Pour les aliments peu acides comme la viande et les produits laitiers, l'acier inoxydable 316 avec passivation standard est généralement suffisant. Pour les aliments très acides comme les jus ou les cornichons, le 316L (à faible teneur en carbone) est le meilleur choix, car il résiste à la corrosion intergranulaire qui peut se produire dans le 316 standard après un soudage ou une exposition prolongée à haute température.
En Amérique du Nord, la certification 3-A est la référence standard ; L'EHEDG est la norme équivalente en Europe. Le choix de composants qui répondent à ces normes n'est pas seulement une décision de sécurité ; cela affecte l'accès au marché, dans la mesure où des pièces certifiées EHEDG sont fréquemment requises pour les équipements vendus dans le secteur alimentaire de l'UE.
Au-delà du prix : coût total de possession
Un 316 en acier inoxydable de qualité alimentaire coûte beaucoup plus cher qu'un équivalent de qualité industrielle. Évalué sur un coût total de possession sur plusieurs années plutôt que sur le seul prix d'achat, le calcul s'inverse généralement : les remplacements répétés, la main d'œuvre pour chaque échange et le temps d'arrêt autour de chaque panne totalisent plus que la différence de prix liée à la spécification du matériel correct la première fois. Dans le cadre de la FSMA et du HACCP, la conception des équipements est une priorité directe pour les auditeurs, et une découverte de zones mortes difficiles à nettoyer ou de matériel corrodé adjacent au produit peut interrompre la production le temps d'être corrigée. Spécifier dès le départ des pièces conformes aux normes 3-A et EHEDG est la position la plus défendable contre ce risque, et pas seulement la plus durable.
Choisir le bon acier inoxydable chape embouts à rotule est une décision qui relie l'ingénierie mécanique et la conformité en matière de sécurité alimentaire. Donner la priorité à la finition de surface correcte, à la sélection des matériaux 316 ou 316L et au scellement en plusieurs étapes est ce qui empêche en premier lieu la formation de refuges bactériens.Profab Machinefabrique des chape chape en acier inoxydable de précision construits selon les exigences de conception hygiénique 3-A et EHEDG. Contactez Profab Machine pour définir les spécifications adaptées à votre environnement de lavage.
