
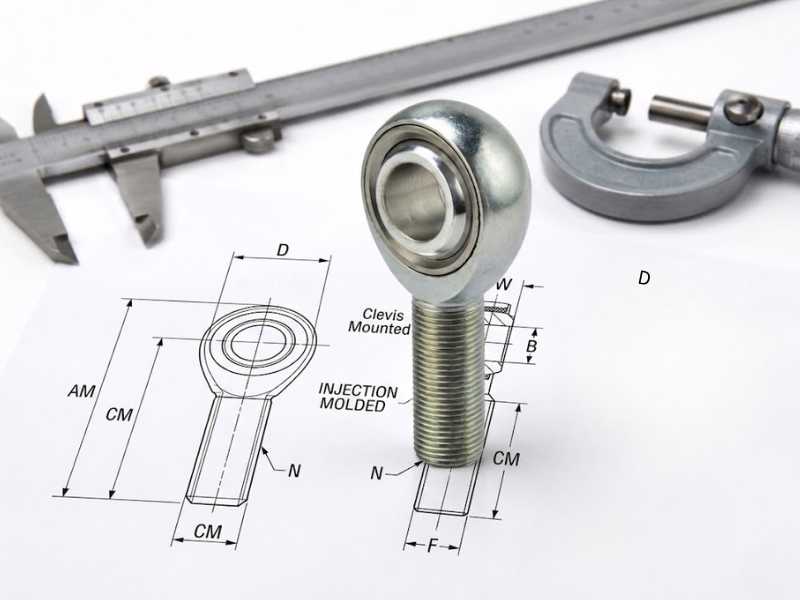
Commander un embout à rotule de remplacement uniquement en fonction de la taille du filetage produit la mauvaise pièce plus souvent qu'elle ne le devrait. Deux embouts à rotule avec des spécifications de filetage identiques peuvent différer suffisamment en termes de diamètre d'alésage, de largeur du corps et de boîtier OD pour empêcher l'ajustement ou le fonctionnement dans le montage d'origine. La taille du fil vous indique comment la tige se fixe. Cela ne dit rien sur la manière dont le joint se connecte à l'autre extrémité, sur l'espace axial qu'il occupe dans le support ou sur la question de savoir si la bille dégagera physiquement le châssis lors du débattement complet de la suspension.
Huit dimensions définissent complètement un embout à rotule. Sous ISO 12240-4, chacun a une désignation standard. Connaître à la fois la méthode de mesure et la désignation vous permet de préciser sans ambiguïté lors de la commande de pièces sur mesure ou de remplacement.
Les outils dont vous avez besoin avant de commencer
A pied à coulisse numériqueavec une résolution de 0,01 mm ou 0,001 pouce est le seul outil qui produit des résultats fiables pour la mesure embout à rotule. Une règle en acier introduit suffisamment d'erreur de parallaxe pour mal lire un diamètre d'alésage de 0,5 mm, ce qui fait la différence entre un ajustement serré de la goupille et un autre bâclé. Une jauge de pas de filetage est le deuxième outil, utilisé uniquement pour confirmer le pas une fois que le diamètre du filetage est connu.
Cote 1 : Diamètre d'alésage (d)
L'alésage est le trou traversant le centre de la boule qui reçoit l'arbre de pivotement. Sous ISO 12240-4, ce diamètre nominal est désigné pard.
Mesurez avec les mâchoires intérieures de l’étrier à travers l’intérieur de l’alésage. Faites deux lectures à 90 degrés l'une de l'autre. Si les deux lectures diffèrent de plus de 0,05 mm, l'alésage est déformé à cause de l'usure et le joint doit être remplacé plutôt que réutilisé.
Le diamètre d'alésage nominal est le numéro que vous voyez dans les listes du catalogue (10 mm, 12 mm, 1/2 pouce). Ce que les catalogues n’indiquent pas toujours, c’est la classe de tolérance. Un alésage spécifié comme H7 s'adapte à un arbre avec un jeu réduit avec un jeu latéral minimal. H9 offre un ajustement plus lâche avec un jeu mesurable, ce qui est acceptable pour les applications structurelles à pivot lent mais audible comme un choc dans les liaisons dynamiques. Lors de la commande de pièces de rechange, spécifiez ensemble le diamètre d'alésage et la classe de tolérance. Nominal seul laisse le fabricant appliquer sa valeur par défaut, qui peut ne pas correspondre à l'original.
Dimension 2 : Taille et pas du filetage (d3ouG))
Pour les embouts à rotule mâles, mesurez le diamètre extérieur à travers les crêtes du filetage. Notez qu'en raison des tolérances de filetage standard, un filetage M12 mesurera généralement légèrement sous-dimensionné (par exemple 11,85 mm). Arrondir à la norme nominale la plus proche.
Les filetages métriques sont exprimés en diamètre multiplié par le pas : M12 x 1,75. Les filetages en pouces sont exprimés en diamètre multiplié par filetage par pouce en UNF ou UNC : 1/2-20 UNF. La série de filetage (UNF versus UNC) est importante car une tige UNF 1/2-20 n'engagera pas une extrémité de tube UNC 1/2-13, même si le diamètre est identique.
Pour les embouts à rotule femelles (alésage fileté dans le corps), la séquence de mesure est la même mais utilise une goupille de jauge de filetage ou une jauge de filetage interne pour confirmer le diamètre d'alésage et le pas du filetage du corps plutôt qu'une tige. Le diamètre d'alésage du filetage du corps est distinct de celui de la bille.
Dimension 3 : Filetage manuel
La direction du filetage n'est pas mesurable avec un pied à coulisse. Cela nécessite un contrôle physique : faites tourner la tige dans un écrou droit connu. S'il s'enclenche dans le sens des aiguilles d'une montre, c'est à droite. S'il s'enclenche dans le sens inverse des aiguilles d'une montre, il est à gauche.
Les embouts à rotule gauches portent une rainure circonférentielle usinée sur la tige hexagonale ou à côté du filetage comme marque d'identification standard. Si aucune rainure n'est présente et qu'aucun marquage LH n'est estampé, confirmez par essai avec un raccord droit connu avant de prendre la direction. L'installation d'un LH embout à rotule dans une extrémité de tube RH ne produit aucun engagement, ce qui est immédiatement évident. L'erreur qui cause de réels dommages consiste à supposer une humidité relative et à serrer fort avant que la résistance ne signale le décalage.
Dimension 4 : largeur de la bague intérieure (B) et largeur du corps (C)
Ne confondez pas l'épaisseur du corps du boîtier avec la largeur de la bague intérieure de la bille. La largeur de la bague intérieure (B) est l'épaisseur axiale sur les faces plates de la bille elle-même. Cela dicte l'espace requis à l'intérieur de votre montage chape. La largeur du corps (C) est l'épaisseur de la bague extérieure du boîtier. Les deux doivent être vérifiés pour garantir un espacement approprié et empêcher le boîtier de se coincer contre le support sous l'effet du couple.
Dimension 5 : Diamètre extérieur du boîtier (d2)
Boîtier OD est le diamètre extérieur de l'anneau du boîtier. Mesurez le point le plus large du boîtier à l’aide des mâchoires extérieures. Cette dimension détermine si le joint dégage la structure environnante en cas de désalignement complet.
Boîtier OD n'est pas standardisé entre les fabricants pour des tailles de filetage équivalentes. Deux M12 embouts à rotule de fournisseurs différents peuvent avoir des diamètres extérieurs de boîtier différents de 2 à 3 mm. Dans les installations à dégagement rapproché, mesurez le OD du joint que vous avez l'intention de remplacer et confirmez les correspondances de remplacement avant de commander en quantité.
Dimension 6 : hauteur du centre/longueur jusqu'au centre de l'alésage (houl3)
La hauteur radiale de la tête détermine le jeu extérieur, mais la dimension d'installation critique est la hauteur centrale (h) : distance entre le centre précis de l'alésage et la base de l'épaulement du boîtier ou de l'extrémité de la tige. Pour mesurer cela avec précision sans jauges spécialisées à centre fixe : mesurez depuis la face d'extrémité de la tige jusqu'au bord le plus proche de l'alésage intérieur à l'aide des mâchoires extérieures de l'étrier, puis ajoutez la moitié du diamètre d'alésage mesuré (d/2).
Dimension 7 : longueur totale de la tige (l1) et longueur d'engagement du filetage (l2)
La longueur totale de la tige est la distance entre la face du boîtier et la pointe de la tige filetée, mesurée le long de l'axe de la tige. La longueur d'engagement du filetage est la partie filetée de cette tige, depuis le premier filetage complet jusqu'à l'épaulement du boîtier.
Les deux dimensions sont importantes pour l'installation. La longueur d'engagement du filetage détermine la profondeur à laquelle la tige peut être vissée dans le tube ou l'accouplement, ce qui définit la plage de réglage disponible. Une tige avec un engagement de filetage de 25 mm dans un tube qui nécessite une profondeur de filetage minimale de 30 mm est sous-dimensionnée pour cette application, quelle que soit la mesure de l'alésage et du diamètre du filetage.
Dimension 8 : Angle de désalignement
L'angle de désalignement est l'écart angulaire maximum que la bille peut tourner par rapport à l'axe d'alésage avant que la tige ou le boîtier n'entre en contact avec une butée. Elle est mesurée en faisant tourner manuellement la bille jusqu'à sa limite physique et en lisant l'angle avec un inclinomètre numérique ou par calcul géométrique à partir de la géométrie d'ouverture du boîtier.
La norme embouts à rotule offre un désalignement de 12 à 18 degrés. Les configurations à désalignement élevé atteignent 25 à 34 degrés. Si l'application nécessite 20 degrés de déplacement et que le joint mesure 14 degrés à la limite, l'ajout de entretoises de compensation de désalignement pour embout à rotule ou le remplacement par un embout à rotule à fort désalignement est la solution. Le fait de faire passer un joint au-delà de son angle de désalignement nominal provoque une charge sur les bords de la doublure au niveau du bord du boîtier, ce qui accélère l'usure au niveau d'une ligne spécifique sur la surface de la bille plutôt que de la répartir sur la bande de contact.
Ce qu'il faut spécifier lors d'une commande personnalisée embouts à rotule
Pour les commandes de remplacement où vous faites correspondre un joint existant, les spécifications minimales sont : le diamètre d'alésage avec classe de tolérance, la taille du filetage avec pas et main, la largeur du corps et la longueur totale de la tige. Le boîtier OD et la hauteur radiale de la tête permettent de confirmer que le joint dégage la structure environnante.
Pour les commandes OEM selon dessin,ISO 12240-4fournit le cadre dimensionnel complet. La norme définit les dimensionsd, d1, d2, d3, b, c, et l avec des classes de tolérance pour chacun, ainsi que des charges nominales statiques et dynamiques qui permettent le calcul de la charge plutôt que l'estimation. Un bon de commande faisant référence à ISO 12240-4 avec la désignation de taille appropriée donne au fabricant un objectif dimensionnel sans ambiguïté et une base traçable pour l'inspection.
Lors de l'approvisionnementen acier inoxydable embouts à rotulepour des applications agroalimentaires, marines ou industrielles, demander que la classe de tolérance de l'alésage et du filetage soit confirmée par écrit avec l'accusé de réception de commande. La note seule (304 ou 316) ne spécifie pas l'ajustement. L'ajustement est une variable distincte qui détermine si le joint fonctionne correctement dans l'application.
Profab Machinefabriqueen acier inoxydable embouts à rotuleà ISO 12240-4 et dessins personnalisés, avec la tolérance d'alésage et la classe de filetage confirmées par rapport à votre application réelle avant la commande des pièces.
