
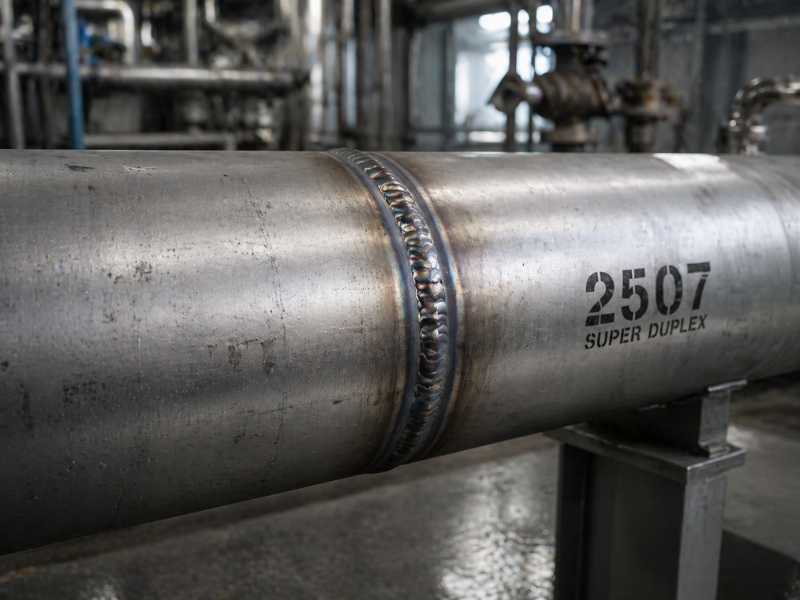
Un raccord super duplex 2507 réussit tous les contrôles visuels et tests de ressuage. La soudure a l'air propre. Deux mois plus tard, après une mise en service dans un système de refroidissement à l'eau de mer, une fissure traverse la zone affectée thermiquement. Le mode de rupture est la rupture fragile. La cause première est la phase sigma, formée lors d'une soudure multipasse où personne n'a mesuré la température entre passes.
Cette situation est plus courante qu’elle ne devrait l’être. Cela se produit lorsque les fabricants traitent le 2507 comme s'il s'agissait simplement d'un 316L plus solide et plus cher. Ils utilisent des paramètres familiers, font confiance au contenu de l’alliage pour combler les lacunes et supposent que le processus comporte une certaine tolérance. Ce n’est pas le cas.
Ce qui différencie 2507 de toutes les autres qualités que vous avez soudées
2507, également connu sous le nom de UNS S32750,est un acier inoxydable super duplex. Sa microstructure est biphasée, environ 50 % de ferrite et 50 % d'austénite. Cet équilibre lui confère un nombre équivalent de résistance aux piqûres (PREN) de 40 ou plus, bien au-dessus des 35 environ typiques du duplex 2205 standard et d'environ 25 pour le 316L.
Lepaquet d'alliageen est la raison : 25 % de chrome, 7 % de nickel, 4 % de molybdène et 0,27 % d'azote. Ces éléments confèrent au 2507 une forte résistance aux piqûres de chlorure, à la corrosion caverneuse et à la fissuration par corrosion sous contrainte dans des environnements agressifs. Le problème est que les mêmes éléments, en particulier le chrome et le molybdène, provoquent également une précipitation en phase sigma plus rapide que dans les qualités faiblement alliées.
Avec 2205, la fenêtre de soudage est déjà plus étroite que pour les aciers inoxydables austénitiques. Avec 2507, ça se resserre à nouveau. La sensibilité thermique supplémentaire n’est pas un petit ajustement. Cela change la façon dont le travail doit être contrôlé.
Le tableau ci-dessous compare les principales limites de soudage pour trois qualités avec lesquelles de nombreux ateliers travaillent :
| Paramètre | 316L Austénitique | 2205 Duplex | 2507 Super Duplex |
|---|---|---|---|
| Température maximale entre les passes | 150°C | 150°C | 100°C |
| Plage d'apport de chaleur (GTAW) | Flexible | 0,5 à 2,5 kJ/mm | 0,5 à 1,5 kJ/mm |
| Métal d'apport | ER316L | ER2209 | ER2594 |
| Purge arrière requise ? | Recommandé | Requis | Obligatoire |
| Gaz de protection | Ar pur | Ar + 2%N₂ | Ar + 2%N₂ |
| PREN de métal soudé | ~25 | ~35 | ≥40 |
| Risque de phase Sigma | Faible | Modéré | Haut |
Le problème de la phase Sigma : pourquoi un refroidissement lent brise les soudures
La phase Sigma est un composé intermétallique composé de fer, de chrome et de molybdène. Il précipite à partir de la phase ferrite lorsque 2507 reste trop longtemps dans la plage de température d'environ 600°C à 1 000°C. Le pic de précipitations se situe autour de 850°C.
À ce stade, le chrome et le molybdène passent en phase sigma. Le matériau à proximité est épuisé, il perd donc en même temps sa résistance à la corrosion et sa ténacité. Même une petite fraction volumique de sigma dans la soudure HAZ peut provoquer une forte baisse de l'énergie d'impact Charpy, parfois de plus de 100 J à moins de 20 J.
Le risque est le plus élevé dans deux situations de soudage.
Soudures multipasses avec refroidissement insuffisant: Chaque nouveau passage réchauffe celui qui le précède. Si la pièce à usiner n'a pas refroidi en dessous de 100 °C avant le début du passage suivant, l'exposition thermique accumulée pousse le HAZ plus loin dans la plage de formation de sigma.
Refroidissement lent après soudage: Les sections épaisses et les zones de travail mal ventilées peuvent maintenir le bain de soudure et le HAZ chauds trop longtemps lorsqu'ils traversent la plage de danger. Pour les sections lourdes, un refroidissement forcé à l’air ou à l’eau ne constitue pas une précaution supplémentaire. Cela fait partie du processus de soudage.
Un point que de nombreux fabricants sous-estiment est la vitesse de la réaction. La phase Sigma dans 2507 n'a pas besoin d'un long trempage à haute température. Il peut commencer à se former en quelques minutes à 850°C. Un refroidissement lent n’est pas un coussin. Cela donne à la phase sigma le temps dont elle a besoin.
Une fois la phase sigma présente, le broyage ne résoudra pas le problème. Ni le soulagement du stress ni aucun traitement à basse température. La seule véritable correction est un recuit complet à environ 1 050–1 100 °C, suivi d’une trempe immédiate à l’eau. Pour la plupart des assemblages soudés finis, cela n’est pas réaliste. La prévention est la seule réponse pratique.
Formation de phase sigma dans 2507 : faits clés
- Plage de température : 600 °C à 1 000 °C (pic de précipitation à ~850 °C)
- Peut commencer à se former en quelques minutes à température maximale
- Effet : perte importante de ténacité et de résistance à la corrosion dans le HAZ et le métal fondu
- Prévention : refroidissement rapide dans cette plage, limite stricte de température entre les passes
Apport de chaleur et température entre passes : les deux nombres qui exécutent le travail
Pour le 2507 GTAW, la plage pratique d’apport de chaleur est de 0,5 à 1,5 kJ/mm. Pour SMAW, la gamme est plus large mais toujours contrôlée. La plupart des normes de fabrication spécifient 0,5 à 2,0 kJ/mm, et la limite inférieure est tout aussi importante que pour GTAW.
Trop faible : la vitesse de refroidissement devient trop rapide. La formation de ferrite prend le relais dans le HAZ, et la structure lourde en ferrite perd en ténacité et en résistance aux piqûres. Dans les préparations à joints serrés, une fusion incomplète devient également plus probable.
Trop élevé : les grains de ferrite grossissent. L'azote se volatilise du bain de fusion. Le refroidissement à travers la plage sigma ralentit. L’équilibre ferrite/austénite, qui est à la base des performances du 2507, devient incontrôlable dans l’autre sens.
Il n’y a pas de côté plus sûr à manquer. Les deux extrêmes peuvent produire une soudure défectueuse. Le travail consiste à rester à l’intérieur de la fenêtre de procédure qualifiée et à confirmer que chaque passe y reste.
La limite de température entre passes pour 2507 est de 100 °C. Ceci n’est pas une guidance. C'est la limite supérieure. Dans le travail réel en atelier, de nombreux fabricants expérimentés utilisent une température maximale de 80 °C pour laisser une marge de variation.
Mesurer correctement la température
Les crayons indicateurs de température (Tempilstiks) peuvent aider à effectuer des contrôles approximatifs, mais les thermomètres à contact ou les caméras thermiques donnent des lectures plus fiables. Mesurez sur le matériau de base à côté de la soudure, pas sur la surface du dernier cordon. Le HAZ autour de la soudure est la zone qui compte.
Sur les soudures multipasses épaisses, la température entre passes met souvent plus de temps à baisser que prévu. A en juger par une main gantée, c'est l'un des moyens les plus simples de violer la procédure dans un magasin. La mesure prend dix secondes. Réparer ou remplacer une soudure défaillante coûte beaucoup plus cher.
Métal d’apport et gaz de protection : la stratégie de suralliage
Le métal d’apport correct pour 2507 est ER2594. Pas ER2209. Pas ER316L. Pas le fil duplex qui reste du dernier travail.
ER2594 est intentionnellement surallié : environ 25 % de chrome, 9 % de nickel, 4 % de molybdène et 0,25 % d'azote. Cet alliage supplémentaire est là pour compenser ce qui se passe pendant le soudage. L'azote se volatilise à partir du bain de fusion et le refroidissement HAZ a tendance à former plus de ferrite que l'équilibre cible 50/50. La teneur plus élevée en nickel et en azote du ER2594 aide à ramener la reformation de l'austénite vers le rapport correct dans le métal fondu fini.
Une charge de qualité correspondante telle que ER2507 peut fonctionner dans des conditions de laboratoire étroitement contrôlées, mais elle laisse moins de place aux variations de processus de production. Pour les travaux de fabrication, ER2594 est le choix standard.
Gaz de protection et purge arrière
Pour GTAW sur 2507, le gaz de protection doit être composé à 98 % d'Ar avec 2 % de N₂. L'argon pur ne suffit pas. Sans azote ajouté, le bain de soudure perd de l'azote et la formation d'austénite dans le HAZ est supprimée même lorsque le métal d'apport est correct.
La purge arrière sur les passes racine est obligatoire. Utilisez Ar + 2 à 5 % N₂ comme gaz de purge. Plus de 5 % de N₂ peut provoquer une instabilité et une porosité de l'arc. Moins de 2 % ne fournissent pas suffisamment d’azote du côté des racines de la piscine.
La purge doit être établie avant le démarrage de l'arc et maintenue jusqu'à ce que la passe racine refroidisse en dessous de 100°C. S'il y a une fuite de purge ou si la purge est arrêtée trop tôt pendant le soudage, la passe de racine doit être rejetée. Ce n’est pas quelque chose à régler plus tard en regardant la soudure finie.
pour 2507 GTAW :
- Blindage : 98 % Ar + 2 % N₂
- Purge arrière : Ar + 2–5 % N₂
- Pureté du gaz : ≥99,995 % de base Ar pour les deux
- Synchronisation de la purge : établir avant le démarrage de l'arc, maintenir jusqu'à ce que la passe racine refroidisse en dessous de 100 °C
Vérification de la soudure : ce que le visuel et le PT ne vous diront pas
Pour le 316L ou l'acier au carbone, l'inspection visuelle et le ressuage couvrent bon nombre des principales préoccupations en matière de qualité des soudures. Pour 2507, ils en disent très peu sur le mode de défaillance qui compte le plus.
La phase Sigma n’est pas visible en surface. Il ne donne aucun avertissement visuel. Une soudure peut paraître parfaite, répondre aux contrôles dimensionnels et néanmoins être compromise dès qu'elle entre en service au chlorure.
Ce sont les tests qui sont importants pour les soudures 2507.
: la plage cible est de 35 à 65 % de ferrite à l'aide d'un ferritescope calibré ou d'unWRC-1992 schémabasé sur la composition réelle du métal soudé. Les lectures inférieures à 35 % indiquent un excès d'austénite, avec une susceptibilité élevée à la fissuration par corrosion sous contrainte. Les lectures supérieures à 65 % indiquent une structure surferritique avec une ténacité et une résistance aux chocs réduites.
ASTM A923 Méthode C : Le test de corrosion au chlorure ferrique selon ASTM A923 est la méthode standard pour détecter les phases intermétalliques nuisibles dans les soudures duplex en acier inoxydable. La méthode C soumet les éprouvettes de soudure à une solution de chlorure ferrique pendant une durée définie. Une perte de poids supérieure au seuil d’acceptation confirme la présence de la phase sigma ou chi. Ce test est requis par la plupart des normes d'ingénierie pour les applications de service critiques des soudures duplex et super duplex.
Test d'impact Charpy à encoche en V : requis pour les applications critiques, en particulier les plates-formes offshore, les équipements sous-marins et les services cryogéniques. Le test mesure la ténacité réelle de la soudure et HAZ. Si une phase sigma s'est formée, l'énergie d'impact ne répondra pas au critère d'acceptation. Cette défaillance n'apparaîtra pas lors de l'inspection visuelle, du PT ou des mesures dimensionnelles.
Décapage et passivation après soudage : même un joint 2507 correctement soudé avec une microstructure saine sera sous-performant si la teinte thermique reste sur la surface. La zone d’oxydation à haute température située à côté du cordon de soudure est appauvrie en chrome. Le décapage acide élimine cette couche et restaure le film d'oxyde passif. Pour les composants destinés au traitement des chlorures, notamment les systèmes d’eau de mer et les traitements chimiques, le décapage n’est pas cosmétique. C'est fonctionnel. Une passivation avec une solution d'acide nitrique ou d'acide citrique suit pour confirmer la récupération complète de la surface.
Le maintien d’un équilibre ferrite/austénite correct est le défi central du soudage des nuances duplex. Les qualités super duplex rendent ce défi beaucoup plus difficile car les phases intermétalliques précipitent plus rapidement.
Les lacunes procédurales les plus courantes et pourquoi elles sont importantes
Lors des audits de certification et des enquêtes sur les défaillances sur le terrain, trois lacunes apparaissent encore et encore dans les spécifications de soudage 2507.
Aucune température entre passes indiquée dans le WPS: « Contrôle selon les besoins » ou « selon le jugement du soudeur » n'est pas une exigence mesurable. Si la procédure ne précise pas un maximum de 100°C, elle ne peut pas être appliquée ou auditée de manière cohérente.
Composition du gaz de purge non spécifiée: une purge arrière à l'argon uniquement est parfois répertoriée lorsqu'une purge à mélange d'azote est requise. Cette omission est techniquement erronée et laisse le passage racinaire exposé à la perte d’azote, quel que soit le soin avec lequel les autres paramètres sont contrôlés.
Qualité du métal d'apport non restreinte: Un WPS qualifié avec ER2594 peut autoriser la substitution ER2209 selon certaines interprétations de qualification de procédure. Cette substitution n'est pas acceptable pour les soudures de production 2507 et devrait être clairement interdite dans la procédure écrite.
Ces problèmes de procédure peuvent passer inaperçus lors de l'examen préalable au travail. Ils ne deviennent généralement évidents qu’après qu’une défaillance sur le terrain déclenche une enquête sur les causes profondes. Lorsque cela se produit, le document sur la procédure de soudage est l'un des premiers éléments examinés.
Un programme de soudage 2507 défendable commence par les trois exigences écrites directement dans le WPS : une limite entre les passes déclarée, une composition de gaz de purge mélangée à de l'azote et un métal d'apport de qualité restreinte.
Profab Machine fournit différentes qualités de composants en acier inoxydable sur les marchés marins, pétroliers, gaziers et industriels. Nous fournissons2507 et autres composants super duplex, y compris les brides, les connecteurs structurels, les raccords usinés sur mesure et les assemblages OEM.
