
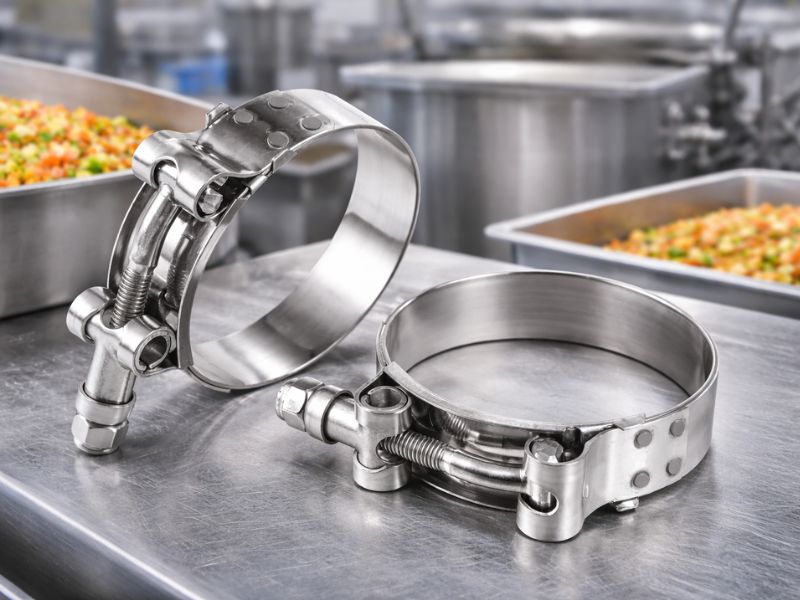
Sur la liste d'achat d'équipements des usines de produits alimentaires, de boissons et de produits laitiers, les colliers de serrage semblent être un élément insignifiant. Mais cette pince à 5 $ pourrait devenir la source de contamination microbienne sur toute une chaîne de production, entraînant des rappels de produits, une atteinte à la réputation de la marque et même des poursuites judiciaires.
De nombreuses installations supposent qu'« il suffit d'acheter de l'acier inoxydable », mais en réalité, toutes les pinces en acier inoxydable ne peuvent pas être utilisées pour le contact alimentaire.
Aujourd'hui, nous analyseronspince de qualité alimentaireexigences de sélection et d'utilisation du point de vue des réglementations FDA, des normes sanitaires 3-A, des exigences en matière de matériaux, des principes de conception et de la compatibilité de nettoyage CIP.
Tous les « aciers inoxydables » ne sont pas « de qualité alimentaire »
Exigences relatives aux matériaux en contact avec les aliments
SelonNSF/ANSI 51, la norme sur les matériaux d'équipement alimentaire, qui est la norme qui régit réellement les matériaux de construction en acier inoxydable (et non la réglementation sur les revêtements/plastiques FDA parfois citée à cet effet), les matériaux en contact avec les aliments doivent répondre :
- Non toxique: Ne libère pas de substances nocives dans les aliments
- Résistant à la corrosion: Ne se corrode pas et ne se dégrade pas dans les environnements alimentaires et nettoyants
- Nettoyable: Surface lisse, sans jambes mortes, peut éliminer efficacement les résidus et les micro-organismes
- Identifié: La nuance est nommée sur le dessin et la commande, elle peut donc être vérifiée
Bien que FDA fournisse des exigences de base, l'industrie alimentaire suit généralement les exigences plus strictes3-A Normes sanitaires:
3-A SSI (Normes Sanitaires Inc.)est une organisation de normalisation établie conjointement par des experts sanitaires, des fabricants d'équipements et des transformateurs de produits alimentaires. Ses normes incluent :
- 3-A 63-04: Raccords sanitaires, y compris les raccords à pince et les colliers qui les fixent
- ASME BPE: Normes sur les équipements de bioprocédés (également largement utilisées dans l'industrie alimentaire)
Exigences fondamentales des normes 3-A:
- Matériau: Série AISI 300 en acier inoxydable (304, 316, 316L)
- Finition de surface: Surfaces polies Ra≤0,8μm (32 micropouces), non polies ≥2B finition industrielle
- Conception: Pas de jambes mortes, pas de zones de pooling, entièrement démontable pour le nettoyage
- Nettoyabilité: Peut subir un nettoyage CIP (Clean-in-Place) ou un démontage
Principes de conception hygiénique
Répondre aux exigences matérielles n'est que la première étape ; les détails de conception sont plus critiques.
Principe 1 : Pas de jambes mortes
Les « jambes mortes » font référence aux zones où les liquides ne peuvent pas atteindre de manière adéquate, accumulant facilement des résidus et abritant des micro-organismes.
Problèmes courants de jambe morte:
- Trous filetés borgnes: Les threads créent des zones de pooling en bas
- Crevasses: Espaces microscopiques entre la bande de serrage et les surfaces de contact du tuyau
- Perforations: Bords intérieurs des trous dans les bandes de serrage perforées
Conceptions conformes à la norme 3-A:
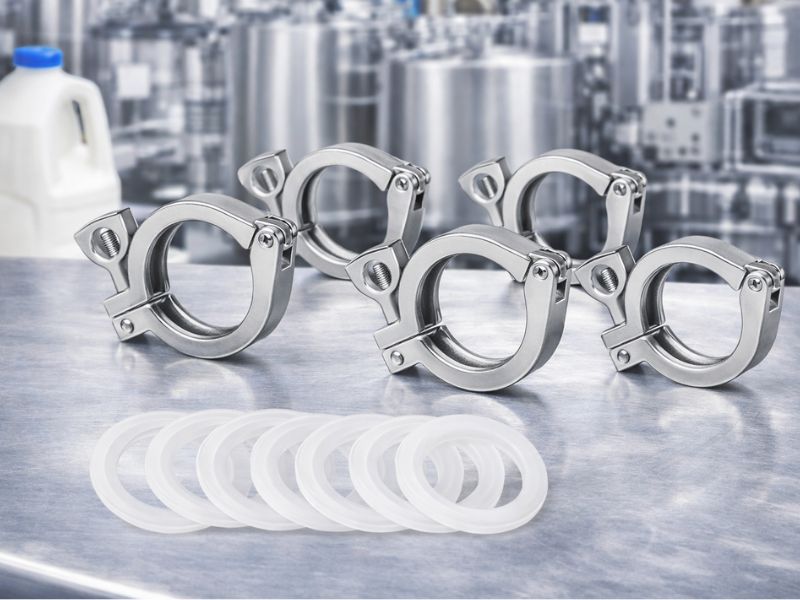
- Tri-Clamp: Aucun filetage n'entrant dans la zone alimentaire, force de serrage appliquée via l'écrou à oreilles externe
- Bandes pleines: Évitez les modèles perforés, utilisez des bandes en relief ou pleines
- Surface intérieure lisse: La face alimentaire doit être polie, sans bavure
Principe 2 :
Selon les normes 3-A, les surfaces en contact avec les aliments doivent être nettoyables et inspectables, ce qui pour de nombreuses pièces signifie qu'elles peuvent être entièrement démontées, pour permettre :
- Inspection visuelle: Vérifier les résidus, dommages, corrosion
- Nettoyage manuel: Pour les zones ne pouvant pas subir de CIP, peut être démonté et brossé
- Stérilisation: Stérilisation vapeur ou chimique à haute température
Conceptions non conformes:
- Colliers de serrage à vis sans fin pour automobiles : la vis et l'engrenage à vis sans fin ne peuvent pas se séparer, les crevasses sont difficiles à nettoyer
- Pinces à ressort : ressorts hélicoïdaux pour piscines intérieures liquides, non démontables
- Pinces à sertir : à usage unique, ne peuvent pas être réutilisées après dommage
Conceptions conformes:
- Tri-Clamp: 4 composants (2 ferrules + 1 collier + 1 joint), entièrement séparables
- Pince à vis sans fin sanitaire: Vis et bande entièrement séparables, surface intérieure lisse
Principe 3 : Exigences en matière de finition de surface
La rugosité de la surface affecte directement la fixation microbienne et l'efficacité du nettoyage :
Exigences de la norme 3-A:
- Surfaces en contact avec les aliments: Ra≤0,8 μm (32 micropouces)
- Surfaces sans contact alimentaire: lisse et nettoyable, avec une finition adaptée à la routine de lavage
Pourquoi si strict:
- Les surfaces plus rugueuses présentent des creux et des rainures microscopiques qui abritent des bactéries
- Les agents pathogènes comme E. coli et Salmonella forment plus facilement des biofilms sur les surfaces rugueuses
- Une fois les biofilms formés, la routine CIP est très difficile à éliminer
Applications pratiques:
- Usines laitières: Toutes les pinces en contact avec le lait doivent avoir des surfaces intérieures lisses et polies.
- Usines de boissons: Pinces de contact pour jus et boissons gazeuses polies lisses
- Transformation de la viande: Bien qu'elle n'entre pas directement en contact avec le produit, l'eau de nettoyage peut éclabousser, nécessite néanmoins des surfaces lisses
Principe 4 : Conception auto-drainante
L’eau de piscine est un terrain fertile pour les micro-organismes ; la conception hygiénique nécessite :
- Pente horizontale du tuyau ≥1 % pour le drainage
- Les positions d'installation des pinces doivent éviter les points bas où l'eau s'accumule
- Après démontage, doit s'écouler complètement sans humidité résiduelle
Modèle de défaillance commun: une pince à vis sans fin installée avec le boîtier de vis vers le bas laisse l'eau s'accumuler dans les filetages après nettoyage. Cette humidité emprisonnée est exactement la condition dont la croissance microbienne a besoin, et elle va à l’encontre d’un cycle CIP par ailleurs correct. Orienter une tri-clamp avec l'écrou vers le haut, pour que rien ne recueille l'eau, évite le problème.
Compatibilité de nettoyage CIP : cœur des opérations quotidiennes
Les usines alimentaires ne peuvent pas démonter toutes les pinces pour les nettoyer quotidiennement ; CIP (Clean-in-Place) est la principale méthode de nettoyage de routine.
Qu'est-ce que le nettoyage CIP
CIP est une méthode de nettoyage de l'intérieur du système sans démonter l'équipement, en utilisant des solutions de nettoyage en circulation :
- Pré-rinçage: L'eau élimine la plupart des résidus
- Lavage alcalin: Solution alcaline chaude (1-2% NaOH, 70-80°C) élimine les protéines et les graisses
- Rinçage intermédiaire: Élimine la solution alcaline
- Lavage acide: Une solution acide (1-2% HNO₃ ou H₃PO₄) élimine les dépôts minéraux
- Rinçage final: Élimine les produits chimiques résiduels
- Stérilisation facultative: Stérilisation à l'eau chaude (>85°C) ou à la vapeur
Exigences de compatibilité CIP pour les pinces
Conception de dynamique des fluides:
- Serrer la surface intérieure au ras du tuyau, sans saillie
- Évitez les tourbillons et les zones mortes
- Vitesse d'écoulement ≥1,5 m/s, nombre de Reynolds >10 000 (écoulement turbulent)
Compatibilité chimique:
- Résistance aux alcalis : concentration de NaOH ≤3 %, température ≤90°C
- Résistance aux acides : concentration de HNO₃ ≤2 %
- 316 acier inoxydable supérieur à 304 (résistance aux piqûres)
- Évitez les nettoyants à base de chlorure, en particulier ceux chauds, qui provoquent des piqûres et peuvent provoquer des fissures par corrosion sous contrainte
Tolérance de température:
- Résiste au rinçage à l'eau chaude (85-95°C)
- Stérilisation à la vapeur (SIP, vapeur sur place, 121-134°C)
- Matériaux du joint : EPDM, silicone ou PTFE, évalués au-dessus de votre température de stérilisation à la vapeur
Importance critique de la sélection des joints:
- Joints moins adaptés(comme le caoutchouc nitrile NBR standard) : température nominale inférieure à celle du EPDM ou du silicone, et peut vieillir après un lavage alcalin chaud
- Joints adaptés(EPDM, silicone, PTFE) : conçu pour les températures de stérilisation à la vapeur et résistant aux acides et aux alcalis CIP
- FDA : les matériaux de joint en élastomère (EPDM, silicone) doivent être conformes à FDA 21 CFR 177.2600 et PTFE à 21 CFR 177.1550
CIP Exigences de validation
Les usines alimentaires doivent valider l'efficacité du CIP :
- Tests ATP: Test Adénosine triphosphate, détecte les résidus organiques
- Nombre de colonies: Échantillonnage de surface par rapport à la limite UFC/cm² de l'usine
- Inspection visuelle: Aucun résidu visible après démontage
- Tenue de registres: Courbes de température, concentration, temps, traçables
Modèle de défaillance commun: les filetages d'un collier de serrage à vis sans fin sont difficiles à atteindre pour un cycle CIP, et tout résidu laissé derrière devient une source de levure ou de moisissure. Le produit emballé avec ce résidu peut gonfler ou se gâter bien avant la fin de sa durée de conservation indiquée – un échec qui remonte à la géométrie du collier de serrage, et non à la chimie CIP.
CIP - Liste de contrôle des pinces compatibles
• Surface intérieure polie, Ra≤0,8μm, affleurante avec le tuyau
• Pas de trous borgnes, pas de filetage entrant dans la zone fluide
• Matériau du joint conforme à la norme FDA (21 CFR 177.2600 ou 177.1550), évalué au-dessus de votre température de stérilisation à la vapeur
• Peut résister à 3 % de NaOH et 2 % de HNO₃
• Démontable pour validation de nettoyage
Un CIP inadéquat peut entraîner une contamination et des rappels d'aliments
Exigences particulières pour différentes industries alimentaires
Différentes industries ont des exigences variables en matière de pinces.
Industrie laitière
Exigences les plus strictes:
- Doit porter le symbole 3-A sous 3-A 63-04 (raccords sanitaires)
- Donner la priorité aux tri-clamps
- Systèmes de pasteurisation : Résistance à la température >95°C
- Systèmes UHT (Ultra-Haute Température) : Résistance à la température >140°C
- Quotidien CIP, hebdomadaire ou mensuel SIP
Considérations particulières:
- Les protéines du lait forment facilement des dépôts dénaturés par la chaleur (pierre de lait)
- Nécessite un lavage acide périodique pour éliminer les minéraux
- Les joints doivent résister à des températures et des pressions élevées
Transformation de la viande et de la volaille
USDA/FSIS:
- Bien qu'ils n'entrent pas directement en contact avec la viande, l'eau de nettoyage et le sang peuvent entrer en contact avec les pinces
- Surfaces en acier inoxydable faciles à nettoyer, évitent la contamination croisée
- Résistant au chlorure (le nettoyage utilise généralement des désinfectants à base de chlore)
- 316 acier inoxydable supérieur à 304
Surveillance sanitaire:
- Les dossiers de surveillance de l'assainissement sont requis dans le cadre du système SSOP et HACCP
- SSOP (Sanitation Standard Operating Procedures) spécifie la fréquence de nettoyage
Industrie des boissons
Produits acides(jus, boissons gazeuses) :
- Priorité à l'acier inoxydable 316, bonne résistance aux acides
- Éviter les piqûres (acides organiques dans le jus + ions chlorure)
- Les résidus de sucre engendrent facilement la levure, CIP doit être minutieux
Bière et brassage:
- Connexions de cuve de fermentation et de canalisation : les Tri-clamps sont standard
- Résistant à la pression CO₂, bonne étanchéité
- Résistant aux nettoyants (alternance alcalins et acides)
Erreurs et risques courants
De nombreuses usines alimentaires ont des idées fausses sur l'utilisation des pinces.
Erreur 1 : Mélanger des pinces industrielles et alimentaires
Scénario: Pour économiser de l'argent, utilisez des pinces de qualité industrielle dans les zones de contact non direct.
Risques:
- L'eau de nettoyage peut éclabousser n'importe où
- Lors du démontage et de la maintenance, peut être mal installé
- Lors des audits, impossible de prouver « lesquels sont en contact alimentaire, lesquels ne le sont pas »
- FDA ou des audits tiers peuvent nécessiter un remplacement complet
Approche correcte: Au sein des zones alimentaires, toutes les pinces utilisent uniformément des produits certifiés 3-A pour garantir la cohérence.
Erreur 2 : Ignorer la certification de qualité alimentaire du joint
Scénario: La pince est en acier inoxydable 316, mais le joint utilise du caoutchouc ordinaire.
Risques:
- Le joint peut libérer des substances nocives (plastifiants, agents vulcanisants)
- Les fragments tombent après vieillissement et entrent dans le produit
- Non résistant aux nettoyants, remplacement fréquent nécessaire
Approche correcte:
- Les joints doivent être conformes à FDA 21 CFR 177.2600 (caoutchouc) ou 177.1550 (PTFE)
- Préférer EPDM, silicone, ou PTFE
- Remplacement régulier (selon les recommandations du fabricant, généralement tous les 6 à 12 mois)
Erreur 3 : paramètres CIP incorrects
Scénario: Pour « gagner du temps », raccourcissez le temps de nettoyage CIP ou abaissez la température.
Risques:
- Nettoyage incomplet, résidus microbiens
- L'accumulation à long terme conduit à la formation de biofilm
- Le nombre de microbes du produit dépasse les normes, rappelez
Approche correcte:
- Suivre strictement les procédures CIP validées
- Surveiller et enregistrer la température, la concentration et le débit
- Démonter périodiquement pour inspection, valider l'efficacité du CIP
Erreur 4 : Installation et maintenance non standard
Scénario: La pince est correcte, mais lors de l'installation, les mains touchent la surface intérieure ou l'équipement utilisé sans nettoyage après maintenance.
Risques:
- Le contact avec les mains provoque une contamination microbienne
- Les débris de l'outil d'installation (copeaux métalliques, lubrifiants) pénètrent dans le système
- Un couple de serrage inapproprié entraîne une défaillance du joint ou un endommagement du joint
Approche correcte:
- Avant l'installation:
- Porter des gants stériles ou utiliser des outils stériles
- Pré-nettoyage avec de l'alcool à 70 % ou une solution CIP
- Vérifier l'intégrité du joint
- Pendant l'installation:
- Serrez selon les spécifications du fabricant de colliers ; la plupart des écrous à oreilles tri-clamp sont serrés à la main
- Assurez-vous que le joint est centré et non décalé
- Après installation:
- Exécuter le programme CIP
- Test de pression, vérification de l'intégrité du joint
- Enregistrer la date d'installation et le personnel
Revenons à la question initiale : les pinces en acier inoxydable peuvent-elles être utilisées dans des applications de qualité alimentaire ?
La réponse : Seules les pinces en acier inoxydable répondant à des exigences spécifiques peuvent être utilisées.
Il ne s'agit pas seulement d'acheter n'importe quelle pince en « acier inoxydable » ; ils doivent répondre à une série d'exigences en matière de matériaux, de conception, de finition de surface, de nettoyage et de certification.
Profab Machinefabriquepinces sanitaires en acier inoxydabledans 304 et 316 pour les lignes de transformation des aliments, des boissons et des produits laitiers, avec des certifications d'usine et des finitions de surface adaptées au service CIP/SIP.
