Couleur et identification
Les pièces peuvent être revêtues d'une couleur RAL ou Pantone, qui convient au code couleur, aux couleurs de la marque et à d'autres équipements.

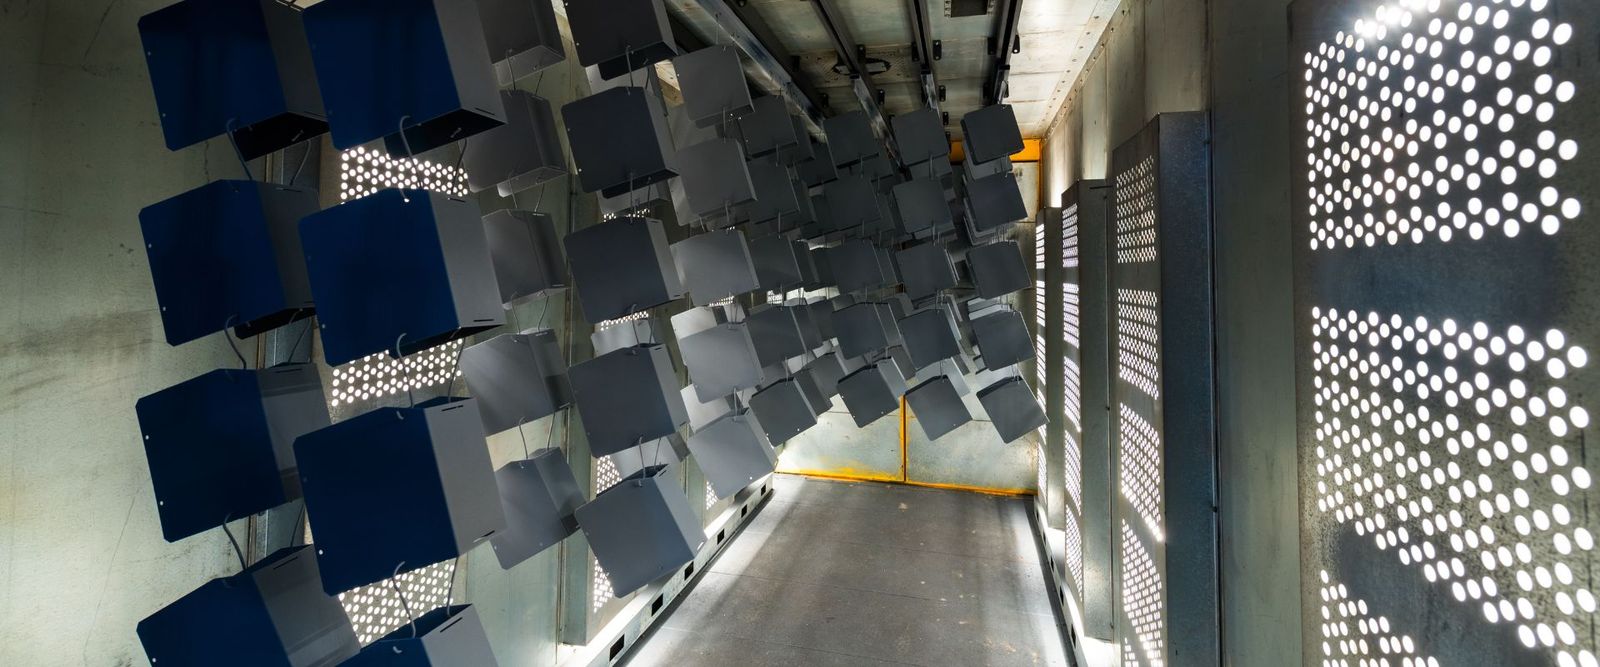
L'acier inoxydable nu 304 et 316L résiste à la corrosion sans revêtement, c'est pourquoi le revêtement en poudre est choisi pour la couleur, la texture, l'isolation ou une surface plus résistante. La poudre de polymère sèche est pulvérisée avec une charge électrostatique, puis durcie au four pour former un film continu. Profab Machine réalise sur demande un revêtement en poudre d'acier inoxydable, avec correspondance des couleurs RAL ou Pantone.
Le revêtement en poudre sur l'acier inoxydable est une finition sèche : de la poudre de polymère chargée est pulvérisée sur une pièce préparée et durcie dans un four pour former un film coloré continu.
La poudre est un fin mélange de résine, de pigment et d'additifs. Le pistolet pulvérisateur lui donne une charge électrostatique, de sorte qu'il s'accroche à la partie mise à la terre jusqu'à ce que le four la fonde en un film lisse. Il n’y a pas de support liquide, donc la surface ne présente ni coulures ni gouttes.
L'acier inoxydable est déjà résistant à la corrosion, le revêtement est donc un ajout et non un sauvetage. Il est ajouté pour le codage couleur, la décoration, l'isolation, une poignée texturée ou une surface plus résistante où les pièces sont manipulées ou éraflées.
Le film repose sur le métal et ajoute de l'épaisseur, c'est donc prévu avec le dessin : quelles faces sont enduites, lesquelles restent nues et quels ajustements doivent tenir après le four.
Un revêtement en poudre donne à la pièce en acier inoxydable une couleur, une texture et une surface plus résistante. La dernière carte énumère ce qu'elle ne fait pas.
Les pièces peuvent être revêtues d'une couleur RAL ou Pantone, qui convient au code couleur, aux couleurs de la marque et à d'autres équipements.
Le film ajoute une couche contre les éraflures et les marques de manipulation. Ce n’est pas nécessaire pour la résistance à la corrosion de l’acier inoxydable lui-même.
Le film durci n'est pas conducteur, il peut donc séparer une pièce d'un métal différent ou d'un contact sous tension. Indiquez l'exigence, car elle dépend de la poudre et de l'épaisseur du film.
Les poudres à texture fine ou anti-rides masquent les marques d'outils et donnent une sensation antidérapante sur les poignées, les marches et les repose-pieds.
La poudre sèche s'applique sans gouttes ni affaissements, de sorte que les faces plates durcissent jusqu'à obtenir une épaisseur uniforme. Les creux profonds et les coins intérieurs reçoivent moins de poudre, alors marquez-les sur le dessin.
Une couche peut masquer une surface mais ne peut pas réparer les bosses, les rayures profondes ou les mauvaises soudures. Il n'est pas destiné à un service au-delà de l'indice de poudre et ne remplace pas la passivation du métal nu.
Le polyester est le choix habituel à l'extérieur et l'époxy à l'intérieur, et le polyuréthane est une deuxième option à l'extérieur. La brillance et la texture sont choisies séparément de la résine.
| Poudre | Idéal pour | Points forts | Montre pour |
|---|---|---|---|
| Polyester | Parties extérieures et exposées | Résiste à la décoloration UV et conserve la couleur au soleil | Légèrement moins dur que l'époxy |
| Époxy | Pièces et machines pour l'intérieur | Film dur avec une bonne résistance chimique | Craies et décolorations au soleil |
| Hybride époxy-polyester | Pièces décoratives intérieures | Large gamme de couleurs et finition uniforme | Non destiné à une longue exposition en extérieur |
| Polyuréthane | Pièces extérieures nécessitant un film lisse | Surface lisse avec une bonne durabilité en extérieur | Coûte souvent plus cher que le polyester |
Des options de texture telles que la texture fine et les rides sont disponibles dans ces résines. Dites où la pièce sera utilisée et la poudre est choisie parmi celles-ci.
Une poudre chargée s'accroche à la pièce et un four la transforme en film, et chacune de ces deux étapes est définie sur le dessin et le devis.
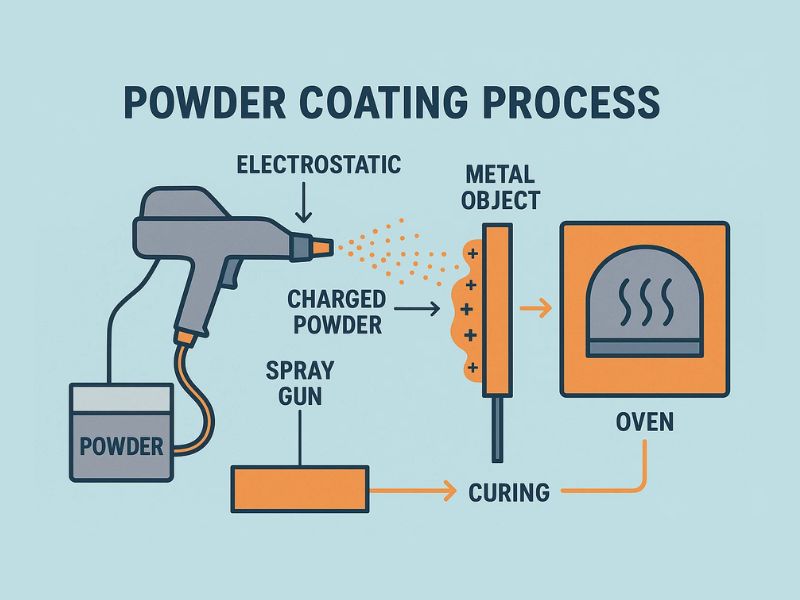
La poudre chargée est pulvérisée sur la pièce mise à la terre, puis la pièce passe dans un four, où la poudre fond et durcit pour former un film. Le temps de durcissement suit la fiche technique de la poudre.
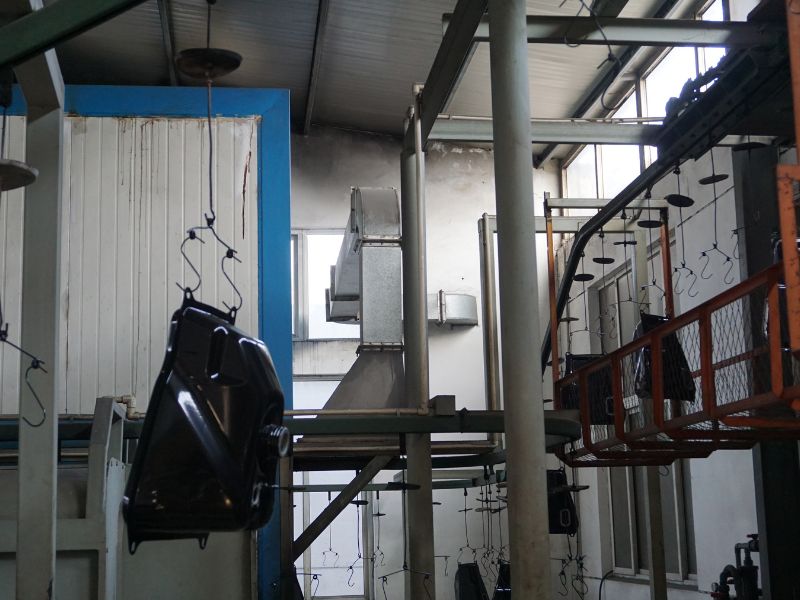
Les pièces sont suspendues à des crochets dans la cabine et dans le four. Chaque crochet laisse un point de contact nu, le dessin doit donc indiquer où un point est acceptable.
L'acier inoxydable embouts à rotule, les supports, les pinces et les pièces en tôle sont revêtus lorsque la couleur ou une surface plus résistante est importante. Chaque carte dit ce qui reste nu.
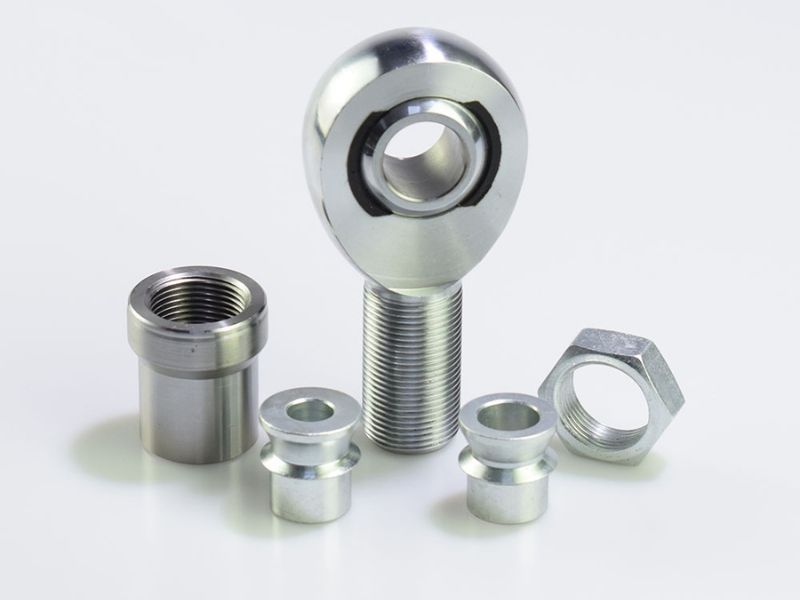
Le corps est revêtu pour le codage couleur. L'alésage, le siège du roulement et le filetage sont masqués et le roulement est installé après le four car les revêtements et la graisse ne survivent pas au durcissement.
Acier inoxydable embouts à rotule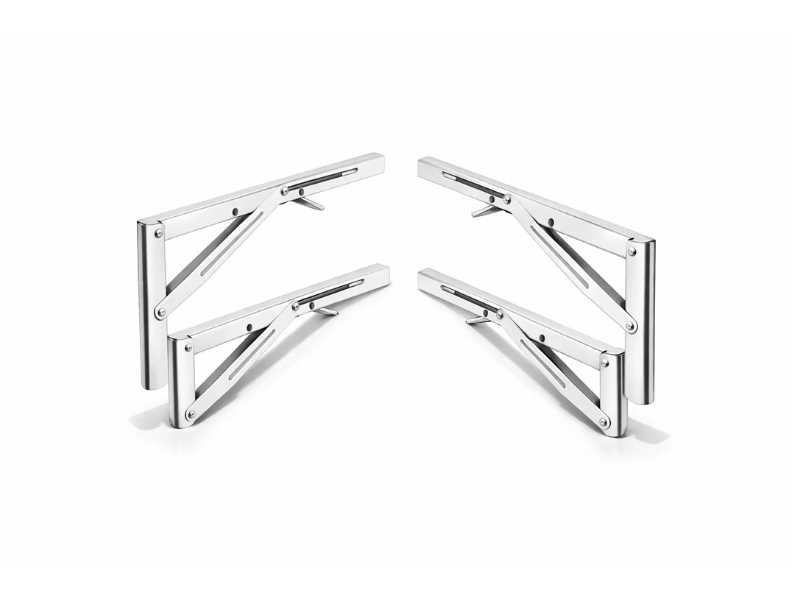
sont revêtus pour correspondre à la couleur d'une pièce ou d'un produit. Les points de pivotement et les trous de montage sont masqués afin de conserver leur ajustement.
Supports d'étagère en acier inoxydable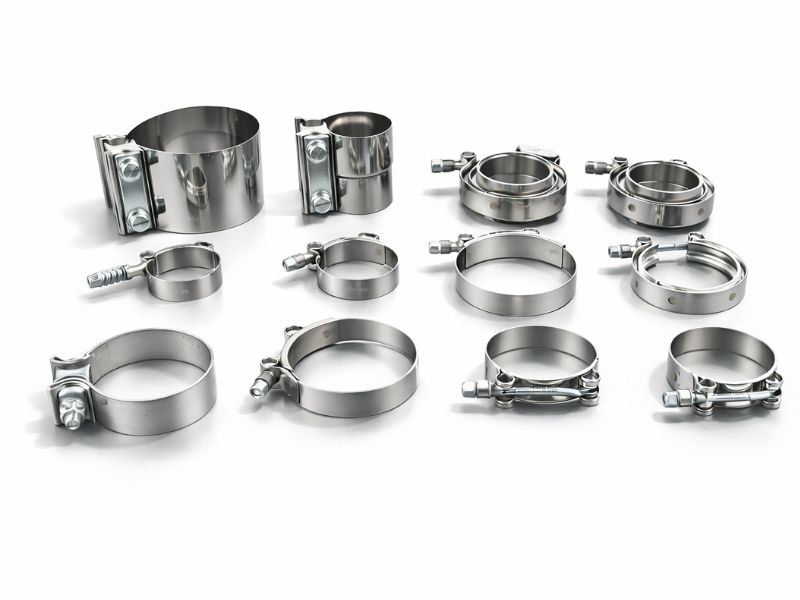
sont revêtus pour le codage couleur ou l'isolation. Le pas de vis et l'intérieur du bracelet sont masqués.
Colliers de serrage en acier inoxydable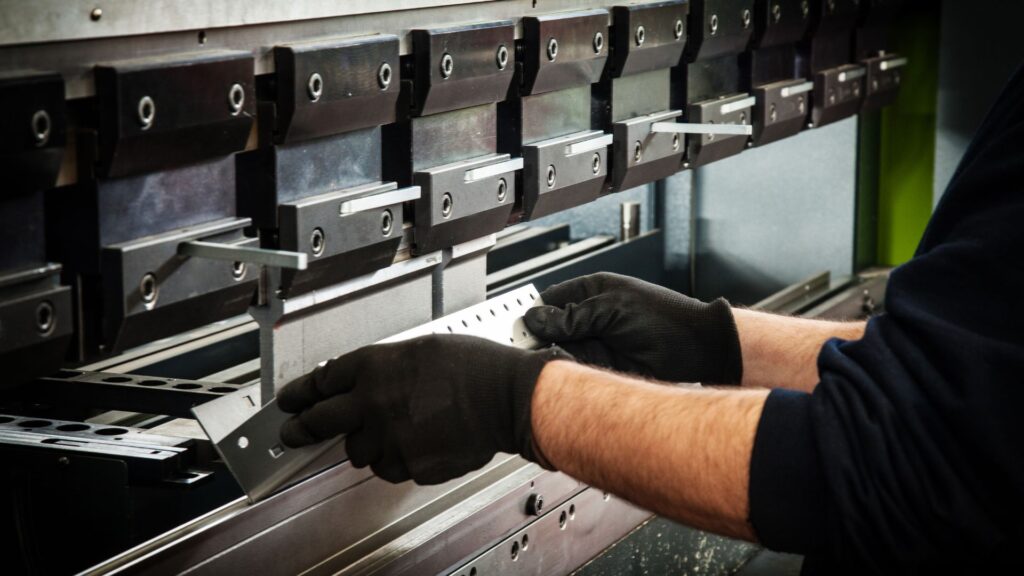
Les couvercles, boîtiers et cadres sont les pièces les plus souvent revêtues. Les trous de suspension se situent dans un endroit caché et les coudes ont un petit rayon.
Pièces en tôleLa couche couvre chaque face atteinte par le spray, de sorte que le dessin décide de la couleur, des caractéristiques masquées et de l'endroit où la pièce est suspendue.
Donnez un code RAL ou Pantone, un niveau de brillance et une texture. Attachez une pastille de couleur ou un échantillon de pièce, car le même code peut être différent sur un autre brillant.
Les filetages, alésages, sièges de roulement, faces d'étanchéité et points de contact électriques sont masqués pour rester nus. Énumérez chacun d’eux, car le masquage ajoute du travail sur les petites pièces.
Le film ajoute de l'épaisseur à chaque face enduite. Indiquez si une caractéristique tolérée est masquée ou doit être mesurée correctement après le revêtement, et l'ajustement est vérifié.
Un crochet laisse un petit endroit nu. Nommez un endroit caché, tel qu'un trou interne ou une face arrière.
Les bords tranchants forment un film fin et peuvent s'écailler en premier. Les cordons de soudure et la porosité peuvent laisser des trous d'épingle, alors meulez les soudures en douceur avant de les appliquer.
Les pièces doivent survivre à la température de polymérisation. Les joints, les revêtements en plastique, la graisse et la soudure tendre ne le font pas, ils sont donc installés après le revêtement ou laissés de côté.
Le revêtement en poudre intervient après la dernière coupe et la dernière soudure, et chaque étape est étiquetée avec l'endroit où elle se produit.
Un ingénieur lit le code couleur, la brillance, les caractéristiques masquées, les points de suspension et tout échantillon avant que la pièce ne soit proposée.
Les pièces sont usinées sur mesure avec des bords arrondis et des trous suspendus dans des endroits cachés, car le film suit la surface à partir de laquelle il part.
L'huile est éliminée et la surface est légèrement sablée, de sorte que la poudre ait un profil pour adhérer à l'acier inoxydable.
Les filetages, alésages et points de contact sont masqués, puis de la poudre chargée est pulvérisée sur la pièce mise à la terre.
La pièce est chauffée jusqu'à ce que la poudre fonde et durcisse en un film continu, puis elle refroidit avant manipulation.
Les pièces retournent à l'usine et sont vérifiées par rapport au dessin et à l'échantillon de couleur approuvé, puis emballées afin que le nouveau film ne soit pas ébréché.
Le revêtement en poudre est la seule finition des quatre qui ajoute une couche sur le métal. Les autres modifient la surface de l'acier inoxydable lui-même.
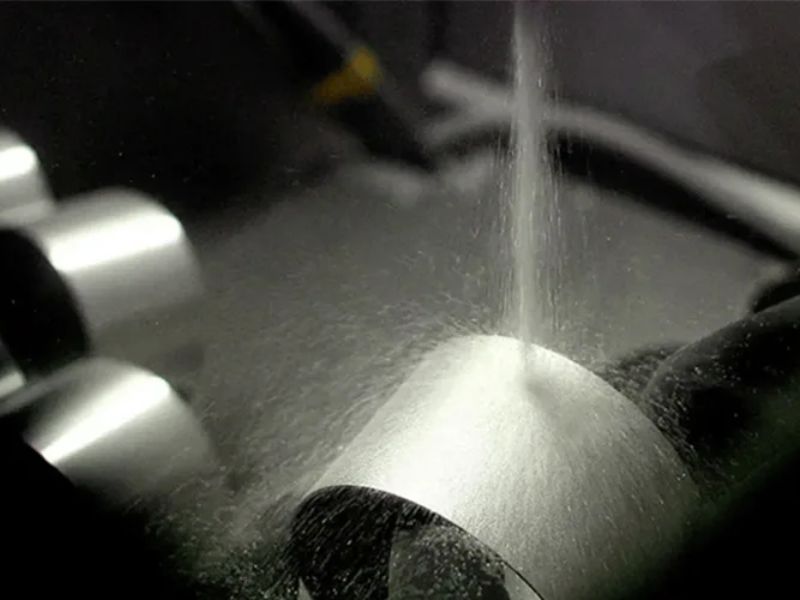
Une surface mate satinée réalisée par sablage, ainsi que la préparation habituelle sous une couche de poudre.
Acier inoxydable sablé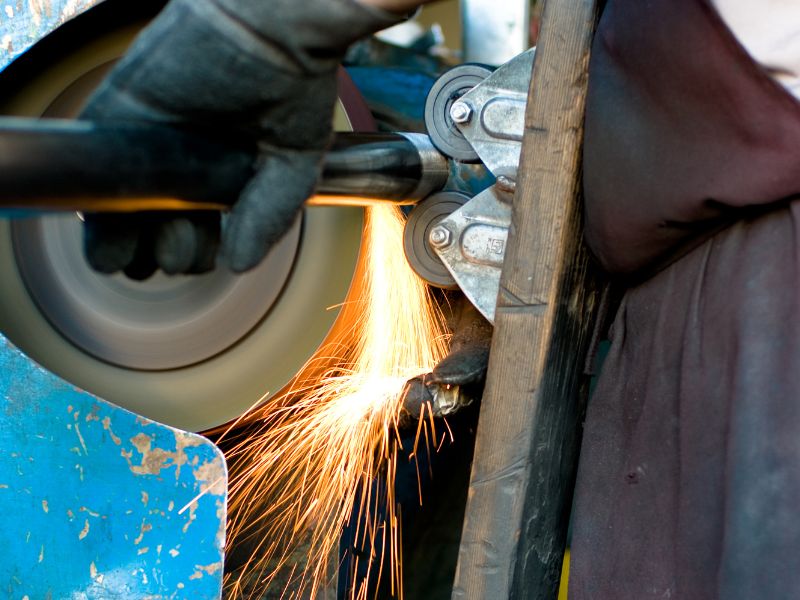
Une surface plane et hautement réfléchissante, choisie pour les faces visibles lorsque la pièce doit rester brillante.
Acier inoxydable poli miroir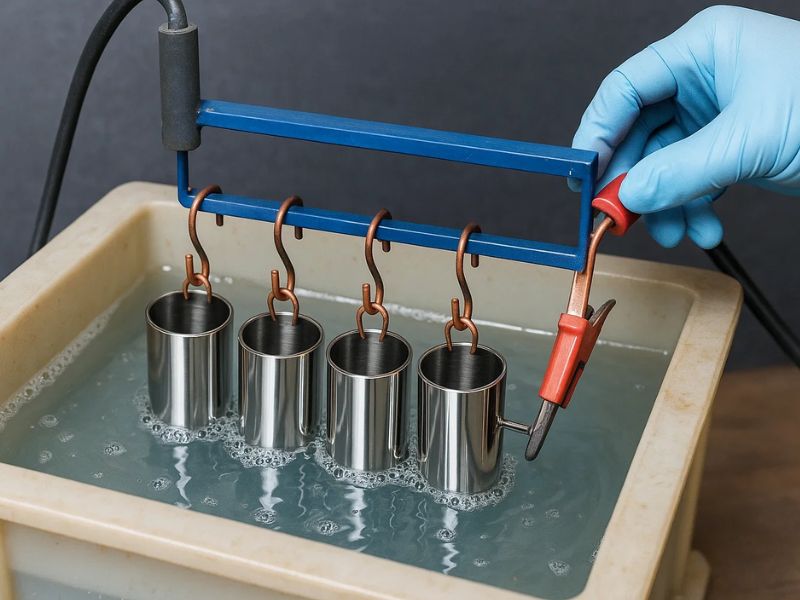
Une surface lisse et brillante fabriquée électrochimiquement, utilisée là où une meule de polissage ne peut pas atteindre.
Électropolissage d'acier inoxydableCes six éléments permettent à un ingénieur de planifier le prétraitement, le masquage et la poudre avant le devis.
Le devis répertorie ensuite les faces enduites, les traits masqués, le type de poudre et chaque étape qui suit.
Les acheteurs demandent généralement si l’acier inoxydable a besoin d’une couche, quelle est son épaisseur, ce qui est masqué et ce qu’elle peut supporter.
Non. 304 et 316L résistent à la corrosion sans revêtement, donc la raison pour laquelle il faut recouvrir est généralement la couleur, la texture, l'isolation ou une protection supplémentaire contre les éraflures. Un pelage ne remplace pas le choix de la bonne qualité, et pour l’eau salée, la qualité compte plus que le pelage. Dites-nous ce que doit faire le revêtement et le devis suit.
Oui, avec préparation. L'acier inoxydable a une surface lisse et passive sur laquelle la poudre sèche adhère mal, de sorte que les pièces sont d'abord dégraissées et légèrement sablées. Le profil foudroyé donne au film quelque chose auquel s'attacher. Sauter cette étape est la raison habituelle pour laquelle une couche se décolle, alors nommez le prétraitement sur le dessin.
Généralement environ 50 à 100 microns sur chaque face enduite, fixés par la poudre et le spray. Considérez cela comme une gamme typique et non comme un engagement. Le film s'ajoute à chaque surface enduite, de sorte qu'un alésage, un filetage ou un ajustement par pression peut se lier. Masquez les caractéristiques d’accouplement ou indiquez la taille dont vous avez besoin après le revêtement, et l’ajustement est vérifié.
Oui. Les filetages, les alésages, les sièges de roulement, les faces des joints et les points de contact électriques sont masqués par des bouchons, des capuchons ou du ruban adhésif qui survivent au four, de sorte qu'ils restent nus. Répertoriez chaque élément masqué sur le dessin. Le bord d’une zone masquée peut afficher une fine ligne, indiquant ainsi quelles faces sont visibles.
La couleur peut être assortie à une référence RAL ou Pantone sur demande, en mat, satiné ou brillant, et dans des finitions lisses ou texturées comme une texture fine ou ridée. Le même code peut paraître différent selon un autre niveau de brillance ou une autre texture, donc un échantillon de couleur ou un échantillon approuvé constitue la référence pour chaque lot.
Choisissez le polyester pour les parties extérieures et l'époxy pour les parties intérieures. Le polyester résiste à la décoloration, tandis que l'époxy est dur et résistant aux produits chimiques, mais se craie et se décolore au soleil. Le polyuréthane est une autre option extérieure avec un film lisse. Dites-nous où la pièce sera utilisée et la poudre en sera extraite.
Un impact violent peut ébrécher le film et exposer l'acier inoxydable en dessous. L’acier inoxydable ne rouille pas comme l’acier au carbone, mais le bord d’un copeau peut se soulever. Les petits éclats peuvent être retouchés avec de la peinture assortie, bien que la correspondance ne soit jamais exacte. Une pièce très endommagée est décapée et recouverte.
Uniquement jusqu'à l'indice de poudre. La pièce doit également survivre au durcissement, généralement entre 180 et 200 °C pendant 10 à 20 minutes, de sorte que les assemblages comportant des joints, des revêtements en plastique ou de la graisse soient enduits avant l'assemblage ou laissés sans revêtement. Pour une température de service élevée, le préciser afin de choisir une poudre adaptée ou une autre finition.
Marquez les faces à recouvrir, le code couleur et les traits à masquer, et attachez une pastille de couleur ou un échantillon si vous en avez un. Un ingénieur examine le dessin avant la publication du devis.
Nous utilisons des cookies pour faire fonctionner ce site, mesurer son utilisation et afficher des publicités pertinentes. Vous pouvez tout accepter, tout refuser (hors cookies essentiels) ou choisir par catégorie. Politique de confidentialité