Surface plus lisse et plus brillante
Les pics rugueux se dissolvent en premier, de sorte qu'une surface usinée devient plus lisse et plus brillante sans aucune meule de polissage.

L'acier inoxydable usiné peut paraître propre tout en portant des micro-bavures et des pics rugueux qu'une meule de polissage ne peut pas atteindre. Dans un bain d'électrolyte, l'électropolissage dissout d'abord ces points saillants, ce qui laisse une surface plus lisse et plus brillante. Profab Machine propose l'électropolissage de l'acier inoxydable pour les pièces 304 et 316L, avec passivation disponible sur demande.
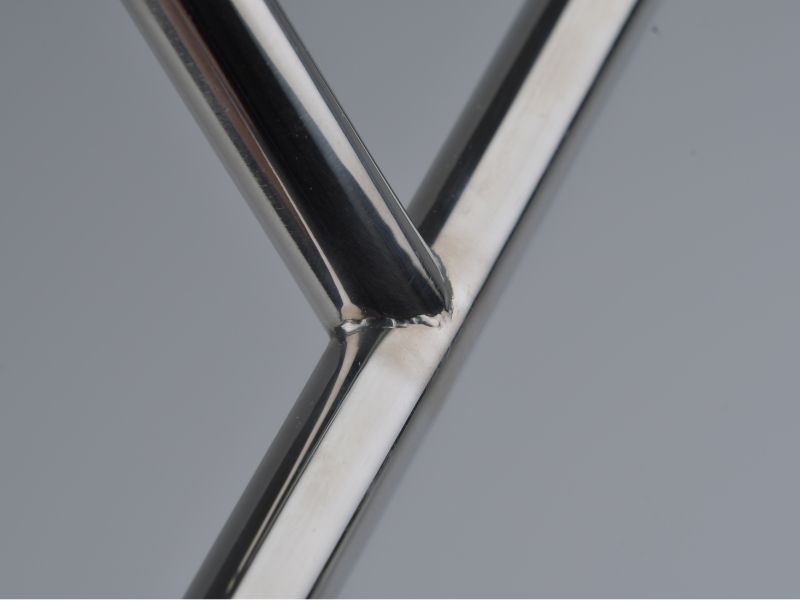
L'électropolissage de l'acier inoxydable est une finition électrochimique qui dissout une fine couche de la surface d'une pièce et prend en premier les points saillants microscopiques.
La pièce est suspendue sur un support comme anode dans un bain d'électrolyte acide, et le courant continu circule vers une cathode. Le métal quitte la surface de la pièce. Le courant se concentre sur les pics et les bavures, de sorte que ceux-ci se dissolvent plus rapidement que les vallées et les niveaux de surface.
Seule une fine couche est retirée et la quantité dépend du bain, du temps et de la surface de départ. Le résultat est lisse et brillant, sans aucune trace de métal ni aucun abrasif laissé dans la surface. Il laisse également une surface enrichie en chrome, qui constitue la couche passive sur laquelle repose l’acier inoxydable.
La finition convient aux 304 et 316L. Les nuances d'usinage libre telles que 303 ne conviennent pas car leurs inclusions de soufre se creusent dans le bain, alors indiquez la nuance lorsque vous indiquez.
L'électropolissage lisse et éclaircit une surface usinée et adoucit les micro-bavures. La dernière carte répertorie ce qu'elle ne corrige pas.
Les pics rugueux se dissolvent en premier, de sorte qu'une surface usinée devient plus lisse et plus brillante sans aucune meule de polissage.
Les fines bavures laissées par l'usinage ou la découpe se dissolvent à leurs pointes. Les bords tranchants s'arrondissent légèrement et les bavures plus grosses doivent encore être éliminées au préalable.
Current trouve des évidements, des trous transversaux et des formes courbes qu'une meule de polissage ne peut pas toucher. Les trous borgnes profonds et les alésages étroits reçoivent moins de courant, alors marquez-les sur le dessin.
Le bain enlève le métal plutôt que de le pousser. Rien n’est frotté sur la surface et aucun grain ou composé n’est laissé.
La surface restante est riche en chrome, l'élément derrière la couche protectrice de l'acier inoxydable. La passivation peut suivre sur demande.
L'électropolissage n'élimine pas les rayures profondes, les bosses ou les défauts de soudure, et il ne peut pas rendre brillante une pièce rugueuse. La finition suit la surface de départ.
L'électropolissage est ici la seule finition qui lisse en dissolvant le métal, tandis que le polissage miroir l'use, la passivation ne fait que le nettoyer et le sablage le rend rugueux.
| Finition | Comment c'est fabriqué | Aspect de surface | Idéal pour | Montre pour |
|---|---|---|---|---|
| Électropoli | Électrochimique : un bain dissout une fine couche superficielle | Lisse et brillant, bavures adoucies | Pièces avec évidements, trous transversaux et bavures fines après usinage | Les rayures profondes et les défauts de soudure restent |
| Poli miroir | Mécanique : abrasifs gradués, puis polissage avec des composés | Plat et hautement réfléchissant | Quincaillerie visible et faces décoratives | Nécessite des surfaces accessibles et peut laisser des abrasifs sur la surface |
| Passivé | Chimique : le traitement acide élimine le fer libre | Inchangé | Restauration de la surface de protection après usinage | Il ne lisse pas, n’éclaircit pas et n’élimine pas les bavures |
| Microbillé | Billes de verre ou de céramique dans un courant d'air | Mat uniforme, sans direction | Masquage des marques de manipulation et des lignes d'outils | Aspect plus terne et retient plus facilement la saleté |
L'électropolissage est souvent appliqué après l'usinage et la finition mécanique, et la passivation peut le suivre. Indiquez chaque finition sur le dessin afin que chaque étape soit citée.
Le courant, le rack et le contrôle décident du résultat, et chacun apparaît dans la façon dont la pièce est dessinée et cotée.
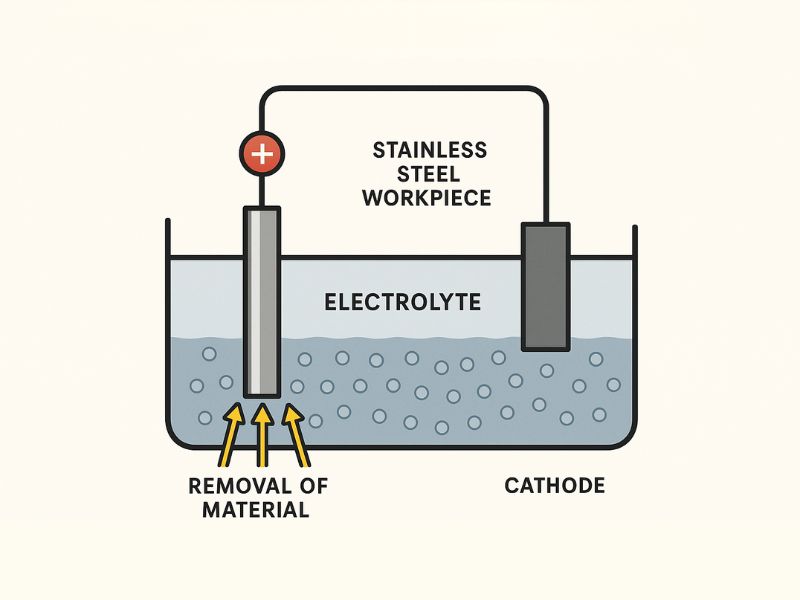
La pièce se trouve dans l’électrolyte en face d’une cathode et le courant passe entre elles. Le métal quitte la surface de la pièce, aucun revêtement n'est donc ajouté.
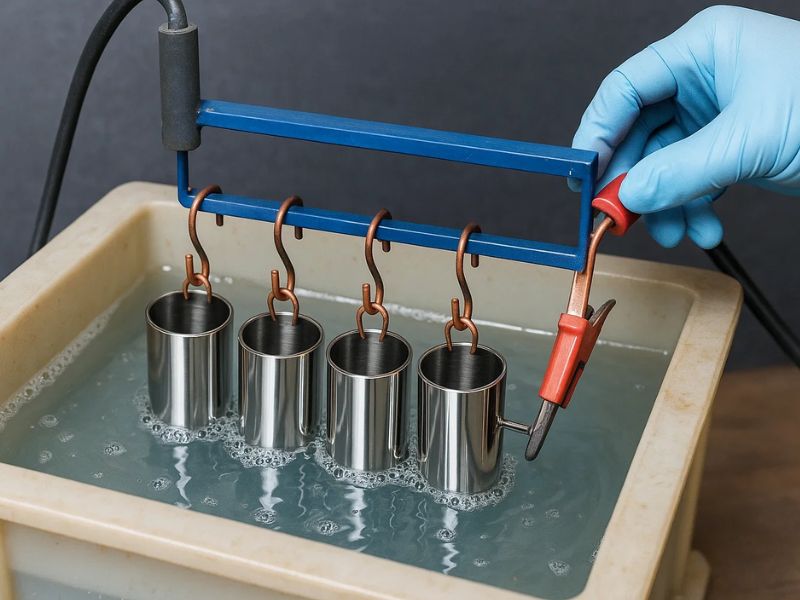
Les pièces sont suspendues à des crochets de contact qui transportent le courant. Chaque crochet laisse une petite marque de contact non polie, le dessin doit donc indiquer où une marque est acceptable.
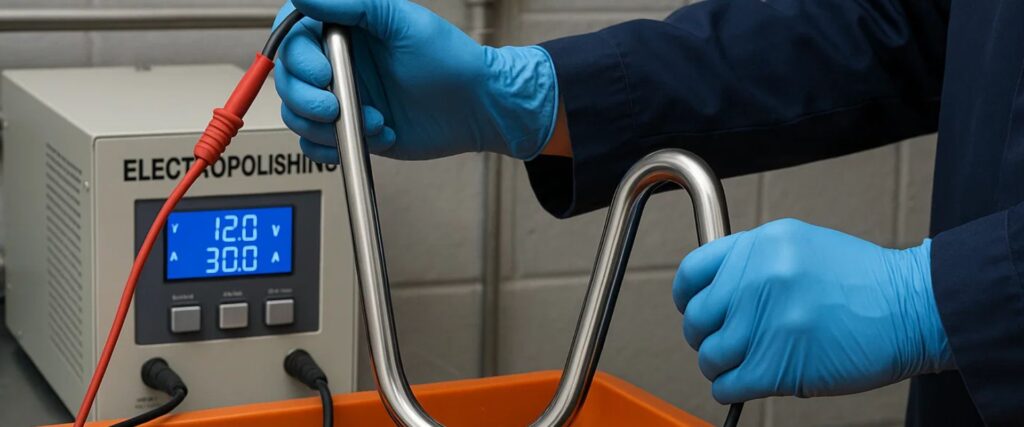
Le courant, la température du bain et la durée déterminent la quantité retirée et la luminosité de la surface. Les parois fines et les bords fins nécessitent un traitement plus léger.
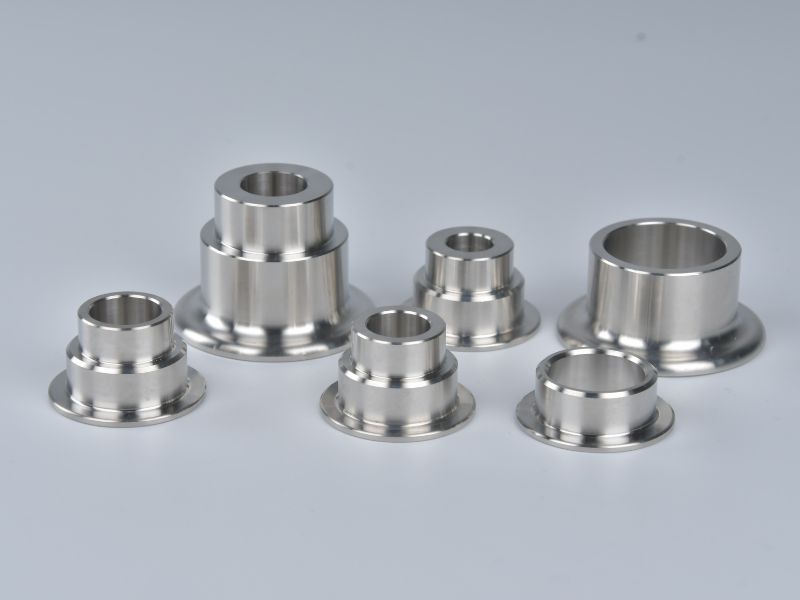
Les pièces sont rincées et séchées après le bain, et la passivation est disponible sur demande. Les bords légèrement arrondis et les marques de crémaillère sont normaux.
L'acier inoxydable embouts à rotule, les pinces, les raccords et le matériel usiné sont électropolis lorsque de fines bavures ou évidements sont importants, ou lorsque les pièces sont utilisées en milieu humide ou marin.
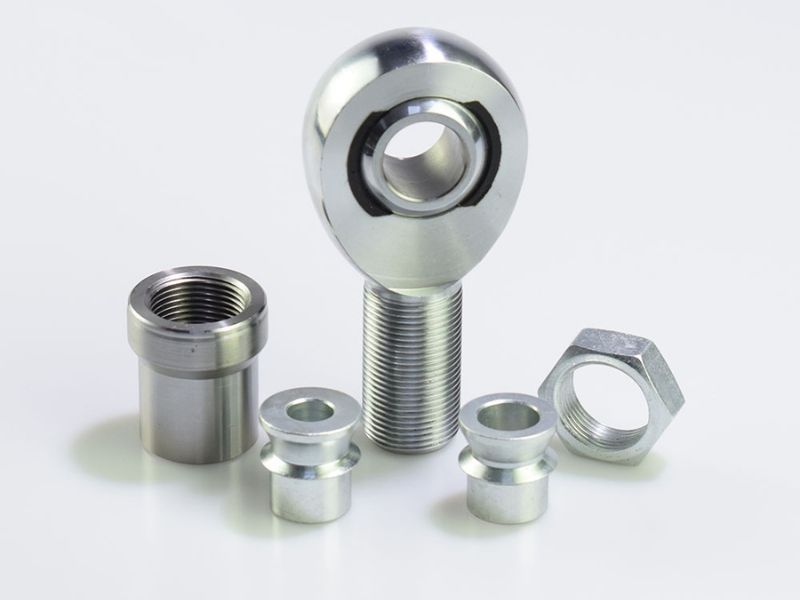
Le corps et la tige sont lissés sur les liaisons pour un service humide ou marin. L'alésage et le siège du roulement sont masqués ou laissés tels qu'usinés.
Acier inoxydable embouts à rotule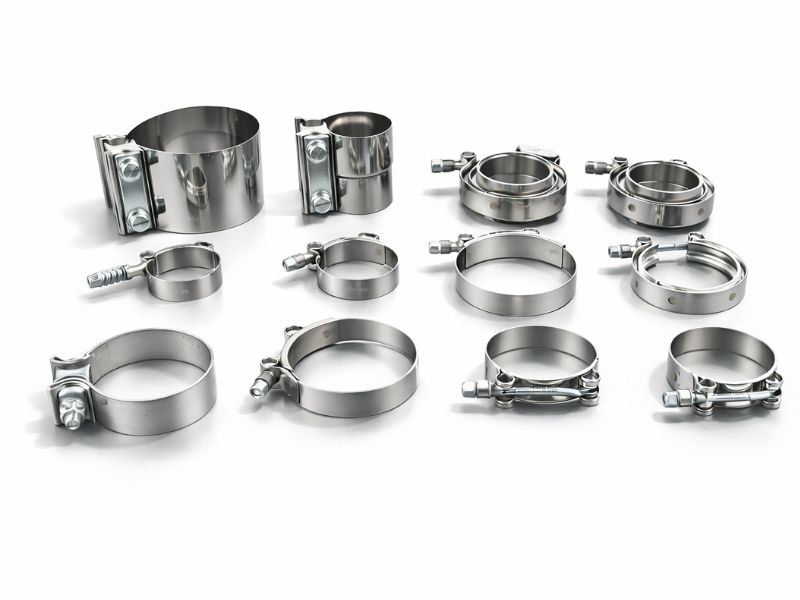
Les bandes de serrage et les boîtiers perdent de fines bavures lors de la coupe et du formage. Le fil est masqué lorsque son ajustement est important.
Colliers de serrage en acier inoxydable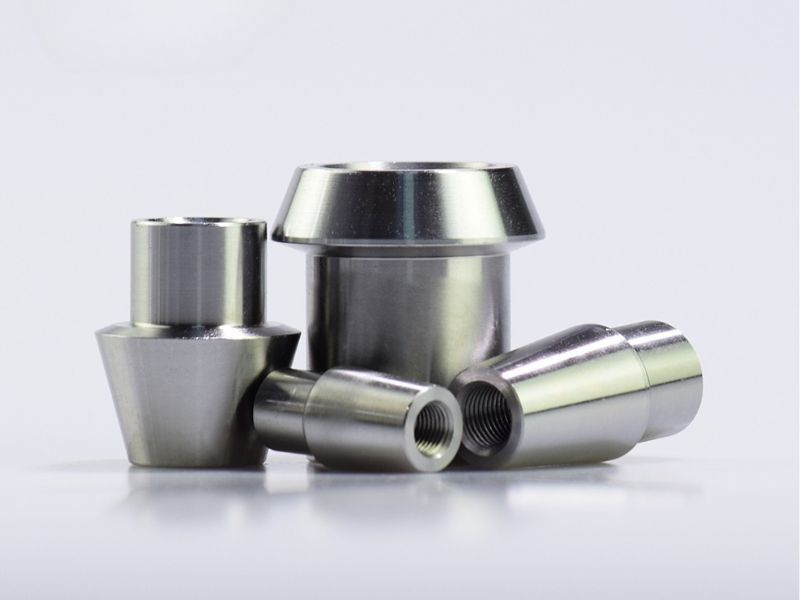
Les raccords tournés avec des trous transversaux et des marches internes obtiennent une surface plus lisse qu'une roue ne peut donner. Les faces d'étanchéité conservent leur dimension usinée.
Raccords de tubes en acier inoxydable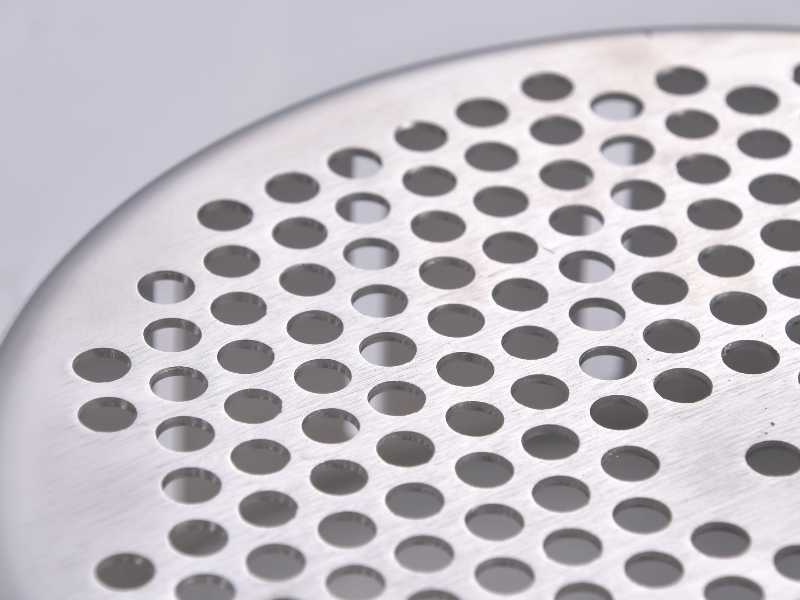
Les supports, plaques et matériels usinés comportant de nombreux petits trous sont lissés après la dernière coupe. Les faces d'accouplement restent telles qu'usinées.
Pièces CNC personnaliséesLa baignoire finit chaque surface qu'elle atteint, de sorte que le dessin décide quelles surfaces sont importantes et où le support peut toucher.
Écrivez électropolissage sur le dessin avec la note et marquez les faces visibles. Le bain suit la surface de départ, donc un usinage en douceur donne un résultat plus brillant.
Perles de soudure, éclaboussures et vernis teinté à chaud à un rythme différent de celui du métal de base. Broyez-les doucement avant le bain pour qu'ils se fondent dans la masse.
Le point de contact reste non poli et peut marquer. Nommez un point, tel qu'un filetage interne, une face d'extrémité ou une surface cachée.
Le gaz et la solution doivent entrer et sortir des creux. Une cavité fermée ou un trou borgne profond se polit mal, alors ajoutez un trou d'aération ou de drainage là où la conception le permet.
Les filetages, les ajustements à la presse et les faces des joints peuvent être masqués pour conserver leur taille. Énumérez chacun d’eux, car le masquage ajoute du travail et du coût aux petites pièces.
Une fine couche est retirée de chaque surface exposée et les arêtes vives sont légèrement arrondies. Indiquez si une fonction tolérée est masquée ou mesurée après la finition.
L'électropolissage intervient après la dernière coupe et la dernière soudure, et chaque étape est étiquetée avec l'endroit où elle se produit.
Un ingénieur lit la note de finition, la nuance, les faces visibles, ainsi que les points de crémaillère et de masquage avant que la pièce ne soit proposée.
Les pièces sont usinées sur mesure avec des surfaces lisses et un petit rayon sur les bords visibles, car le bain suit la surface d'où il part.
Les pièces sont suspendues sur des supports dans le bain d'électrolyte et le courant dissout les points hauts jusqu'à ce que la surface soit lisse et brillante.
La solution est rincée et les pièces sont séchées afin qu'aucun résidu ou tache d'eau ne reste sur la surface brillante.
Une étape de passivation peut suivre le bain lorsque le dessin le demande.
Les pièces retournent à l'usine et sont vérifiées par rapport au dessin, puis emballées pour protéger la surface finie.
Choisissez la finition en fonction de ce que la pièce doit faire. Une surface électropolie est une option parmi quatre.
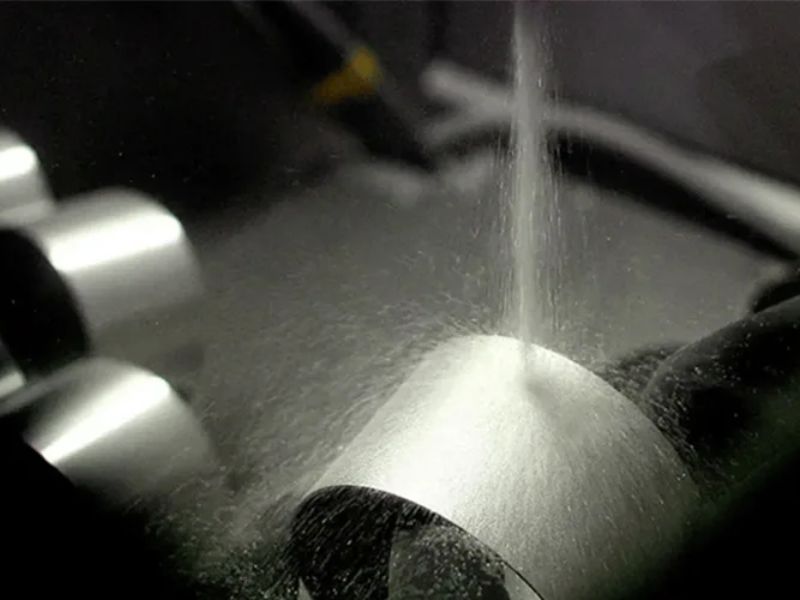
Une surface satinée mate réalisée par sablage, choisie lorsque le faible éblouissement et les marques de manipulation cachées comptent plus qu'une surface lisse et brillante.
Acier inoxydable sablé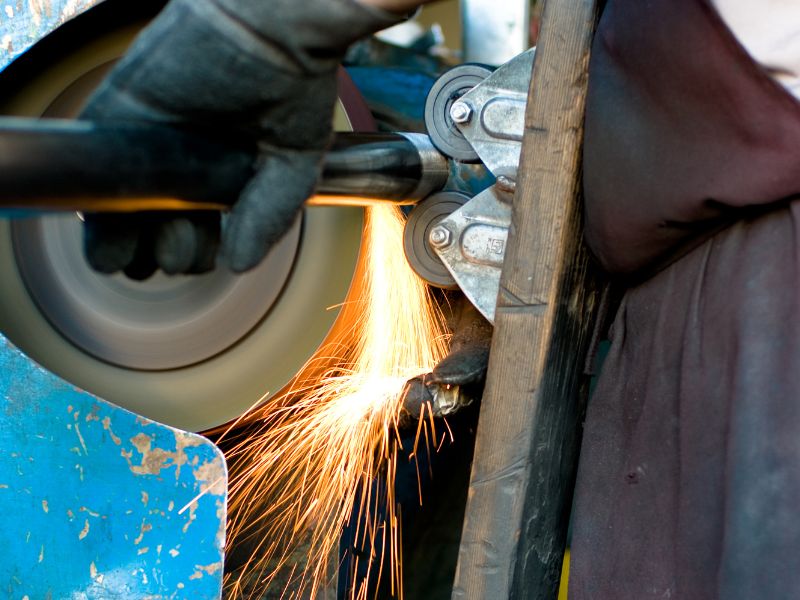
Une surface plate et hautement réfléchissante réalisée avec du sable et du polissage, choisie pour les faces visibles où la pièce peut être atteinte par une roue.
Acier inoxydable poli miroir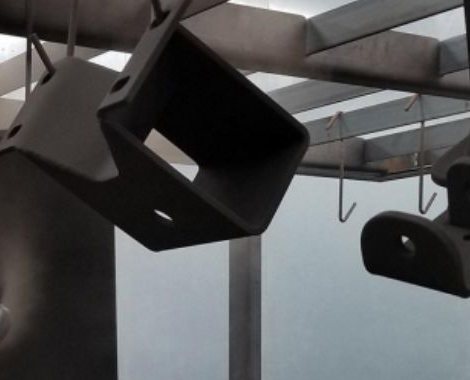
Un revêtement coloré et durable sur une surface sablée, pour les pièces qui ne doivent pas rester brillantes.
Revêtement en poudre d'acier inoxydableCes six éléments permettent à un ingénieur de planifier le soutirage, le masquage et la passivation avant le devis.
Le devis répertorie ensuite les faces finies, les éléments masqués, les points de crémaillère et chaque étape qui suit.
Les acheteurs demandent généralement ce qu'il répare, combien il supprime et ce dont la pièce a besoin avant une première commande.
Il lisse et éclaircit la surface. La pièce repose dans un bain d'électrolyte comme l'anode, le courant dissout une fine couche superficielle et les points hauts passent en premier. Les micro-bavures et les pics de rugosité diminuent et la surface reste enrichie en chrome. Il n'ajoute pas de revêtement.
Couche très fine, généralement une petite fraction de millimètre, fixée par le bain, le temps et la surface de départ. Pour la plupart des pièces, le changement est négligeable, mais une tolérance étroite sur un alésage ou une paroi mince nécessite une attention particulière. Marquez ces caractéristiques sur le dessin afin que la suppression soit planifiée.
Non. L'électropolissage nivelle les rugosités fines et les bavures, et non les rayures profondes, les bosses ou les mauvaises soudures. Ces marques restent et peuvent même paraître plus nettes une fois la surface brillante. Meulez les soudures en douceur et éliminez les marques profondes avant le bain, et envoyez des photos si vous n'êtes pas sûr d'une surface.
Le polissage miroir est mécanique et l'électropolissage est électrochimique. Une meule de polissage use la surface avec des grains et des composés, qui peuvent maculer le métal et laisser de l'abrasif derrière elle. Un bain le dissout à la place, il n'y a donc aucun contact et il atteint des recoins que la roue ne peut pas atteindre. Le polissage miroir donne un aspect plus plat et plus réfléchissant.
Non. La passivation est un traitement chimique qui élimine le fer libre et laisse la forme de la surface inchangée, de sorte qu'elle ne soit ni lisse ni éclaircissante. L'électropolissage élimine électrochimiquement une fine couche et laisse une surface enrichie en chrome. La passivation peut suivre sur demande. Nommez chaque finition sur le dessin afin que les deux soient citées.
304 et 316L répondent bien. Les nuances d'usinage libre telles que le 303 ne conviennent pas, car les inclusions de soufre qui facilitent l'usinage sont attaquées dans le bain et peuvent laisser des piqûres. Indiquez la note lorsque vous citez. Les pièces moulées et les assemblages mixtes polissent de manière inégale, alors dites-nous si la pièce l'est.
Oui. Le rack doit toucher la pièce pour transporter le courant, et ce point de contact reste non poli et peut présenter une petite marque. Dites-nous où une marque est acceptable, comme à l'intérieur d'un filetage, sur une face d'extrémité ou sur une surface non visible, et la pièce y est soutirée.
Oui. Le bain suit la surface à partir de laquelle il part, donc un usinage en douceur donne un résultat plus brillant et les marques d'outils lourdes restent visibles. Les cordons de soudure doivent être meulés de manière lisse, les bords tranchants doivent avoir un petit rayon et les creux fermés nécessitent un évent ou un trou de drainage pour que le gaz et la solution puissent se déplacer.
Marquez les faces à électropolisser, les points de crémaillère et les caractéristiques à masquer, et joignez un échantillon ou une photo de la surface souhaitée. Un ingénieur examine le dessin avant la publication du devis.
Nous utilisons des cookies pour faire fonctionner ce site, mesurer son utilisation et afficher des publicités pertinentes. Vous pouvez tout accepter, tout refuser (hors cookies essentiels) ou choisir par catégorie. Politique de confidentialité