Aspect réfléchissant brillant
La surface réfléchit la lumière comme un miroir, qui convient aux parties visibles des équipements, des bateaux et des aménagements.

L'acier inoxydable poli miroir est meulé avec des grains de plus en plus fins jusqu'à ce que le motif des rayures disparaisse, puis poli avec des composés pour obtenir une surface brillante et réfléchissante. Cette surface montre tous les défauts en dessous. Profab Machine propose un polissage miroir pour les pièces usinées en acier inoxydable CNC en 304 et 316L, avec passivation après polissage.
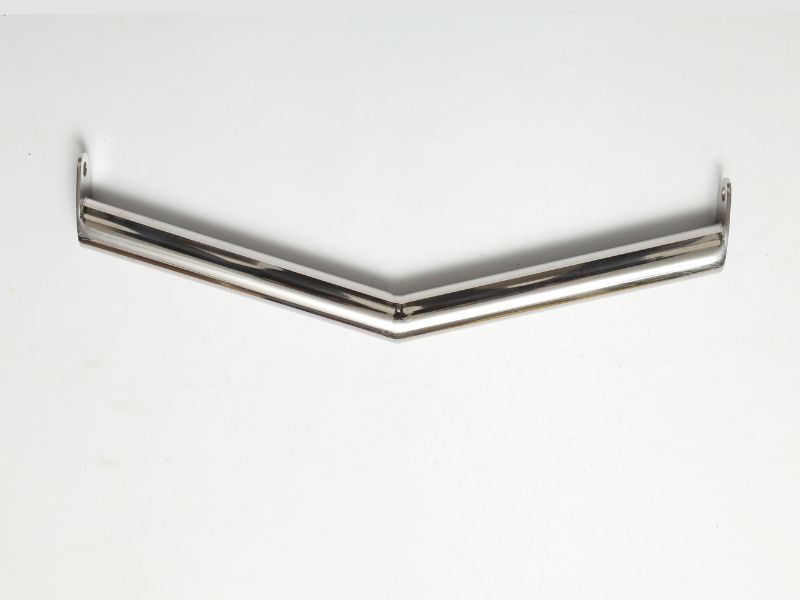
L'acier inoxydable poli miroir est une pièce dont la surface a été meulée et polie jusqu'à ce qu'elle reflète comme un miroir, sans lignes de grain visibles.
Le look est communément appelé finition n°8 ou finition miroir. Il est fabriqué en travaillant avec des abrasifs grossiers à fins, puis en polissant avec des composés de polissage sur des meules souples. Chaque étape supprime l’égratignure laissée par la précédente.
Le résultat est non directionnel, de sorte que la surface est identique sous n'importe quel angle, contrairement aux lignes d'une finition brossée. Il reflète son environnement, de sorte que les rayures, les cordons de soudure et les marques d'outillage qu'une finition mate cacherait apparaissent clairement.
La finition convient aussi bien aux 304 qu'aux 316L. Pour l'eau salée ou les chlorures, la qualité compte plus que le vernis, alors choisissez 316L.
Une finition miroir donne à une pièce un aspect brillant et lisse et une sensation polie. Elle montre également des défauts, et la dernière carte énumère ses limites.
La surface réfléchit la lumière comme un miroir, qui convient aux parties visibles des équipements, des bateaux et des aménagements.
Les poignées, les poignées et les rails perdent leurs lignes d'outillage, de sorte que la surface est lisse dans la main.
Contrairement à l'inox brossé, la finition n'a pas de lignes, l'aspect est donc le même quelle que soit la façon dont la pièce est tournée.
Vous approuvez d'abord un échantillon raffiné, puis les lots ultérieurs sont mis en correspondance avec cet échantillon.
La passivation après polissage restaure la surface protectrice que le meulage et le polissage perturbent.
Le polissage n’ajoute pas de résistance à la corrosion en soi, ne comble pas les bosses et ne masque pas les rayures. Les empreintes digitales et les taches d’eau sont également plus visibles sur une surface miroir que sur une surface mate.
Le polissage miroir est une finition mécanique avec une surface réfléchissante, tandis que les finitions brossées et sablées sont mates et l'électropolissage est électrochimique.
| Finition | Comment c'est fabriqué | Aspect de surface | Idéal pour | Montre pour |
|---|---|---|---|---|
| Poli miroir | Abrasifs gradués, puis polissage avec des composés | Lumineux, réfléchissant, sans lignes | Quincaillerie, poignées et pièces décoratives visibles | Affiche toutes les rayures, marques de soudure et empreintes digitales |
| Brossé | Bande ou tampon abrasif travaillé dans une direction | Satin avec fines lignes parallèles | Panneaux, couvercles et poignées là où l'éblouissement doit rester faible | Les lignes vont dans un sens, elles doivent donc correspondre entre les pièces |
| Microbillé | Billes de verre ou de céramique dans un courant d'air | Mat uniforme, sans direction | Boîtiers et pièces devant masquer les marques de manipulation | Aspect plus terne et retient plus facilement la saleté qu'une surface polie |
| Électropoli | Électrochimique : un bain dissout une fine couche superficielle | Lisse et brillant, moins miroir qu'une surface polie | Pièces nécessitant une surface lisse après usinage | Ne nivelle pas les rayures profondes ni les marques de soudure importantes |
Le polissage mécanique peut être suivi d'un électropolissage sur demande lorsqu'une pièce a besoin à la fois d'esthétique et d'une surface plus lisse. L'électropolissage est proposé comme sa propre finition.
Grit éliminent les rayures et les étapes de polissage rehaussent la brillance, la finition dépend donc des deux.
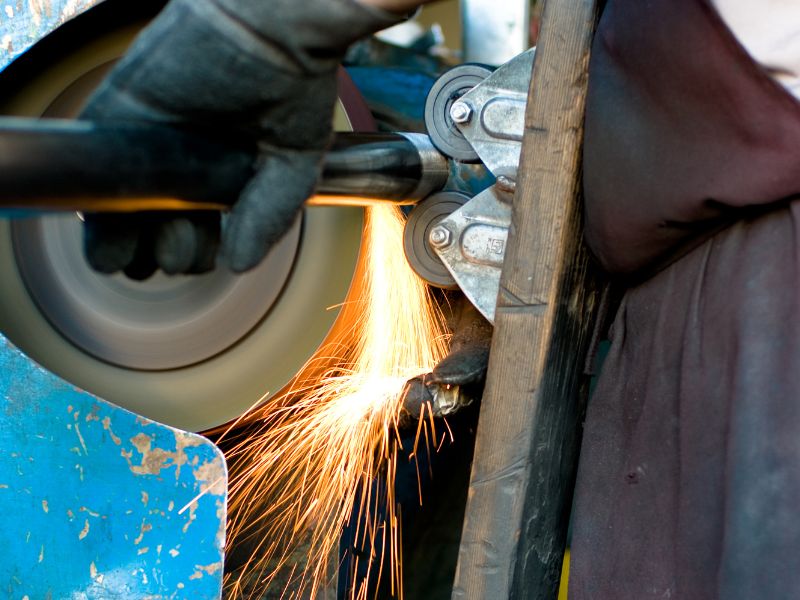
Chaque grain supprime le motif de rayures du précédent, de grossier à fin. Une égratignure qui survit à l’étape de polissage apparaît dans le miroir, donc aucune étape n’est sautée.
Un composé de coupe efface les dernières ridules, et un composé de finition sur une meule plus tendre fait remonter le reflet. Les pièces minces nécessitent une faible chaleur et une légère pression, alors indiquez l'épaisseur de la paroi lorsque vous indiquez.
L'acier inoxydable embouts à rotule, les taquets de bateau, les manilles et les pièces usinées sur mesure sont polis lorsque la pièce est vue ou manipulée. Chaque carte indique ce qui reste tel qu'usiné.
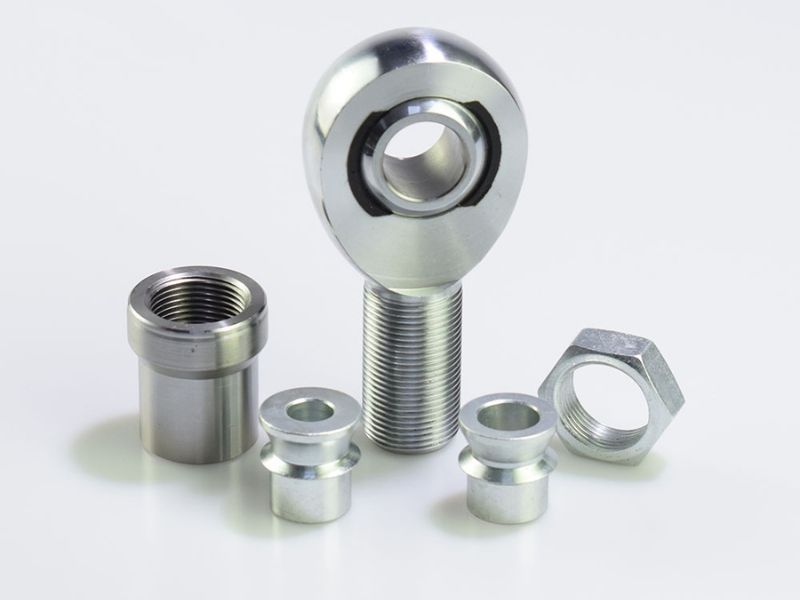
Le corps et la tige sont polis sur les liaisons exposées. L'alésage et le siège du roulement restent tels qu'usinés.
Acier inoxydable embouts à rotule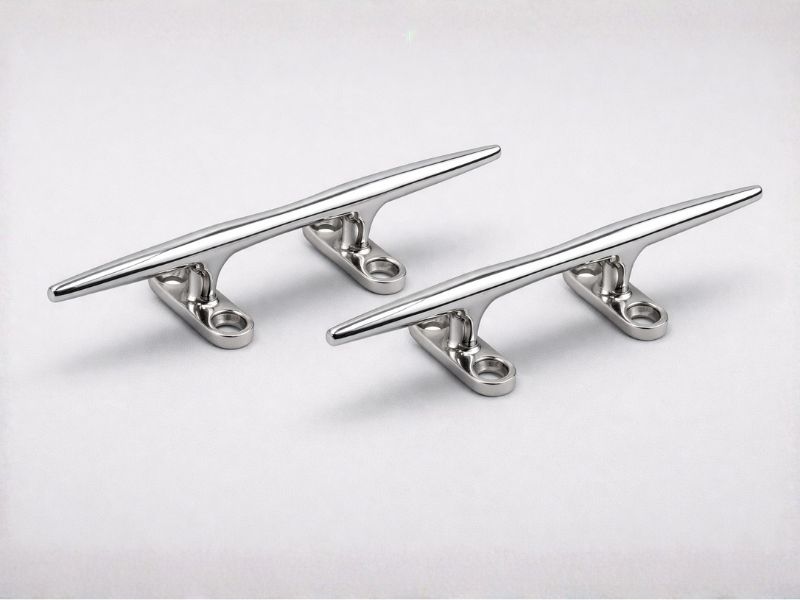
Les cornes et la base sont polies sur le matériel de pont qui reste visible. Les trous de montage conservent leur taille usinée.
Taquets de bateau en acier inoxydable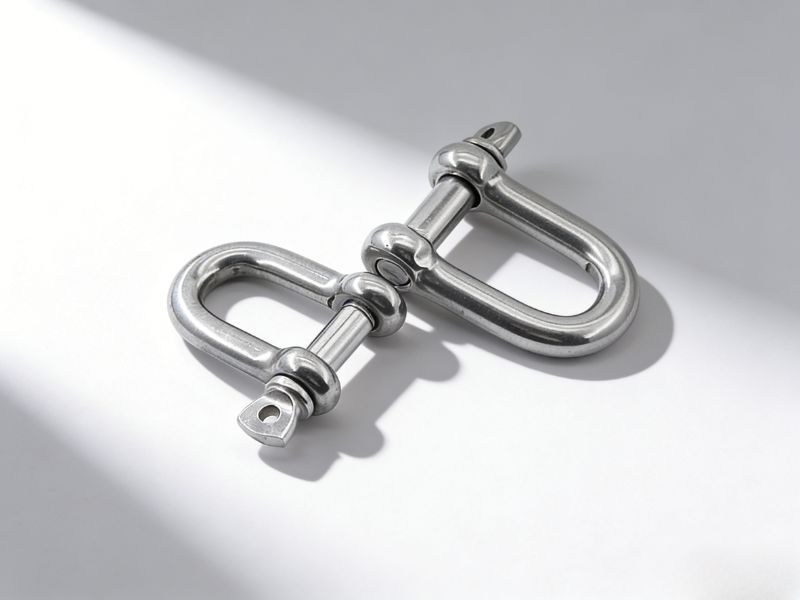
La proue et la goupille sont polies sur les gréements marins et décoratifs. Le filetage de la broche et l'alésage restent tels qu'usinés.
Manilles en acier inoxydable
Les poignées, boutons, couvercles et garnitures usinés sont polis sur leurs faces visibles. Les faces d'accouplement restent telles qu'usinées.
Pièces CNC personnaliséesUne finition miroir montre tous les défauts de la surface, la pièce et le dessin doivent donc s'y préparer.
Les marques d'outils profondes, les rayures et les bosses survivent aux étapes de meulage à moins qu'elles ne soient d'abord meulées. Dites quelles faces sont visibles afin qu'elles bénéficient du plus grand soin d'usinage.
Les cordons de soudure, les éclaboussures et la teinte thermique sont meulés à ras avant le polissage. Une soudure laissée en relief ou piquée apparaît comme une ligne terne dans le miroir.
Les bords tranchants se retournent et s'amincissent sous une meule de polissage. Un petit rayon sur les bords visibles polit uniformément, indiquez-le donc sur le dessin.
Le meulage et le polissage enlèvent une petite quantité de matière. Indiquez si une face tolérée est polie et mesurée après, ou laissée telle qu'usinée.
Les sièges de roulement, les filetages, les faces de joint et les ajustements à pression sont normalement laissés non polis. Marquez chaque élément qui doit conserver sa taille.
La réflexion et la brume dépendent de la séquence de grains et du composé. Un échantillon soigné que vous approuvez constitue la référence pour chaque lot.
Le polissage intervient après la dernière coupe et la dernière soudure, et chaque étape est étiquetée avec l'endroit où elle se produit.
Un ingénieur lit la note de finition, les faces visibles et votre échantillon de référence avant que la pièce ne soit proposée.
Les pièces sont usinées sur mesure avec les faces visibles laissées lisses, car le polissage intervient après la dernière coupe.
Les abrasifs gradués éliminent les marques d'outils et les cordons de soudure, un grain plus fin à la fois.
Les composés de coupe et de finition amènent la surface au miroir de l'échantillon que vous avez approuvé.
Les résidus de composé sont nettoyés et une passivation est proposée après le polissage pour restaurer la surface résistante à la corrosion.
Les pièces retournent à l'usine et sont vérifiées par rapport au dessin et à votre échantillon approuvé, puis emballées pour protéger les faces polies.
Choisissez la finition en fonction de ce que la pièce doit faire. Une surface de miroir brillante est une option parmi quatre.
Une surface satinée mate au lieu d'une surface réfléchissante, choisie lorsque l'éblouissement et les marques de manipulation sont importantes.
Acier inoxydable sablé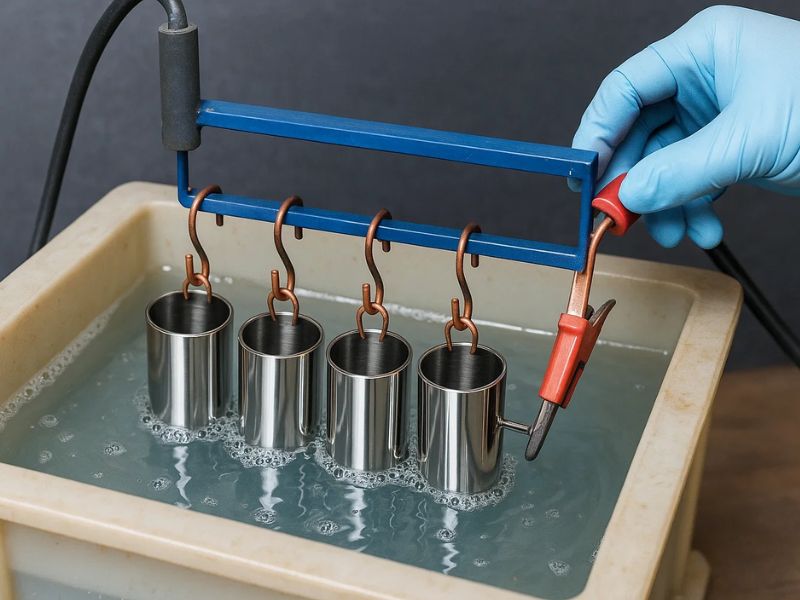
Une surface lisse et brillante fabriquée électrochimiquement, utilisée là où une meule de polissage ne peut pas atteindre.
Électropolissage d'acier inoxydable
Un revêtement coloré et durable sur une surface sablée, pour les pièces qui ne doivent pas rester brillantes.
Revêtement en poudre d'acier inoxydableCes six éléments permettent à un ingénieur de planifier la séquence de grainage, le polissage et la passivation avant le devis.
Le devis répertorie ensuite les faces polies, les caractéristiques laissées telles qu'usinées et chaque étape qui suit.
Les acheteurs posent généralement des questions sur la méthode, les dimensions, la passivation et les besoins de la pièce avant une première commande.
Ils diffèrent par leur méthode. Le polissage miroir est mécanique : les abrasifs classés et les composés de polissage rendent la surface lisse. L'électropolissage est électrochimique : un bain dissout une fine couche superficielle. Le polissage miroir donne un aspect plus réfléchissant et élimine les rayures, tandis que l'électropolissage lisse sans lignes mais ne nivelle pas les rayures profondes. Nommez la finition souhaitée sur le dessin.
Proche, mais pas identique. Le n ° 8 est le nom que les acheteurs utilisent pour une finition en acier inoxydable réfléchissante brillante et non directionnelle, et une partie polie miroir vise ce look. Le résultat dépend de la séquence de grains, du composé et de la forme de la pièce. Par conséquent, l'échantillon poli que vous approuvez constitue la référence de la commande, et non le seul nom.
Légèrement. Le meulage et le polissage éliminent une petite quantité de matériau et les arêtes vives arrondies, de sorte que les faces tolérancées sont soit laissées telles qu'usinées, soit mesurées après le polissage. Marquez ces visages sur le dessin. Les sections minces peuvent se déformer sous la chaleur et la pression, alors indiquez l'épaisseur de la paroi lorsque vous demandez un devis.
Une surface usinée lisse, des soudures affleurantes et aucune rayure profonde. Le polissage miroir montre tous les défauts et une rayure qui survit aux étapes de ponçage reste visible dans la finition. Les bords ont besoin d'un petit rayon, car les bords tranchants roulent sous une meule de polissage. Dites-nous quels visages sont visibles afin que ces visages reçoivent le plus d'attention.
Oui, lorsque la résistance à la corrosion est importante. Le meulage et le polissage peuvent maculer la surface et laisser des traces de fer provenant des outils et des composés. Une passivation est proposée après polissage à travers notre réseau de production pour restaurer la couche protectrice. Nommez-le sur le dessin pour que le devis l'inclue.
Oui. Envoyez un échantillon de pièce ou une photo, et le devis peut inclure un échantillon soigné pour votre approbation. Les lots de production sont ensuite adaptés à cet échantillon. La réflexion et le voile dépendent de la séquence de grains, du composé et de la forme de la pièce. C'est donc l'échantillon approuvé, et non une description, qui constitue la référence.
Essuyez-le avec un chiffon doux, du savon doux et de l'eau propre, puis séchez-le. Évitez la laine d'acier, les tampons à récurer et l'eau de Javel, qui rayent ou attaquent la surface. Les empreintes digitales et les taches d'eau sont plus visibles sur une finition miroir que sur une finition mate, donc le séchage de la pièce après le nettoyage permet de conserver son éclat.
Oui, lorsque les soudures sont d'abord meulées à ras. Les cordons de soudure, les éclaboussures et la teinte thermique sont éliminés au cours des étapes de ponçage et mélangés à la surface environnante. Une soudure laissée en relief ou piquée apparaît comme une ligne terne dans une finition miroir. Des photos de la zone soudée nous aident à vous conseiller.
Marquez les faces à polir et les caractéristiques à conserver comme usinées, et joignez un échantillon ou une photo du look souhaité. Un ingénieur examine le dessin avant la publication du devis.
Nous utilisons des cookies pour faire fonctionner ce site, mesurer son utilisation et afficher des publicités pertinentes. Vous pouvez tout accepter, tout refuser (hors cookies essentiels) ou choisir par catégorie. Politique de confidentialité