
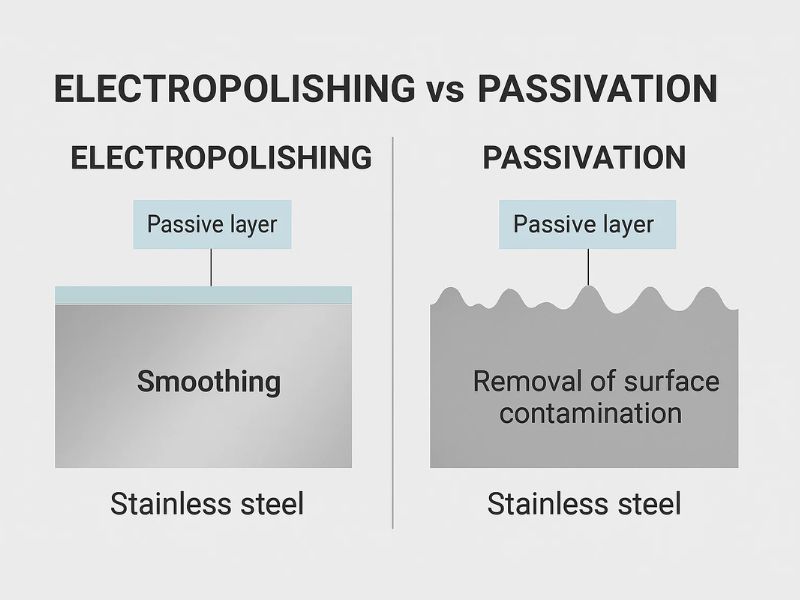
La passivation élimine le fer libre de la surface d'une pièce en acier inoxydable et laisse ses dimensions et sa texture de surface inchangées. L'électropolissage dissout une fine couche de la surface, ce qui la lisse, adoucit les bavures et élimine la coloration de soudure ; la norme ASTM B912 le considère comme une méthode de passivation à part entière. Pour les pièces usinées courantes, la passivation suffit généralement. L'électropolissage vaut son surcoût sur les pièces soudées, les pièces avec bavures ou cavités inaccessibles à une meule, et les pièces qui doivent être faciles à nettoyer. Les deux procédés ne sont généralement demandés ensemble que lorsqu'une spécification l'exige.
Ce que fait la passivation sur l'acier inoxydable
La passivation est un traitement chimique. La pièce est nettoyée puis plongée dans un bain d'acide nitrique ou citrique qui dissout le fer libre laissé en surface par les outils de coupe, les meules et la manipulation. Le fer libre ne forme pas la couche protectrice dont dépend l'acier inoxydable, et devient donc un point d'amorçage de la rouille.
Une fois le fer éliminé et la pièce rincée, le chrome de l'alliage réagit avec l'oxygène de l'air et forme un film mince d'oxyde de chrome. Le résultat est une surface propre, riche en chrome, avec les mêmes dimensions et la même texture qu'auparavant. Le traitement est normalisé par la ASTM A967, qui couvre plusieurs traitements chimiques de passivation ainsi que les essais permettant de vérifier leur efficacité.
La passivation a aussi des limites claires. Elle n'enlève aucun métal de base ; elle ne peut donc ni lisser une surface, ni la faire briller, ni éliminer les bavures. Elle est inefficace sur la coloration thermique et la calamine de soudure dans la zone affectée thermiquement, et les alliages à faible teneur en chrome et en nickel peuvent subir une attaque éclair dans le bain d'acide.
Ce que fait l'électropolissage sur l'acier inoxydable
L'électropolissage est un procédé électrochimique. La pièce est suspendue sur un support, en tant qu'anode, dans un électrolyte acide, et le courant continu dissout le métal de sa surface. Le courant se concentre sur les points hauts : les pointes et les bavures sont donc attaquées en premier, et la surface se nivelle.
Seule une fine couche est enlevée. Les valeurs publiées pour l'épaisseur enlevée vont d'environ 0.0001 à 0.003 inch, selon la durée du bain et la pièce. La rugosité de surface (Ra) s'améliore avec ce procédé et peut diminuer jusqu'à 50 %, avec des gains typiques de 25 à 40 %. Le gain dépend de l'état de surface initial et diminue sur les pièces déjà lisses. Le procédé élimine aussi les bavures, les microfissures, la coloration thermique et la calamine d'oxyde, et il atteint les cavités, les perçages transversaux et les épaulements internes qu'une brosse à polir ne peut pas traiter.
Dans des conditions appropriées, la passivation se produit en même temps ; c'est pourquoi la ASTM B912 porte le titre de norme de passivation utilisant l'électropolissage. La surface restante est riche en chrome et exempte de fer libre en surface ; une pièce électropolie n'a donc pas besoin d'une étape de passivation séparée pour atteindre une surface passive.
Les limites découlent de cette même élimination de matière. Une rayure profonde, un enfoncement ou un défaut de soudure subsistent, car la finition suit la surface de départ. Le support touche chaque pièce pour conduire le courant et laisse une petite marque de contact. Une pièce qui ne peut pas perdre environ 0.0002 inch de matière peut ne pas convenir au procédé.
Électropolissage et passivation côte à côte
Le tableau confronte les deux procédés sur les points qui déterminent une indication sur plan. Le coût dépend de la manutention : la passivation traite les pièces en paniers, tandis que l'électropolissage nécessite un montage sur support spécifique et un contrôle de procédé pour chaque pièce.
| Point | Passivation | Électropolissage |
|---|---|---|
| Mode de fonctionnement | Bain acide, sans courant | Bain d'électrolyte avec courant continu |
| Métal enlevé | Aucun | Une fine couche, environ 0.0001 à 0.003 inch |
| État de surface | Inchangé | Plus lisse et plus brillant, Ra réduit jusqu'à 50 % sur une surface de départ rugueuse |
| Bavures et microfissures | Non éliminées | Éliminées ou adoucies |
| Coloration thermique et calamine de soudure | Non efficace | Éliminées |
| Fer libre en surface | Éliminé | Éliminé |
| Éléments à tolérance serrée | Aucune modification de cote | Peut ne pas convenir aux éléments ayant moins de 0.0002 inch de matière disponible |
| Manutention et coût | Paniers par lots, coût unitaire plus faible en grande série | Montage sur support spécifique, coût unitaire généralement plus élevé, moins si le procédé remplace l'ébavurage et le polissage séparés |
| Norme | ASTM A967 | ASTM B912 |
| Idéal pour | Pièces usinées courantes, tolérances serrées, grande série | Pièces soudées, bavures et cavités, surfaces faciles à nettoyer |
Quand la passivation suffit
La passivation est le choix par défaut pour les pièces usinées en acier inoxydable soumises à un usage normal. Après tournage et fraisage, le fer libre provenant de l'outillage reste sur la surface, et un bref traitement acide l'élimine sans toucher à la géométrie.
Elle convient aussi aux pièces dont les dimensions ne doivent pas changer. Un filetage, un ajustement serré ou un alésage à tolérance serrée conserve ses cotes, car la passivation n'enlève aucun métal. Traitée en paniers, elle constitue le choix le moins coûteux pour les grandes séries d'embouts à rotule, d'entretoises, de colliers et de raccords, à condition que la pièce ne présente ni coloration de soudure ni bavure gênante.
Quand l'électropolissage vaut son coût
La coloration thermique de soudure est le cas le plus clair. La passivation n'élimine pas la calamine colorée dans la zone affectée thermiquement, alors que l'électropolissage le fait ; un châssis soudé, un raccord fabriqué ou un ensemble de support avec soudures visibles est donc un bon candidat. Meulez d'abord le cordon de soudure, car l'électropolissage nivelle les rugosités fines et ne répare pas une mauvaise soudure.
Le second cas concerne la géométrie. L'électropolissage ne nécessite aucun contact mécanique ; il finit donc les perçages transversaux, les épaulements internes et les formes courbes qu'une meule ne peut pas atteindre, et ne laisse aucune particule abrasive dans la surface. Le troisième est la facilité de nettoyage : une surface plus lisse offre moins de points où les contaminants peuvent se loger, c'est pourquoi les pièces hygiéniques et les pièces en service humide sont électropolies.
Le prix dépend de la manutention par pièce. Chaque pièce est montée et traitée sous contrôle ; une petite série coûte donc plus cher à la pièce qu'un panier de pièces passivées. Prescrivez-le lorsque l'une de ces trois raisons s'applique, et non comme finition systématique.
Quelle finition pour quelle pièce en acier inoxydable
Sur un embout à rotule en acier inoxydable, le corps et la tige sont les surfaces à traiter, tandis que l'alésage et le siège du palier conservent leur cote d'usinage. La passivation couvre le cas courant. L'électropolissage convient à un embout exposé à un usage humide ou marin qui nécessite un corps plus lisse, l'alésage étant masqué ou laissé tel qu'usiné.
Les pièces formées et découpées, comme les colliers en acier inoxydable, portent de fines bavures de découpe et de formage, et les cadres de colliers soudés présentent une coloration thermique. L'électropolissage traite les deux cas, et le filetage est masqué lorsque son ajustement est critique. Un collier simple sans soudure ni bavure visible ne nécessite que la passivation.
Les raccords tubulaires en acier inoxydable tournés comportent des perçages transversaux et des épaulements internes que la meule ne peut pas polir. L'électropolissage les atteint mieux qu'une meule, même si un perçage transversal profond se polit de façon moins uniforme, et chaque face exposée perd un peu de métal. Les faces d'étanchéité ne conservent leur cote d'usinage que si elles sont masquées ; précisez donc les faces à masquer.
Les équerres et plaques issues de pièces CNC sur mesure comportant de nombreux petits perçages suivent la même logique : électropolissez après la dernière coupe si les bavures comptent, passivez si elles ne comptent pas.
Quelle finition est la plus résistante à la corrosion ?
Les deux améliorent la résistance à la corrosion, et l'électropolissage donne généralement le meilleur résultat car il élimine les contaminants incrustés et laisse une surface lisse et riche en chrome. La passivation amène une pièce usinée au minimum requis, à savoir une surface propre exempte de fer libre.
Aucune finition ne remplace la bonne nuance. Une pièce en 316L dans un environnement chloruré part avec une longueur d'avance sur une pièce en 304, quelle que soit la finition ; choisissez donc d'abord la nuance, puis utilisez la finition pour protéger ses performances. Les multiplicateurs annoncés par certains fournisseurs, comme « 30 fois », proviennent de leurs propres plaques d'essai ; lisez-les comme une indication de tendance, et non comme une donnée de conception.
Faut-il les deux ?
Souvent non ; la réponse dépend de la spécification. La norme ASTM B912 considère l'électropolissage comme une méthode de passivation, donc une pièce finie selon la B912 possède déjà une surface passive. Certaines spécifications exigent tout de même les deux, et l'ordre habituel est l'électropolissage d'abord, puis la passivation pour éliminer tout fer libre mis à nu par la première étape.
Deux normes industrielles peuvent exiger les deux : SEMI pour les équipements de semi-conducteurs et ASME BPE pour les équipements de bioprocédés et de pharmacie. Les normes comme ASTM et SAE autorisent généralement l'un ou l'autre procédé. Si votre plan cite une norme, vérifiez ce qu'elle exige avant de choisir. Si aucune n'est citée, choisissez selon les besoins de la pièce, et ne payez pas les deux par habitude.
Comment vérifier une surface passivée
La norme ASTM B912 présente des méthodes d'essai qui confirment l'élimination du fer libre, issues de l'ASTM A967 et de l'ASTM B117 pour le brouillard salin. Quatre sont utilisées pour les pièces en acier inoxydable.
- Immersion dans l'eau. La pièce est immergée dans de l'eau distillée pendant 1 heure puis séchée pendant 1 heure, cycle répété douze fois (24 heures au total). Une rouille rouge ou une tache entraîne un échec.
- Humidité. La pièce reste 24 heures à 100 % d'humidité et à 38 °C dans une enceinte d'humidité. Une rouille rouge ou une tache entraîne un échec.
- Brouillard salin. La pièce est exposée pendant au moins 2 heures dans une enceinte de brouillard salin accréditée. Une rouille rouge ou une tache entraîne un échec.
- Sulfate de cuivre. La surface est frottée avec une solution acidifiée de sulfate de cuivre ; des taches de couleur cuivrée indiquent la présence de fer libre. Cet essai n'est pas utilisé sur les aciers inoxydables martensitiques de la série 400.
Si un client a besoin d'une preuve de passivation, indiquez l'essai sur le plan. Les essais sont organisés via notre réseau de production sur demande et ne sont pas une étape systématique pour chaque lot.
Points à vérifier avant de choisir
Six points relatifs à la pièce et au plan déterminent si l'électropolissage donnera le résultat attendu.
- Tolérance. L'électropolissage enlève du métal sur toutes les surfaces exposées ; une caractéristique tolérancée doit donc disposer de matière en surplus ou être masquée.
- Nuance. Les aciers inoxydables des séries 300 et 400 répondent bien. Les nuances à usinabilité améliorée comme le 303, les pièces moulées et les assemblages de matériaux mixtes se polissent de façon inégale.
- Soudures. Meulez les soudures avant le bain pour qu'elles se fondent dans le métal de base.
- Creux. Une cavité fermée ou un perçage borgne profond se polit mal. Ajoutez un évent ou un trou de vidange lorsque la conception le permet.
- Points de montage. Le support laisse une petite marque à l'endroit où il touche la pièce. Indiquez un emplacement acceptable, comme un filetage interne ou une face cachée.
- Surface de départ. Le bain suit la surface de départ ; un usinage lisse donne un résultat plus brillant, tandis que les fortes marques d'outil restent visibles.
Comment l'indiquer sur le plan
Une indication de finition qui nomme le procédé et la norme est chiffrée une seule fois et correctement. Pour la passivation, nommez le procédé et citez l'ASTM A967, avec le type de traitement (nitrique ou citrique) lorsqu'un traitement précis est requis. Pour l'électropolissage, nommez le procédé et citez l'ASTM B912. Ajoutez ensuite les détails qui modifient le travail : la nuance, les faces visibles, les éléments à masquer, l'emplacement où une marque de support est admise, et si une caractéristique tolérancée est mesurée après finition.
Une indication complète se présente ainsi : électropolissage selon ASTM B912, 316L, faces visibles uniquement, masquer le filetage M8, marque de support admise sur la face d'extrémité. Si les deux finitions sont nécessaires, indiquez chacune sur une ligne distincte afin que chaque étape soit chiffrée.
Conclusion
Choisissez la passivation pour les pièces usinées courantes, les tolérances serrées et les grandes séries. Choisissez l'électropolissage lorsque les soudures, les bavures, les cavités ou la facilité de nettoyage déterminent le résultat. Ne spécifiez les deux que si une norme figurant sur le plan l'exige.
Profab Machine usine des pièces en acier inoxydable selon plan et propose l'électropolissage de l'acier inoxydable et la passivation comme services de finition. Envoyez le plan avec la nuance, l'indication de finition et les éléments à protéger ; un ingénieur l'examine avant l'établissement du devis.
