
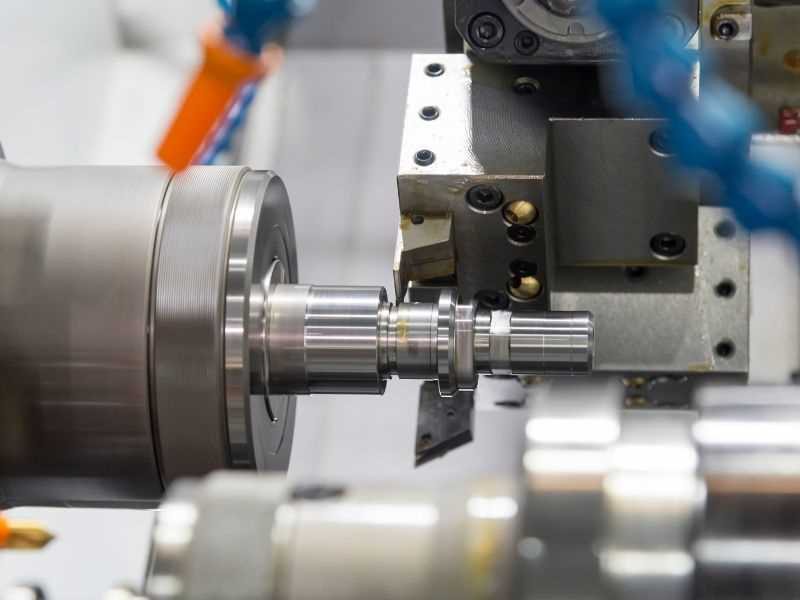
Choisissez le tournage suisse lorsque la pièce est fine, de petit diamètre et répétée, afin que la douille de guidage puisse supporter la coupe à proximité de l'outil. Choisissez le tournage conventionnel CNC lorsque la pièce est courte et trapue ou de plus grand diamètre. Un itinéraire à poupée fixe ou à tournage-fraisage se situe entre les deux pour les pièces courtes.
Deux contrôles décident de la plupart des cas. Le premier est le rapport longueur/diamètre, où les sources commerciales placent le point de commutation entre 3:1 et 4:1. Le deuxième est le diamètre de la barre : la règle générale est une barre de 1¼ po (environ 32 mm) ou moins, et les machines sont cataloguées jusqu'à 38 mm. L'acier inoxydable ajoute un troisième contrôle, car 304 et 316L coupent différemment de l'acier au carbone et punissent une coupe sans support ou à demeure.
| Question | Tournage suisse | Conventionnel CNC tournage |
|---|---|---|
| Longueur-diamètre | Adapté aux ratios d'environ 3:1 à 4:1 et plus | Fine pour les pièces courtes ; une partie longue et fine s'écarte de l'outil |
| Diamètre de la barre | Fixe par machine ; généralement environ 32 mm ou moins | Barre plus grande |
| Barre de rechange | Barre droite, généralement rectifiée, pour la douille de guidage | Barre ordinaire, non rectifiée, fonctionne |
| Caractéristiques par pièce | Tournage, trous transversaux et méplats en une seule configuration | Souvent une seconde opération, ou des outils entraînés sur une machine à poupée fixe |
| Meilleur ajustement | Pièces fines en séries répétées ou en petits lots | Pièces courtes, grands diamètres, pièces uniques |
Ce que change la bague de guidage
Sur un tour conventionnel, un mandrin saisit la barre et l'outil se déplace le long de celle-ci, de sorte que plus une pièce dépasse, plus elle se plie sous l'effet de la force de coupe. Sur un tour de type suisse, une pince de serrage saisit la barre et la poupée la fait glisser à travers une bague de guidage devant un outil stationnaire. La bague maintient la barre juste au point de coupe.
Modern Machine Shop décrit le résultat de cette façon. L'outil travaille toujours à une fraction de pouce du support de la bague. Les pièces avec un rapport de 4:1 ou plus peuvent alors être découpées de manière beaucoup plus agressive sans perdre en durée de vie ou en tolérance. CTE ajoute, dans un article de 2011, qu'une machine rigide de type suisse permet des profondeurs de coupe beaucoup plus importantes qu'un tour conventionnel.
Longueur-diamètre et diamètre de la barre
CTE rapporte qu'une bague de guidage convient à des pièces relativement minces avec un rapport longueur/diamètre d'au moins 3 ou 4 pour 1. Un article de Modern Machine Shop de 2007 rédigé autour d'Index, un constructeur de tour-fraiseurs, indique qu'un tour de type suisse est nécessaire à un rapport de 4 pour 1 ou plus. Un rapport de l'atelier Modern Machine Shop de 2010 indique que les rapports supérieurs à 3:1 doivent être usinés à l'aide de la bague de guidage. Considérez 3:1 à 4:1 comme la fourchette dans laquelle le Suisse commence à porter ses fruits.
Diamètre définit l’autre limite. Un article CTE de 2011 indique que les machines de style suisse sont classées en fonction de leur capacité maximale de barre, généralement de 2 mm à 38 mm. Le même article suggère le processus pour toute pièce pouvant être usinée à partir d'une barre de 1¼ po (environ 32 mm) ou moins. Les machines Index Traub de l'article CTE 2025 ont des jeux de broche de 13, 20 et 32 mm. Une machine de type suisse doit être dimensionnée en fonction du travail, car la barre passe à travers une douille de guidage de taille fixe. Au-delà de la capacité de la machine concernée, le tournage conventionnel prend le relais.
Exemples travaillés
| Pièce | Longueur ÷ diamètre | Itinéraire probable |
|---|---|---|
| Goupille de 6 mm, 40 mm de long, commandes répétées | 6.7 | Candidat suisse |
| Arbre de 3 mm, longueur 45 mm | 15 | Suisse |
| Goupille 316L de 12 mm, longueur 30 mm | 2.5 | Poupée conventionnelle ou fixe, sauf si de nombreux trous transversaux et méplats sont nécessaires |
| Douille de 40 mm, longueur 30 mm | 0.75 | Conventionnel |
| Bride de 50 mm, longueur 20 mm | 0.4 | Conventionnel, car il est plus grand que la classe habituelle de 32 mm |
Ce sont nos propres illustrations des règles ci-dessus. La tolérance, les caractéristiques et la quantité peuvent changer la réponse pour un dessin donné.
Bar Stock et machine convertible
La douille de guidage pose une exigence sur la barre. Un responsable technique des ventes d'Index a déclaré à CTE que la crosse doit être très droite pour glisser à travers la bague, ce qui signifie en pratique une barre de terre. Les barres rectifiées coûtent plus cher : selon le rapport de l'atelier de 2010, elles coûtent jusqu'à quatre fois le prix des barres étirées à froid. Le même rapport note que certains fournisseurs tiennent les barres étirées à froid ordinaires avec suffisamment de précision pour passer à travers une bague de guidage, de sorte que la barre rectifiée est l'option par défaut et non la seule option. BSSA note également que les barres austénitiques étirées à froid peuvent être plus difficiles à usiner que les barres recuites.
La frontière entre les deux itinéraires est également plus douce qu'il n'y paraît. Certaines machines de type suisse se convertissent en mode poupée fixe en retirant le boîtier de la bague. Cela prend environ 10 à 15 minutes sur les modèles Index. Le rapport de 2010 donne environ 3 heures pour changer le Tsugami BE20 de cet atelier du mode guide-bague au mode chucker, alors demandez combien de temps prend le changement sur la machine utilisée par votre fournisseur. Marubeni Citizen affirme que ses machines peuvent alors traiter des pièces courtes allant jusqu'à 50,8 mm (2 pouces) à partir de barres ordinaires sans stock rectifié. Production Machining note que ces cabriolets conviennent à des pièces qui ne respectent pas les rapports longueur/diamètre d'un véritable travail suisse.
Les bagues de guidage adaptatives desserrent les exigences de la barre de l'autre côté. Citizen rapporte que sa bague ajustée à l'air peut compenser des écarts de diamètre de barre allant jusqu'à 0,203 mm (0,008 po), de sorte qu'une barre non meulée peut être utilisée pour certains travaux.
Tourneur et poupée fixe au lieu du suisse
Une pièce courte n'a pas besoin de la bague. L'article de Modern Machine Shop de 2007 indique que les pièces avec des rapports longueur/diamètre inférieurs peuvent être usinées de manière économique sur des fraiseuses à tour, qui ont une poupée fixe. Il cite le PDG d'Index, un constructeur de tour-moulins. Selon lui, des études ont montré que 70 à 80 pour cent du quart de travail confié aux machines suisses pouvait également être effectué rapidement et avec précision sur des machines à poupée fixe. Il s'agit du chiffre d'un constructeur pour ses propres machines, alors utilisez-le comme une raison pour demander les deux itinéraires, et non comme une règle.
Le PDG d'Index ajoute qu'une tourelle à poupée fixe peut fournir plus de puissance pour le fraisage qu'une machine suisse. Le rapport d'atelier de 2010 indique que son tour CNC alimenté par barre reste une option viable lorsque la taille des lots se compte par centaines, qu'aucun fraisage n'est nécessaire ou que les pièces sont assez grandes. Pour un même dessin, le rapport, les caractéristiques et la quantité décident entre les machines.
Caractéristiques et manipulation
Une machine de type suisse transporte généralement des outils entraînés, une contre-broche et une station d'outils à face arrière, de sorte que les trous transversaux, les méplats, les fentes et le travail arrière se produisent dans le même cycle. L'article de Modern Machine Shop de 1999 souligne que cette machine est en concurrence avec les processus à configurations multiples, dans lesquels une ébauche tournée passe à une deuxième machine. Moins de manipulations permet de gagner du temps et supprime les risques d'erreur. CTE ajoute que les opérations qui évitent ou suppriment les bavures sur la machine peuvent économiser un ébavurage secondaire. Les tours conventionnels dotés d'outils dynamiques peuvent également finir les pièces en une seule configuration, de sorte qu'une pièce avec peu de fonctionnalités n'aura peut-être pas besoin de la voie suisse.
L'article de 1999 plaide également en faveur des petits lots : le passage d'un travail à l'autre est rapide, les petits tirages restent donc économiques. Utilisez-le pour la logique, pas pour les prix des machines mentionnés.
Coût, volume et déchets de barres
Le prix de la machine ne représente qu'une partie du coût. La barre et la barre restante s'y ajoutent, et le rapport du magasin de 2010 donne des chiffres sur les deux. Aucune source neutre que nous lisons ne donne de quantité seuil de rentabilité, alors demandez aux fournisseurs de proposer les deux itinéraires lorsque la quantité pourrait convenir à l'un ou l'autre.
| Inducteur de coûts | Ce que rapporte la source | Ce que cela signifie pour le prix des pièces |
|---|---|---|
| Barre de terre | Jusqu'à quatre fois le coût du matériel étiré à froid | Le coût du matériau est plus élevé sur le parcours des bagues de guidage, à moins que les barres étirées à froid puissent fonctionner |
| Reste de barre | 10 po avec la douille de guidage, 4 à 5 po en mandrin, sur une machine | Plus de barre inutilisée par barre sur le parcours des bagues de guidage ; la plupart des restes sont recyclés |
| Taille du lot et caractéristiques | Un tour alimenté par barres reste viable avec des centaines de pièces sans fraisage, ou des pièces assez grandes | Le tournage conventionnel peut gagner lorsque la pièce est simple |
Les chiffres des restes et du coût des barres proviennent des machines Tsugami d'un magasin dans un rapport datant d'environ 2010, alors traitez-les comme un exemple de l'effet et non comme une liste de prix.
Tournage 304, 316L et 17-4PH
Le manuel d'usinage SSINA classe les séries 200 et 300 comme les aciers inoxydables les plus durs à usiner, principalement en raison de leur caractère gommeux et secondairement en raison de leur écrouissage rapide. BSSA ajoute une mauvaise rupture des copeaux, une faible conductivité thermique qui laisse la chaleur s'accumuler au niveau de l'outil et une dilatation thermique élevée qui peut perturber le contrôle des tolérances.
Les conseils qui suivent sont utiles pour les deux types de machines :
- Gardez une alimentation positive et évitez de vous attarder, car frotter une surface la durcit (SSINA).
- Gardez les outils affûtés et le porte-à-faux court (SSINA). La bague suisse réalise la deuxième partie par conception.
- Planifiez le contrôle des copeaux, car BSSA répertorie une mauvaise rupture des copeaux parmi les nuances austénitiques. Dans une section sur le fonctionnement sans surveillance, CTE avertit que les matériaux gommeux peuvent rassembler des copeaux qui interfèrent avec l'outil et le briser, et que les copeaux et le liquide de refroidissement poussés dans la bague de guidage peuvent rayer la barre ou empêcher son serrage. Un blog de Modern Machine Shop de 2013 indique que le liquide de coupe sur une machine suisse est généralement de l'huile au lieu de l'eau.
La qualité compte également. SSINA place l'usinage libre 303 environ 25 à 30 % plus rapidement que 304, et BSSA lui donne un indice d'usinabilité de 0,85 contre 0,52 pour 304 à l'état recuit. SSINA avertit également que les nuances d'usinage libre abandonnent une certaine résistance à la corrosion et ne sont normalement pas utilisées là où le soudage ou le formage à froid s'ensuit. Profab devient 304, 316L et 17-4PH. 316 et 316L sont choisis pour leur résistance aux chlorures. BSSA note que 17-4PH peut être usiné dans l'état traité en solution et vieilli par la suite, ce qui limite le tartre et la distorsion, et que l'usinage dans l'état final de traitement thermique doit être envisagé lorsque des tolérances plus strictes sont requises. Décidez de cet ordre avec le dessin en main.
Qu'est-ce qui limite la tolérance sur une pièce tournée
Aucune des deux voies n'offre une tolérance stricte par défaut, et sur une machine suisse, la barre fait partie de la réponse. Un article CTE de 2011, co-écrit par un directeur commercial de Citizen, indique qu'une machine de style suisse peut contenir 60 % de la tolérance du stock de barres. Si la barre varie de 0,001 po (0,025 mm), la pièce peut varier jusqu'à 0,0006 po (0,015 mm). CTE indique que la partie dure a un diamètre constant sur toute la barre : une barre qui est sous-dimensionnée du même montant tout au long peut être ajustée. Il demande également une barre avec un arc de moins de 0,001 po par 12 po et indique qu'une barre hors ronde donne une partie hors ronde. Demandez au fournisseur quelle barre et quelle machine il utilise.
de Modern Machine Shop de 1999 ajoute que le tournage suisse prend chaque coupe jusqu'à la profondeur de finition, sans séquence d'ébauche, de semi-finition et de finition, ce qui laisse moins de place pour corriger un processus de dérive. Profab contient généralement des diamètres tournés à ±0,01 mm, et notre page surCNC tolérances en acier inoxydableexplique ce que cela signifie pour un dessin. Marquez les diamètres importants afin que l'itinéraire puisse être vérifié par rapport à eux.
Une ordonnance de décision concernant les petites pièces en acier inoxydable
- Diamètre :au-dessus de la capacité de barre de la machine suisse disponible (généralement environ 32 mm, cataloguée jusqu'à 38 mm), choisissez conventionnelle.
- Longueur ÷ diamètre :d'environ 3:1 à 4:1, pensez à la Suisse. En dessous, une machine à poupée fixe ou conventionnelle est une option.
- Caractéristiques :De nombreux trous transversaux, méplats ou opérations arrière favorisent le suisse, ce qui n'est pas le cas d'une pièce tournée simple.
- Quantité et barre :peuvent rester économiques en Suisse, mais les barres broyées et les restes de barres ajoutent des coûts, alors demandez un devis sur les deux itinéraires lorsque la quantité peut convenir à l'un ou l'autre.
- Nuance et tolérance :notez 316L ou 17-4PH et les diamètres critiques avant de fixer l'itinéraire, et demandez quelle barre le fournisseur utilise.
Quoi envoyer pour un devis de pièces tournées
Profab Machine transforme les pièces en acier inoxydable selon votre dessin dans notre magasin de Fenghua, Ningbo. Nous examinons chaque dessin et confirmons l’itinéraire de virage avant de proposer un devis. Voir notreCNC pièces tournantespour les types de pièces. Envoyer :
- Un dessin ou un échantillon, avec le diamètre et la longueur de chaque pièce
- Diamètres critiques, tolérances et filetages
- Nombre de caractéristiques : trous transversaux, plats, rainures, filetages
- Quantité par commande et commandes répétées attendues
- Grade (304, 316L, 17-4PH) et toute finition
Conclusion
Le tournage suisse s'adapte aux pièces minces en acier inoxydable, d'environ 3:1 à 4:1 longueur/diamètre, dans la limite de la capacité en barres de la machine. Le tournage conventionnel ou à poupée fixe permet de réaliser des pièces courtes, plus grandes ou uniques. Vérifiez d'abord le rapport et le diamètre, puis la nuance, la barre et la quantité. Si vous avez un dessin, envoyez la liste ci-dessus à Profab Machine et nous confirmerons le processus avant de proposer un devis. Notre guide duCNC version pour acier inoxydableindique les fonctionnalités qui ajoutent du temps d'usinage.
Sources
- CTE, « Laissez la précision être votre guide » (juin/juillet 2025)
- CTE, "Fabriqué en Suisse" (2011)
- SSINA, Manuel d'usinage en acier inoxydable
- Atelier d'usinage moderne, "Considérez L:D lors du choix d'un tour pour les petites pièces" (2007)
- Atelier d'usinage moderne, "Miser sur un type suisse" (1999)
- Atelier d'usinage moderne, "Reconnaître l'avantage suisse" (rapport d'atelier 2010)
- Atelier d'usinage moderne, « En quoi l'usinage de type suisse est différent » (blog 2013)
- Usinage de production, « Les types suisses offrent des avantages au-delà de l'horlogerie » (2020)
- BSSA, influence de la famille d'acier sur l'usinabilité
