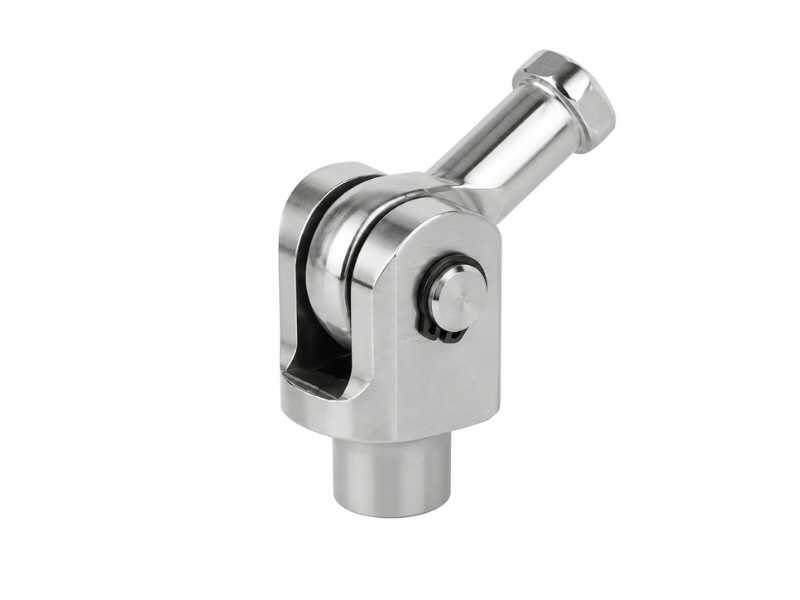
embout à rotule + chape
Le chape offre une connexion sécurisée des broches, tandis que le embout à rotule prend en charge les mouvements angulaires et les désalignements mineurs.
En savoir plus →
Du entretoises de compensation de désalignement pour embout à rotule aux ajusteurs de liaison en acier inoxydable, Profab propose une sélection complète de composants et de matériel embout à rotule en acier inoxydable.
Achetez le embout à rotule avec la pièce qui va avec, adaptée au même fil et à la même qualité de matériau.
Le chape offre une connexion sécurisée des broches, tandis que le embout à rotule prend en charge les mouvements angulaires et les désalignements mineurs.
En savoir plus →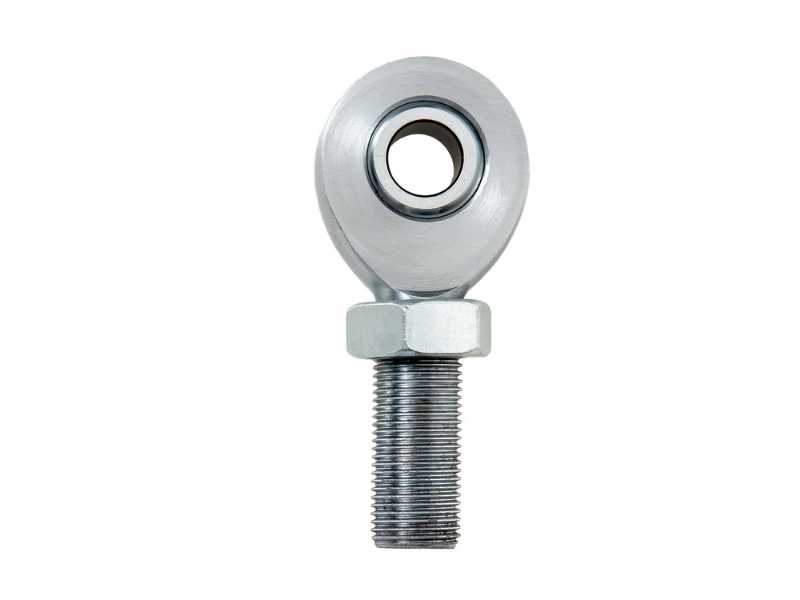
Un contre-écrou adapté au filetage embout à rotule verrouille le réglage et aide à maintenir l'ajustement parfait lors de l'installation.
En savoir plus →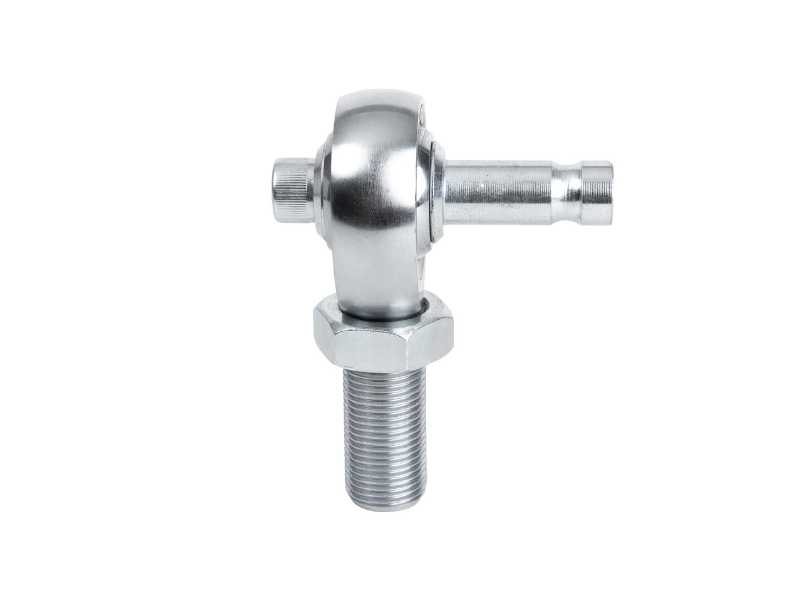
Aucun boulon séparé n'est nécessaire et la configuration réduit la hauteur globale de la pile de liaison.
En savoir plus →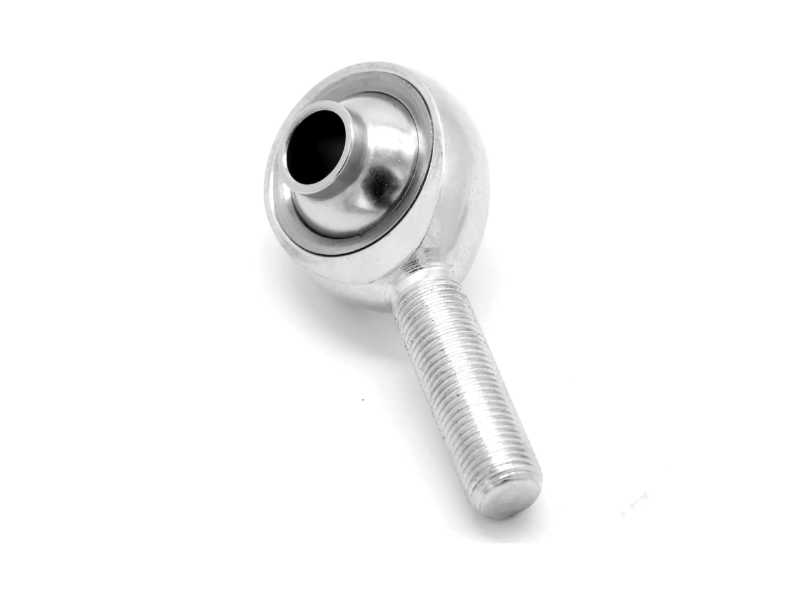
entretoises étend la largeur axiale, de sorte que le embout à rotule oscille davantage avant que le boîtier ne rencontre le support.
En savoir plus →Cinq accessoires qui complètent une liaison embout à rotule, chacun étant conçu pour correspondre au embout à rotule qui l'accompagne.
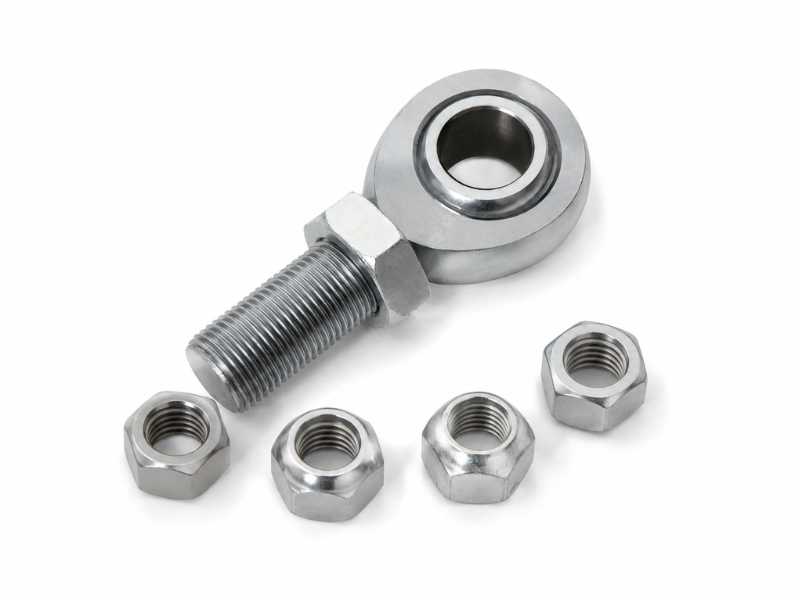
Un contre-écrou est un écrou hexagonal fin, environ la moitié de la hauteur d'un écrou ordinaire. Il est serré contre le embout à rotule pour verrouiller sa position sur la tige, et le profil fin laisse une plus grande partie de la tige libre pour se visser dans le embout à rotule ou le corps.
embout à rotule utilisent des filetages fins, tels que 1/2-20, 5/8-18 et 3/4-16 pouces, de sorte qu'un écrou grossier ne convient pas. Un embout à rotule gauche nécessite un écrou gauche, et Profab fabrique les deux mains, en tailles métriques et en pouces, sur votre filetage.
L'acier inoxydable sur l'acier inoxydable peut provoquer des grippages si l'écrou est utilisé rapidement et à sec, utilisez donc un lubrifiant pour filetage. Pour les assemblages marins 316L à 316L, un lubrifiant à film sec MoS2 et une finition de filetage électropolie sont disponibles sur demande.
Voir les détails →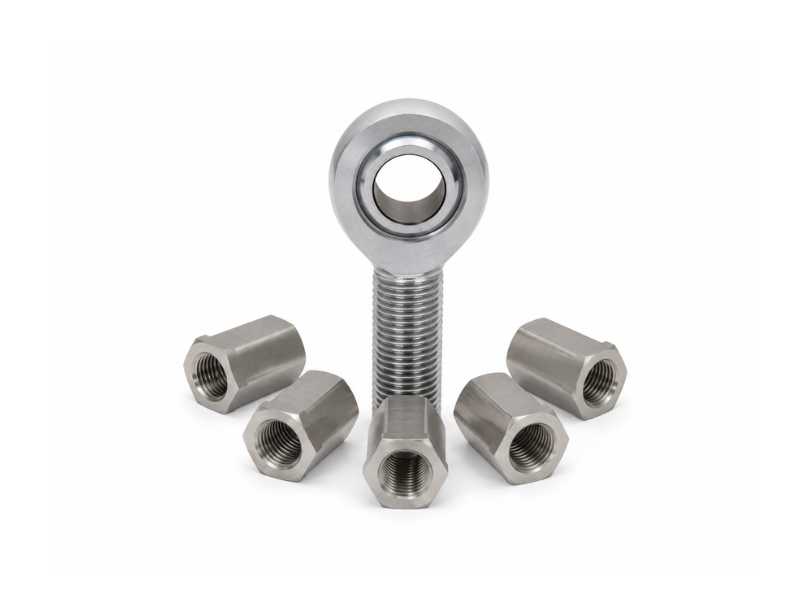
transforment une extrémité de tube simple en un point de montage fileté pour embouts à rotule, les maillons de suspension et les assemblages fabriqués sur mesure. Le diamètre extérieur étagé est dimensionné selon les diamètres intérieurs courants des tubes et offre une butée d'insertion positive, de sorte que la bonde repose de manière constante pendant le soudage.
Un chanfrein externe de préparation à la soudure permet de couvrir les soudures d'angle autour de l'extrémité du tube. Soudez la bonde vide, avec le embout à rotule sorti, puis faites passer un taraud dans le filetage.
Les parois minces des tubes nécessitent un contrôle supplémentaire de la soudure, car la chaleur de soudure peut déformer l'alésage fileté et affecter l'ajustement du embout à rotule. Pour les tubes à paroi mince, des manchons adaptateurs de tube assortis peuvent être fabriqués sur demande pour renforcer l'extrémité du tube et répartir la chaleur.
Voir les détails →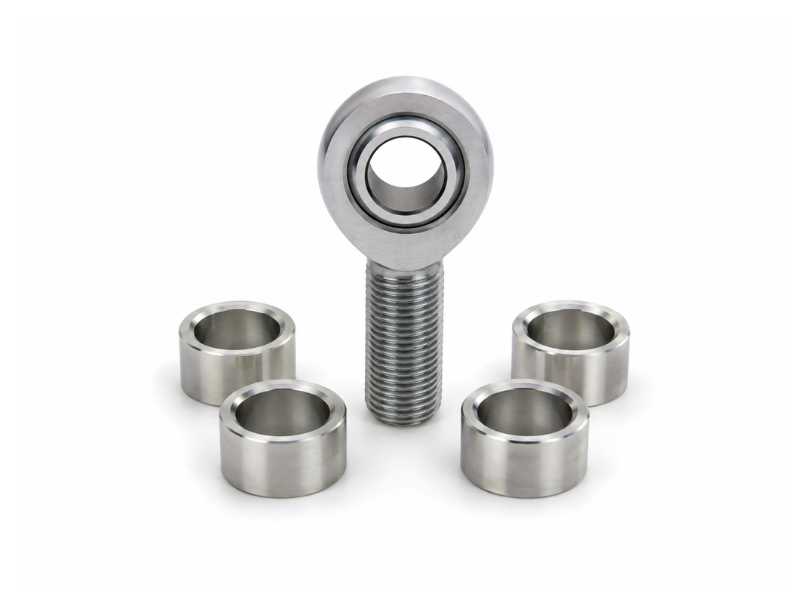
CNC maintiennent un rotule dans une position fixe, où le réglage fileté du embout à rotule n'est pas nécessaire. Ils offrent un support compact et rigide pour les maillons de suspension, les bras de commande et les assemblages fabriqués sur mesure.
Chaque coupelle est usinée sur l'alésage de votre roulement, avec une rainure de circlip interne pour retenir le roulement. Les anneaux à pression sont adaptés à la série de coupelles, commandez donc l'anneau avec la coupelle.
La chaleur de soudure peut déformer l'alésage du roulement et provoquer une précharge ou un grippage. L'alésage est soit laissé un peu sous-dimensionné et affûté après le soudage, soit maintenu selon une tolérance étroite pour un ajustement à la presse, alors dites ce que vous voulez.
Voir les détails →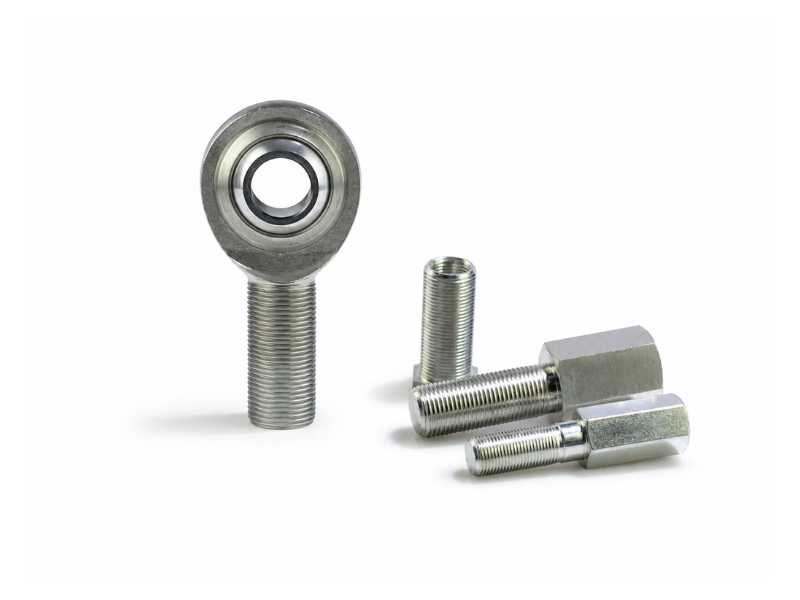
sont usinés à partir d'une barre hexagonale solide 316L ou 17-4PH, non fabriqués à partir d'écrous soudés à un tube. Sans soudures, la zone affectée par la chaleur, sujette à la corrosion, d'un ajusteur à écrou soudé a disparu, ce qui est important dans les environnements marins et de nettoyage sur place.
Le corps est alésé et taraudé aux deux extrémités, avec la profondeur de filetage définie sur votre dessin afin que les deux tiges embout à rotule restent entièrement engagées tout au long de la course.
Un corps mince à côté de la tige embout à rotule peut se plier avant le embout à rotule, la taille hexagonale est donc choisie en fonction du diamètre de la tige et de la charge.
Voir les détails →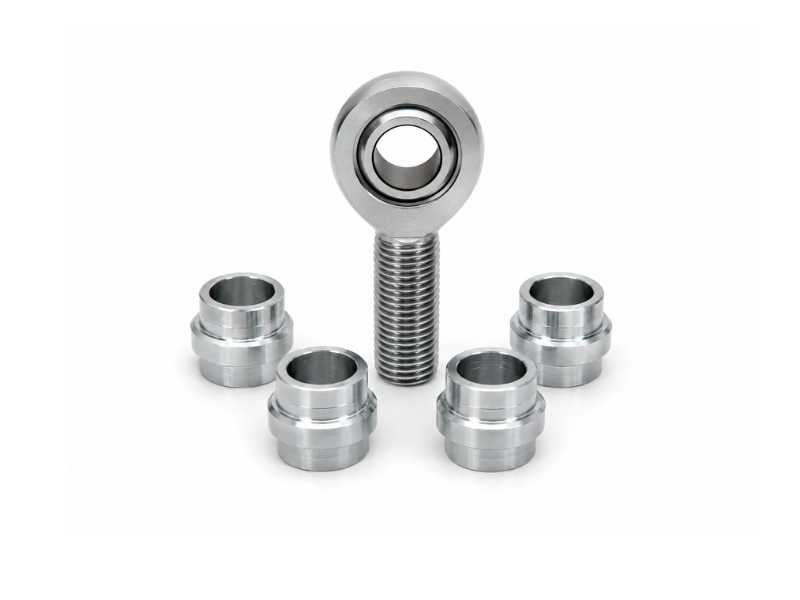
entretoises réduit l'alésage effectif du boulon de montage et augmente la course angulaire maximale du embout à rotule. Ils effectuent deux tâches : ils adaptent un embout à rotule avec un alésage de bille plus grand à un boulon plus petit, et ils éloignent la tête du boulon et la surface de montage du corps du embout à rotule pour un jeu angulaire plus important.
Le bord de l'alésage est cassé, car un bord interne tranchant peut couper la bille et, dans les assemblages inoxydable sur acier, cela augmente le risque de rayures et de grippages précoces.
entretoises sont utilisés par paires, un de chaque côté de la bille. Plus un entretoise abandonne de matière pour l'angle, et plus le boulon est grand, moins il conserve de résistance, alors vérifiez l'angle dont vous avez besoin par rapport à la charge.
Voir les détails →Si vous avez déjà des dessins, envoyez-les par courrier électronique à [email protected].
[email protected] ↗Nous utilisons des cookies pour faire fonctionner ce site, mesurer son utilisation et afficher des publicités pertinentes. Vous pouvez tout accepter, tout refuser (hors cookies essentiels) ou choisir par catégorie. Politique de confidentialité