
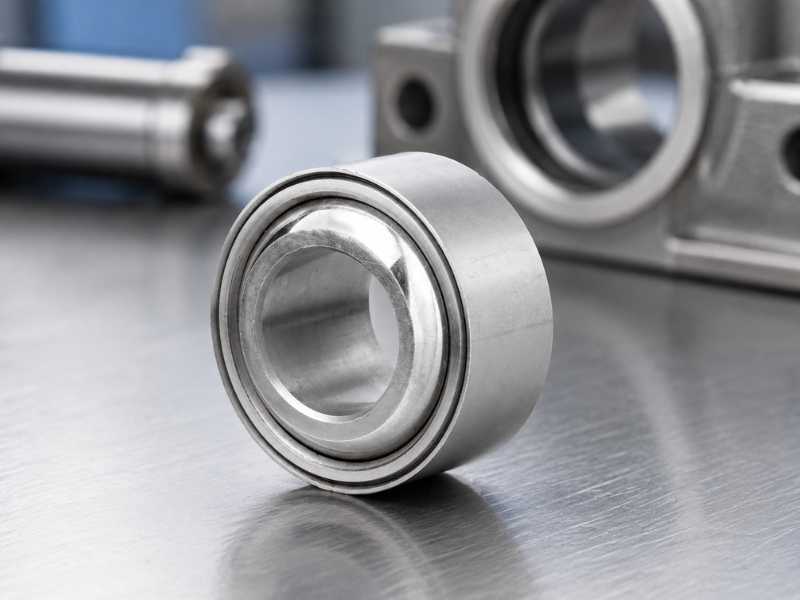
Ouvrez un assemblage et trouvez la bague extérieure d'un rotule tournant librement dans l'alésage de son boîtier, et le premier réflexe est de blâmer le roulement. Ce n'est souvent pas la faute du roulement. L’anneau extérieur est censé rester immobile. Lorsque ce n'est pas le cas, quelque chose dans l'ajustement, la direction de la charge ou le matériau du boîtier le fait commencer à bouger. Une fois que ça commence, ça ne s’arrête pas tout seul.
Voici ce qui en est la cause, comment confirmer quelle cause s'applique à votre assemblage et quelle réparation tient réellement dans un boîtier en acier inoxydable.
Cause 1 : l’ajustement avec interférence n’a jamais suffi
C'est une cause très courante. La bague extérieure reste en place uniquement grâce au frottement généré par l'interférence entre son OD et l'alésage du boîtier. Trop peu d'interférences dès le départ, ou une erreur de mesure, et l'anneau a un jeu qu'il n'a jamais été censé avoir.
Pour les rotules radiaux, utilisez le tableau d'ajustement du fabricant de roulements plutôt qu'un raccourci générique ISO. Pour commencer, les boîtiers H7 conviennent aux charges légères, les M7 ou N7 conviennent aux charges lourdes et les N7 conviennent aux boîtiers en alliage léger. Les sièges d'arbre sont généralement k6 ou m6 pour les ajustements serrés, tandis que certaines séries nécessitent j6 ou h6. L'anneau glisse un peu à chaque cycle. Ce fluage génère de fins débris d'oxyde, souvent une poudre brun rougeâtre ou foncée, autour de la face de l'alésage. Les débris sont abrasifs, ils élargissent donc davantage l'alésage, ce qui augmente le fluage, ce qui génère davantage de débris. Le cycle s’accélère tout seul.
Si le roulement tourne depuis un certain temps, tirez-le et mesurez le diamètre de l'alésage du boîtier. Plus grand que la dimension d'impression ? L'alésage est déjà usé à cause du fluage et vous n'avez plus affaire à une erreur d'installation. Vous avez affaire à un boîtier usé.
Réussir l'interférence en premier lieu est une question distincte du diagnostic d'un ajustement qui a déjà échoué. Voir notreGuide d'installation à ajustement serré ou à ajustement coulissantpour savoir comment dimensionner cette interférence pour les conceptions à revêtement PTFE par rapport aux conceptions métal sur métal avant que l'anneau n'entre.
Cause 2 : grippage de l'acier inoxydable sur l'acier inoxydable pendant l'installation
Celui-ci est spécifique aux assemblages en acier inoxydable, et la littérature générale sur les roulements n'y touche guère. Enfoncez une bague extérieure en acier inoxydable dans un alésage de boîtier en acier inoxydable sans lubrification et les deux surfaces se collent l'une contre l'autre pendant la compression. Les points saillants microscopiques sur les deux surfaces se soudent et se déchirent, laissant la zone de contact réelle plus petite et plus rugueuse que ne le suggère l'interférence nominale.
Le roulement semble serré à l'entrée, mais il ne développe pas la pleine force de serrage prévue par le calcul d'interférence. Une surface grippée a moins de surface de contact réelle qu'une surface lisse avec la même interférence nominale, et sous charge, cette zone de contact réduite laisse l'anneau glisser.
Tourne peu de temps après une nouvelle installation, avec l'alésage du boîtier mesurant correctement pour imprimer ? Suspect irritant. Tirez sur le roulement et inspectez les surfaces du OD et de l'alésage pour déceler du métal déchiré ou taché. Un ajustement inoxydable sur acier correctement installé montre une surface lisse et brunie résultant de l'opération de presse, et non un matériau déchiré.
Cause 3 : Inadéquation de dilatation thermique dans les boîtiers en aluminium ou en métaux mixtes
Boîtier en aluminium, bague extérieure en acier inoxydable ? L'interférence que vous avez mesurée à température ambiante n'est pas l'interférence que vous avez à température de fonctionnement. L'aluminium se dilate à environ 23 µm/m°C, l'acier inoxydable à environ 16 à 17 µm/m°C. À mesure que l'assemblage chauffe, l'alésage en aluminium grandit plus vite que l'anneau en acier inoxydable et les interférences diminuent.
Cela apparaît comme un roulement qui a bien fonctionné à froid mais qui commence à tourner après que l'équipement ait fonctionné pendant un certain temps. Si votre problème de rotation est lié à la température de fonctionnement plutôt que d’apparaître immédiatement, c’est probablement la cause. Les équipements de transformation des aliments exécutant des cycles CIP à 70-80°C le constatent souvent, car l'écart de température est important et se répète à chaque cycle.
Cause 4 : Charge de bord due à un désalignement, transfert du couple à la bague extérieure
Moins évident et souvent manqué. La bague extérieure d'un rotule est censée rester fixe tandis que la bague intérieure s'articule à travers la surface de contact sphérique. Un désalignement important ou une charge sur les bords peuvent augmenter la contrainte de contact et accélérer l'usure. Au fil du temps, cette usure supplémentaire peut desserrer l’ajustement et rendre l’anneau plus probable, même si l’interférence initiale était acceptable. Mesurez l'angle d'assemblage réel sous charge et comparez-le à la plage angulaire nominale de la série de roulements.
Vérifiez cela en mesurant le désalignement angulaire réel à l'état assemblé et chargé, et pas seulement la géométrie statique non chargée. À ou au-delà de l'angle nominal du roulement selonISO 12240-1? La rotation est alors autant un symptôme de désalignement que d’ajustement. Un ajustement serré plus serré ne fait que retarder la défaillance.
Ce type de charge de bord apparaît le plus souvent dans les joints à fortes vibrations et à cycles élevés, c'est pourquoijoints de bras triangulaires de suspension pour sport automobilepeut fonctionner à proximité de la limite angulaire nominale du roulement sur de nombreux cycles.
Options de réparation pour un alésage de boîtier en acier inoxydable usé
⚠️ Conseils :Une fois qu'un alésage s'est usé à cause du fluage, l'insertion d'un nouveau roulement à la tolérance d'origine ne résout rien. Le nouveau roulement tourne dans le même alésage surdimensionné selon le même calendrier. Abordez l'alésage lui-même avant d'insérer un nouveau roulement.
Usinage et un manchon.Alésez le boîtier à une dimension propre et ronde et enfoncez un manchon durci dimensionné pour restaurer le diamètre d'alésage d'origine. Il s'agit de la solution la plus durable lorsque l'alésage a perdu sa rondeur ou que l'ajustement restant n'est plus suffisant pour les conditions de charge. Réusinez le boîtier et restaurez le siège avec un manchon dimensionné pour retrouver la géométrie d'alésage d'origine, puis vérifiez l'ajustement final par rapport à la table du fabricant de roulements et la résistance réelle du boîtier. Pour les boîtiers en acier inoxydable, utilisez un manchon en acier inoxydable ou en bronze. Un manchon en acier au carbone dans un boîtier en acier inoxydable crée un couple galvanique si l'assemblage est exposé à l'humidité, et la corrosion à l'interface du manchon peut desserrer la réparation au fil du temps dans les environnements marins ou de transformation alimentaire.
Composé de retenue.Une usure plus légère, généralement inférieure à 0,1 mm de croissance d'alésage, nécessite un composé de retenue anaérobie à haute résistance qui remplit l'espace entre la bague extérieure OD et l'alésage usé et durcit en une liaison rigide. Aucun usinage nécessaire. Le problème de l'acier inoxydable : la plupart des composés de retenue sont formulés et testés principalement sur des surfaces en acier et en aluminium. Confirmez auprès du fabricant du composé que le produit adhère de manière fiable à l'acier inoxydable passivé. La couche d'oxyde de chrome qui confère à l'acier inoxydable sa résistance à la corrosion le rend égalementune surface de liaison moins réactiveque l’acier nu. La préparation de la surface, généralement une légère abrasion pour briser la couche passive suivie de l'apprêt spécifié par le fabricant, est plus importante ici que sur l'acier.
Corrigez la cause première avant le remontage.Si un désalignement au-delà de la plage angulaire du roulement (cause 4) a provoqué la rotation, la fixation de l'alésage sans corriger le désalignement ne fait que réinitialiser l'horloge. Vérifiez la plage angulaire de la série de roulements par rapport à votre géométrie réellement assemblée avant de terminer la réparation.
Avant de réassembler
Confirmez le diamètre de l'alésage du boîtier par rapport à l'impression. Une nouvelle installation ? Inspectez la bague extérieure et la surface de l'alésage pour déceler toute trace de grippage. Boîtier en aluminium ou métal différent du roulement ? Vérifiez si l’essorage est en corrélation avec la température de fonctionnement. Mesurez le désalignement angulaire réel sous charge. Chacun indique un correctif différent, et l'insertion d'un nouveau roulement sans identifier celui qui s'applique permet d'acheter quelques semaines de plus avant que la même panne ne se reproduise.
Profab Machine fournitacier inoxydable rotulesavec tolérances de bague extérieure personnalisées disponibles là où les ajustements standard ne correspondent pas à un boîtier existant.
