
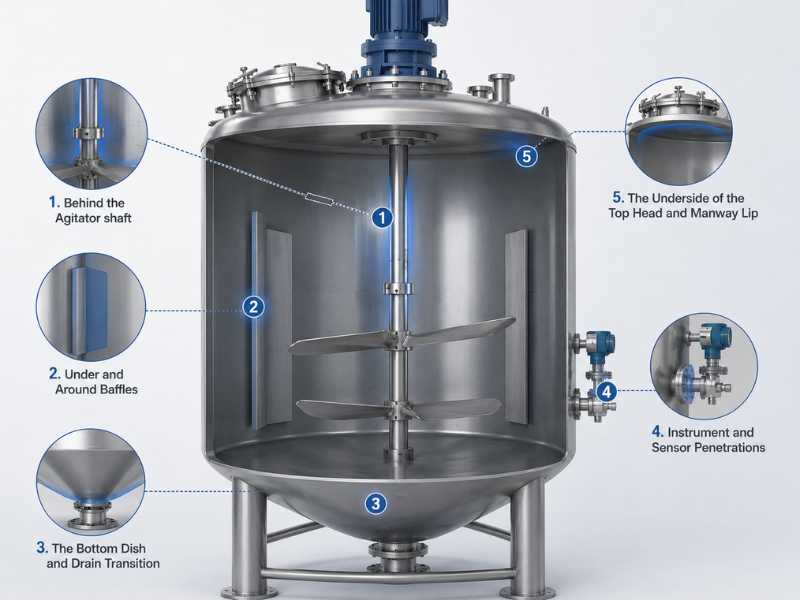
Une boule de pulvérisation peut être parfaitement dimensionnée pour votre réservoir, fonctionnant à la bonne pression, avec le modèle de buse correct pour votre type de résidu, tout en laissant des résidus derrière vous. La couverture sur papier et la couverture dans la pratique sont des choses différentes dans toute configuration de nettoyage de boule de pulvérisation. L’écart entre eux est presque toujours le même à cinq endroits, et ils apparaissent réservoir après réservoir, quel que soit le secteur d’activité.
Voici où chercher et pourquoi chacun d'eux bat une boule de pulvérisation correctement spécifiée.
1. Derrière l'arbre de l'agitateur
L'arbre de l'agitateur est la source d'ombre la plus courante dans tout réservoir doté d'une capacité de mélange. Aboule de pulvérisation en acier inoxydablemonté en haut du réservoir pulvérise selon un motif conçu autour d'un récipient vide. L'arbre qui traverse le centre de ce motif bloque une partie de chaque cône de pulvérisation qui autrement atteindrait le mur du fond.
L'ombre n'est pas un seul point. Il s'agit d'une bande verticale s'étendant sur toute la hauteur du réservoir, directement derrière l'arbre du point de vue de la boule de pulvérisation, s'élargissant légèrement à mesure que vous vous éloignez de la buse. Dans les réservoirs équipés d'agitateurs à entrée latérale, l'ombre se déplace en fonction de l'angle de l'arbre et peut se déplacer à nouveau si l'agitateur est amovible et réinstallé dans une orientation différente entre les cycles de nettoyage.
La solution consiste rarement à utiliser une boule de pulvérisation plus grosse ou à plus haute pression. Une seule balle montée sur le dessus ne peut physiquement pas atteindre un arbre, quelle que soit la pression que vous exercez à travers elle. La correction standard est un dispositif de pulvérisation secondaire positionné pour pulvériser sur la bande d'ombre sous un angle différent, ou une boule de pulvérisation rotative dont le motif de pulvérisation balaie plusieurs angles sur une rotation complète plutôt que de conserver un seul motif statique.
2. Sous et autour des déflecteurs
sont installés spécifiquement pour perturber le débit pendant le mélange, ce qui signifie qu'ils sont également spécifiquement positionnés pour perturber votre jet de pulvérisation pendant le nettoyage. La face inférieure d'un déflecteur horizontal et la zone du mur directement derrière un déflecteur vertical par rapport à la boule de pulvérisation se trouvent toutes deux en dehors de la ligne de vue directe d'un appareil monté sur le dessus.
Cette ombre est plus difficile à diagnostiquer que celle de l'arbre de l'agitateur, car la géométrie des déflecteurs varie considérablement d'une conception de réservoir à l'autre. Un déflecteur vertical sur toute la hauteur crée une bande d’ombre continue. Une série de déflecteurs plus petits disposés en quinconce autour de la paroi du réservoir crée un motif d'ombres plus petites et dispersées qui ne ressemblent pas à un seul espace évident lorsque vous inspectez visuellement.
La cartographie de cette ombre nécessite de connaître la géométrie du déflecteur avant de finaliser le placement de la boule de pulvérisation, et non après. Si les déflecteurs ne faisaient pas partie du calcul initial de la couverture de pulvérisation, la mise à niveau ultérieure de la couverture signifie généralement l'ajout d'une boule montée sur le côté à la hauteur où le déflecteur crée le pire blocage, inclinée pour pulvériser en dessous plutôt que de compter sur l'unité montée sur le dessus pour compenser.
3. La cuvette inférieure et la transition du drain
La zone de transition où le fond incliné ou bombé d'un réservoir rencontre la buse de sortie ou de vidange est systématiquement sous-nettoyée, et c'est systématiquement le drapeau des tests d'écouvillonnage de zone. La pulvérisation provenant d'une boule montée sur le dessus arrive sous un angle peu profond au moment où elle atteint le fond du réservoir. Cet angle peu profond signifie une faible force d’impact, exactement là où les résidus les plus lourds se déposent sous l’effet de la gravité.
Cela compte plus qu’il n’y paraît. Le nettoyage des cuves avec des boules de pulvérisation statiques repose principalement surmouillage chimiqueet la cascade d'un film tombant plutôt qu'un impact direct élevé. Cela signifie qu'une ombre au fond de la coupelle représente un défaut de couverture critique : si la solution chimique ne mouille pas la surface, le nettoyage s'arrête complètement. Aucune concentration de détergent ni aucun temps de cycle ne compensent si le jet de pulvérisation ne peut pas atteindre l'acier. Une règle empirique largement utilisée dans l’industrie prévoit un débit d’environ 2,5 à 3 gallons par minute par pied de circonférence du navire pour garantir un mouillage complet des parois latérales. Cet objectif est indépendant de la hauteur du réservoir mais détermine directement si la transition inférieure reçoit un film tombant suffisant pour éliminer les résidus.
La buse de vidange elle-même ajoute un deuxième problème. Tout branchement, y compris le drain, crée une zone stagnante si son rapport longueur/diamètre dépasse ce qui est acceptable pour la méthode de nettoyage. Ceux-ci sont officiellement considérés comme des étapes mortes dans la conception des navires pharmaceutiques et biotechnologiques. Le même problème de géométrie s'applique aux réservoirs de produits alimentaires et de boissons, même lorsque le calcul formel de la jambe morte n'est pas requis. Une buse de vidange avec une longueur excessive non rincée ne sera pas nettoyée par la seule pulvérisation, quelle que soit la qualité de la couverture du reste du réservoir.
4. Pénétrations des instruments et des capteurs
Les sondes de température, les capteurs de niveau et les ports d'échantillonnage qui pénètrent dans la paroi du réservoir créent des ombres petites mais persistantes directement derrière leur point de montage, ainsi qu'une ombre secondaire où le corps de la sonde lui-même empêche les pulvérisations d'atteindre la surface de la paroi immédiatement autour de la pénétration.
Ces ombres ont une petite surface par rapport à l'ombre d'un arbre d'agitateur, c'est exactement pourquoi elles sont manquées lors de l'inspection visuelle et capturées lors des tests sur écouvillon microbien. Une installation obtenant des résultats positifs constants à un point d'échantillonnage spécifique, cycle après cycle, alors que le reste du réservoir est propre, devrait traiter les pénétrations de capteurs comme le premier suspect plutôt que de supposer que la boule de pulvérisation elle-même est défaillante.
La géométrie de la sonde elle-même aggrave souvent la situation. Une sonde avec une bride de montage plate ou un boîtier de capteur avec des coins internes pointus donne aux résidus plus de surface à adhérer à l'intérieur d'une zone qui subit déjà un contact de pulvérisation réduit. Lorsque le remplacement de la sonde n'est pas pratique, la correction consiste généralement à repositionner la boule de pulvérisation ou à ajouter une petite buse auxiliaire orientée spécifiquement vers le groupe de pénétration plutôt que de compter sur le modèle de pulvérisation principal pour le gérer.
5. Le dessous de la tête supérieure et de la lèvre du passage d'homme
La zone située immédiatement sous la tête supérieure du réservoir, en particulier autour de l'ouverture du passage d'homme et de toute lèvre de joint, reçoit moins d'attention qu'elle ne le devrait car elle est physiquement proche de la boule de pulvérisation et est supposée être bien couverte par défaut. En pratique, une boule de pulvérisation montée sur un tube s'étendant vers le bas à partir de la tête supérieure pulvérise vers l'extérieur et vers le bas. La zone située directement au-dessus et autour du point de montage de la boule de pulvérisation, y compris la face inférieure de la bride du passage d'homme, se trouve dans l'ombre de la boule.
Il s'agit de l'ombre la plus susceptible d'être captée uniquement lors d'une vérification formelle de la couverture, car elle est invisible lors d'une inspection normale où vous regardez vers le bas dans le réservoir plutôt que vers le bas de la fermeture. Le test de fluorescence de la riboflavine est la méthode de vérification standard pour ce type de contrôle : une solution de riboflavine est appliquée sur la surface intérieure avant un cycle de nettoyage, et toute zone que le spray ne parvient pas à atteindre apparaît sous la lumière UV une fois le cycle terminé, car la riboflavine n'est éliminée que là où le spray entre réellement en contact.
La solution est généralement mécanique plutôt que chimique. Le repositionnement de la boule de pulvérisation plus bas sur son embout de montage ou la sélection d'un modèle avec une buse inclinée vers le haut spécifiquement pour couvrir le dessous de la tête comble cet espace sans modifier le débit ou la pression.
Exécution d'un test de couverture de la boule de pulvérisation pour confirmer que vous avez comblé les espaces
Conclusion
La couverture de pulvérisation échoue à cinq emplacements prévisibles, et non de manière aléatoire. Cartographiez l'arbre de l'agitateur, les déflecteurs, le plat inférieur, les pénétrations des instruments et le dessous de la tête supérieure par rapport au dessin réel de votre récipient avant de supposer qu'une boule de pulvérisation doit être remplacée ou mise à niveau.
La cartographie des zones d'ombre sur papier est le point de départ et non la ligne d'arrivée. Un test formel de couverture de la boule de pulvérisation utilisant la méthode de fluorescence de la riboflavine décrite ci-dessus constitue l'approche de validation standard pour les industries réglementées. Pour une vérification moins formelle, un test à la farine et à l'eau, dans lequel une fine pâte de farine est appliquée sur les zones suspectes avant un cycle et vérifiée visuellement par la suite, détecte les mêmes lacunes à une fraction du coût, bien qu'il ne génère pas la documentation requise par un processus validé.
Les deux méthodes ne fonctionnent que si vous avez correctement identifié où chercher en premier. Les cinq zones ci-dessus représentent l'écrasante majorité des échecs de nettoyage liés aux ombres dans toutes les conceptions de réservoirs, ce qui en fait le bon point de départ avant de supposer qu'une boule de pulvérisation doit être remplacée ou mise à niveau vers un modèle à plus haute pression qui ne résoudra peut-être pas du tout un problème de géométrie.
Profab Machinefabrique des boules de pulvérisation en acier inoxydable dans des configurations statiques et rotatives pour les applications de nettoyage de réservoirs d'aliments, de boissons et de produits pharmaceutiques. Si la géométrie de votre récipient comprend des obstructions internes qui compliquent la couverture, la forme et l'emplacement de la pulvérisation peuvent être examinés par rapport au dessin réel de votre réservoir.
