
Spécifier 17-4PH sans indiquer la condition de traitement thermique est une spécification incomplète. H900 et H1150 ne sont pas deux noms pour le même matériau. Ce sont des états finaux différents du même alliage, avec des propriétés mécaniques qui divergent considérablement une fois le cycle de vieillissement terminé. Se tromper au stade de la conception signifie soit des pièces sur-conçues qui coûtent plus cher à usiner, soit des pièces qui se fissurent ou se corrodent en service.
Que signifient réellement les chiffres H
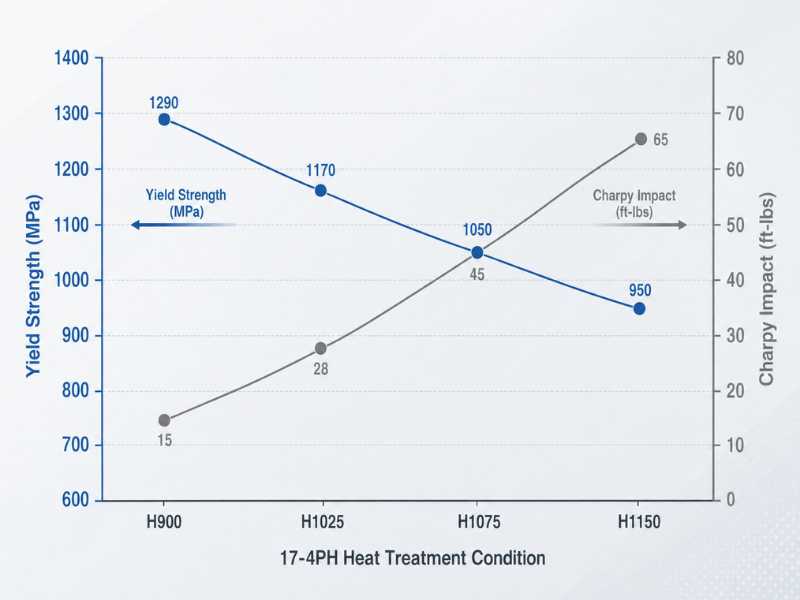
La désignation « H » correspond à la température de vieillissement en degrés Fahrenheit. H900 signifie que le matériau recuit en solution a été durci par précipitation à 900°F (482°C) pendant une heure. H1150 a été vieilli à 1 150 °F (621 °C) pendant quatre heures. Toutes les conditions partent de la condition A : recuit en solution à environ 1 900 °F et refroidi en dessous de 90 °F pour assurer une transformation martensitique complète.
Une température de vieillissement plus élevée produit une résistance inférieure, une ténacité plus élevée et une meilleure résistance à la fissuration par corrosion sous contrainte. Une température de vieillissement plus basse produit une résistance et une dureté maximales au détriment des deux. Cette relation est constante sur toute la gamme : H900, H925, H1025, H1075, H1100, H1150.
Les chiffres côte à côte
Selon ASTM A564, propriétés mécaniques minimales pour les barres :
| État | UTS (min) | YS (min) | Dureté | Charpy Impact |
|---|---|---|---|---|
| H900 | 1 310 MPa (190 ksi) | 1 170 MPa (170 ksi) | HRC 38–43 | ~ 15 pi-lb |
| H1025 | 1 070 MPa (155 ksi) | 1 000 MPa (145 ksi) | HRC 33–38 | ~ 35 pi-lb |
| H1150 | 930 MPa (135 ksi) | 725 MPa (105 ksi) | HRC 28–32 | ~ 50 pi-lb |
Charpy ci-dessus sont des valeurs signalées typiques, et non des valeurs minimales ASTM A564. ASTM A564 impose des tests de tension (UTS, YS, allongement et réduction de surface) et de conformité de dureté, tandis que les valeurs Charpy sont généralement traitées comme des mesures de conception supplémentaires ou informatives, sauf indication contraire explicite. H900 vous offre une limite d'élasticité d'environ 62 % supérieure à celle de H1150. H1150 vous offre environ 3 fois plus d'énergie d'impact Charpy que H900. Ce ne sont pas des différences marginales. Ils définissent différents caractères structurels.
Où H900 est le bon appel
H900 est le bon choix lorsque la capacité de charge est la principale contrainte de conception et que l'environnement d'exploitation n'est pas corrosif de manière agressive ou soumis à une contrainte de traction soutenue en présence de chlorures.
Les composants aérospatiaux de précision, les broches d'actionneur à haute charge, les tiges de vannes sous pression statique et les fixations structurelles dans des environnements secs ou légèrement corrosifs sont toutes des applications naturelles H900. La limite d'élasticité de 1 170 MPa permet des sections transversales plus petites pour la même charge, ce qui est important dans les conceptions à poids critique. La dureté HRC 38–43 offre une résistance à l'usure au niveau des surfaces de contact que les nuances à faible résistance ne peuvent égaler.
Pouren acier inoxydable embouts à rotuleet les composants de liaison de précision fonctionnant dans l'automatisation industrielle ou dans les applications adjacentes à l'aviation où le cas de charge pilote tout et l'exposition aux chlorures est limitée, H900 est le bon point de départ.
Une condition dans laquelle H900 est un mauvais choix même lorsque vous avez besoin de résistance : si la pièce sera soudée après traitement thermique. Le soudage du matériau H900 sans cycle de vieillissement après soudage restaure la zone affectée thermiquement par la soudure dans un état affaibli. Si le soudage fait partie de la séquence de fabrication, usinez et soudez dans la condition A, puis vieillissez jusqu'à H900 après le soudage.
Où H1150 est le bon appel
H1150 est correct lorsque l'application implique des charges d'impact, des contraintes cycliques avec propagation potentielle de fissures ou un service dans des environnements où la fissuration par corrosion sous contrainte constitue un risque réel.
La considération SCC est la plus souvent sous-estimée. Dans la condition H900, 17-4PH présente une susceptibilité significative à la fissuration par corrosion sous contrainte dans des environnements de chlorure chauds soumis à une contrainte de traction soutenue. En pratique, « chlorure chaud » désigne les environnements côtiers, les zones d'éclaboussures d'eau de mer, les cycles de nettoyage CIP et toute application dans laquelle la pièce est mouillée avec un fluide contenant du chlorure à des températures supérieures à environ 60 °C sous charge.
H1150 réduit considérablement ce risque. La température de vieillissement plus élevée soulage les contraintes résiduelles de la transformation martensitique initiale et produit une microstructure moins sensible à la fragilisation par l'hydrogène et à l'initiation SCC. Pour le matériel offshore, les liaisons d'actionneurs marins et les pivots de transformation des aliments sur les lignes utilisant des agents de nettoyage chlorés, H1150 est la spécification la plus sûre malgré le compromis de résistance.
La différence de ténacité compte également dans les applications soumises à des charges de choc. Les points d'attelage des outils agricoles, les pivots des engins de construction et tout lien soumis à une charge d'impact plutôt qu'à une oscillation douce bénéficient de la valeur Charpy de 50 pi-lb du H1150 par rapport aux 15 pi-lb du H900. Une pièce qui survit à un calcul de surcharge statique dans H900 peut initier une fissure à une concentration de contraintes sous un impact répété que H1150 absorberait.
La question SCC plus en détail
C’est là que la plupart des guides de sélection s’arrêtent trop tôt. Ils disent "H1150 a une meilleure résistance SCC" sans vous donner la base technique pour savoir quand cela est suffisamment important pour modifier vos spécifications.
Fissuration par corrosion sous contraintedans 17-4PH H900 nécessite trois conditions simultanées : une microstructure sensible, une contrainte de traction soutenue au-dessus d'un niveau seuil et un environnement corrosif. Supprimez l’un des trois et SCC ne se produit pas. La susceptibilité de H900 n'est pas absolue. Une pièce structurelle statique en H900 qui supporte uniquement des charges de compression dans un environnement marin ne comporte pratiquement aucun risque SCC, quelle que soit la condition. Une fixation chargée dynamiquement en H900 avec une contrainte de traction résiduelle due au roulement du filetage, fonctionnant dans un brouillard salin chaud, est un candidat réaliste pour SCC.
La règle de décision pratique est la suivante : si votre composant 17-4PH subit une contrainte de traction soutenue dans n'importe quel environnement avec une exposition significative au chlorure à température élevée, commencez par H1025 au minimum et évaluez si H1150 est justifié. S'il supporte une charge de compression, ou si l'environnement d'exploitation est sec ou seulement accidentellement humide, la susceptibilité SCC de H900 est gérable.
Une précision importante : même H1150 n'est pas la bonne réponse pour un service d'eau de mer continuellement immergée ou pour des environnements stagnants à haute teneur en chlorure. Dans ces conditions, 316L ou Duplex 2205 surpasse 17-4PH dans toutes les conditions de résistance à la corrosion. 17-4PH est choisi pour sa résistance. Lorsque l'environnement est suffisamment sévère pour que la corrosion devienne la principale contrainte de conception plutôt que la résistance, demandez-vous si le 17-4PH est le bon alliage.
et pourquoi elle modifie la décision
Les guides de sélection abordent rarement ce sujet, mais l'usinage de H900 coûte plus cher que l'usinage de H1150, et la différence n'est pas anodine.
H900 à HRC 38–43 nécessite des avances plus lentes, des outils en carbure et une gestion thermique minutieuse. Les objectifs de finition de surface inférieurs à Ra 0,8 µm sont réalisables mais nécessitent davantage de changements d'outils et un contrôle de processus plus strict. Les machines H1150 et HRC 28 à 32 ressemblent davantage à un acier à outils de dureté moyenne, avec une meilleure qualité de finition et une durée de vie plus longue par configuration.
Si votre pièce nécessite une géométrie complexe, des tolérances d'alésage serrées ou un filetage fin, la différence de coût d'usinage entre H900 et H1150 est réelle et significative. Mais cela nécessite que les tolérances des pièces tiennent compte des petits changements dimensionnels au cours du vieillissement. En fait, de nombreux ateliers d'usinage préfèrent usiner le 17-4PH dans un état de survie comme le H1150 plutôt que dans la condition A, car la condition A peut être gommeuse et sujette à l'écrouissage. Mais cela nécessite que les tolérances des pièces tiennent compte des faibles changements dimensionnels au cours du vieillissement et que la séquence de traitement thermique soit contrôlée avec suffisamment de précision pour maintenir ces tolérances.
Pour les pièces tournées simples avec des tolérances généreuses, l'usinage directement dans H1150 est souvent l'approche la plus rentable. Pour les alésages de précision et les profils complexes, usiner dans la condition A et vieillir jusqu'à l'état spécifié après l'usinage.
H1025 : Le juste milieu pratique
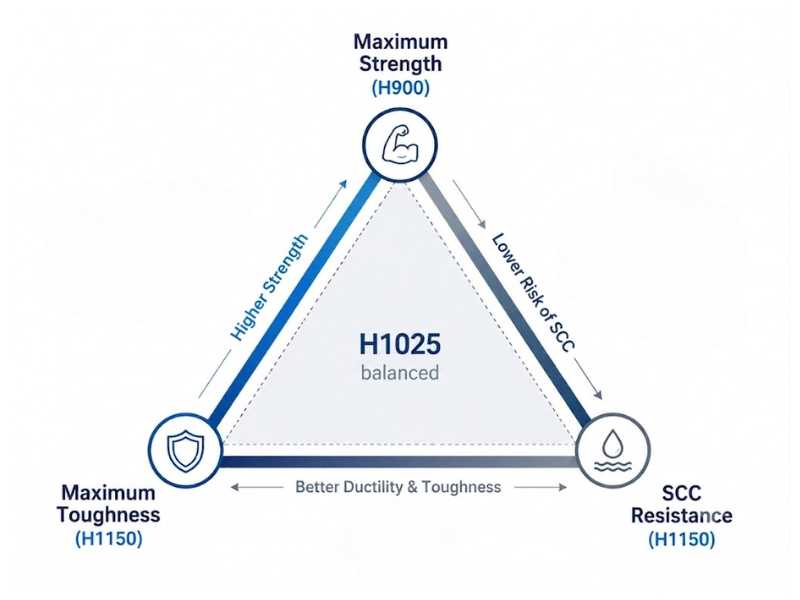
Toujours incertain entre H900 et H1150 ? H1025 vaut le détour. À 1 070 MPa UTS et 1 000 MPa de limite d'élasticité, il offre environ 82 % de la capacité de charge du H900. L'énergie d'impact Charpy double à peu près par rapport à H900. La résistance du SCC s'améliore considérablement par rapport au H900 tout en abandonnant moins de résistance que le H1150.
Pour la plupart des composants industriels de précision pour lesquels 17-4PH est spécifié pour la résistance mais où l'environnement inclut toute exposition au chlorure, H1025 est souvent le point de départ le plus défendable. C'est la condition où le triangle des performances est le mieux équilibré et où vous avez le plus de marge de manœuvre si la spécification initiale s'avère légèrement conservatrice ou légèrement agressive.
Conclusion
H900, H1025 et H1150 échangent la force contre la ténacité et la résistance SCC le long de la même courbe. Choisissez d'abord en fonction du cas de charge et de l'exposition aux chlorures, confirmez ensuite la séquence d'usinage et traitez « 17-4PH » seul comme une spécification incomplète jusqu'à ce que la condition H soit nommée.
Profab Machinefabrique des pièces CNC en 17-4PH aux côtés de 304 et 316L, avec des conditions de traitement thermique spécifiées lors de la commande. Pour les applications où la sélection de la condition H dépend du cas de charge et des détails de l'environnement, les spécifications des matériaux peuvent être confirmées avant la production.
