
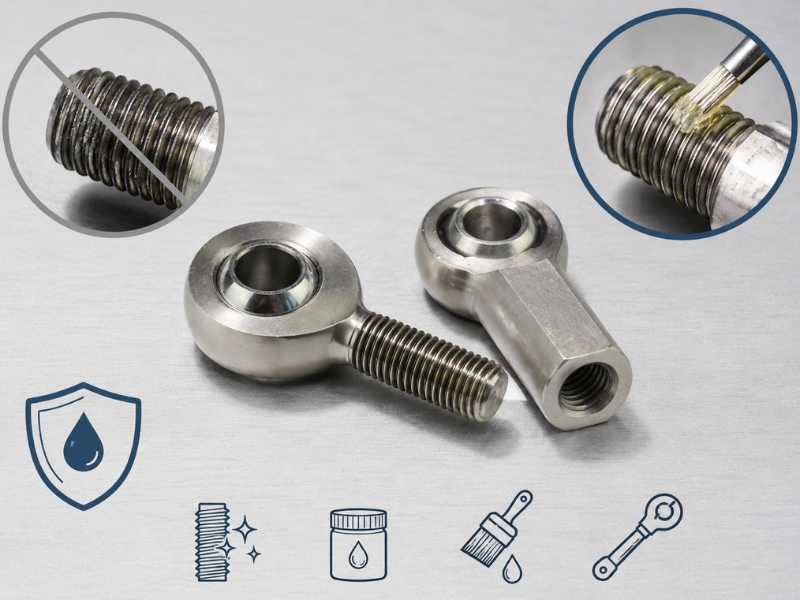
Un heim joint en acier inoxydable qui se grippe lors de l'installation n'est pas toujours une pièce défectueuse. Dans la plupart des cas, il s'agit d'une défaillance prévisible, issue d'un mécanisme connu, qui peut être évitée avec le bon lubrifiant, la bonne vitesse d'installation et la compréhension de la raison pour laquelle l'acier inoxydable se comporte différemment de l'acier au carbone au niveau de l'interface filetée.
Galling détruit les threads en quelques secondes. Une fois démarré, le démontage nécessite généralement de couper le joint du embout à rotule. Le coût ne concerne pas seulement le matériel. C'est la main d'œuvre, les temps d'arrêt et, dans une installation maritime ou agroalimentaire, le problème de planification qui s'ensuit.
Cet article couvre spécifiquement les causes du grippage des filetages dans l'acier inoxydable embouts à rotule et les mesures de prévention qui fonctionnent dans la pratique.
Pourquoi les galles d'acier inoxydable et l'acier au carbone ne fonctionnent pas
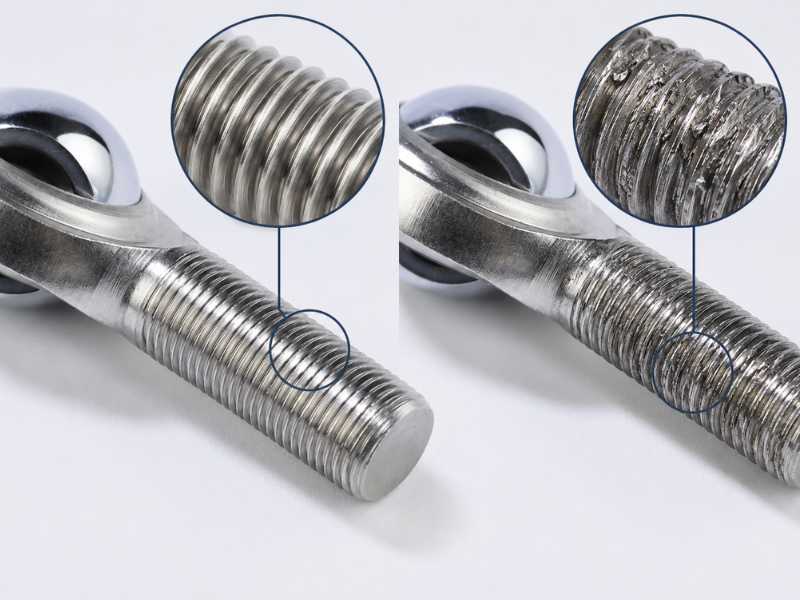
La même propriété qui rend l'acier inoxydable résistant à la corrosion crée sa tendance au grippage. La couche passive d'oxyde de chrome sur l'acier inoxydable austénitique (304, 316, 316L) est fine, de l'ordre de quelques nanomètres, et se reforme rapidement lorsqu'elle est exposée à l'oxygène. Sous la contrainte de contact et la friction de l'engagement du filetage, cette couche est perturbée plus rapidement qu'elle ne peut se reformer. Lorsque le métal nu entre en contact avec le métal nu sous pression, la matrice austénitique ductile soude à froid au niveau des pics d'aspérité, un processus appelésoudage en phase solide.
L'acier au carbone n'a pas de couche passive à perturber. Sa surface s'oxyde continuellement et cette oxydation fournit en fait un certain degré de lubrification à l'interface du filetage. L'acier au carbone trempé (grade 8, 10.9) résiste en outre à la déformation plastique qui entraîne le soudage à froid de l'acier inoxydable austénitique.
Trois caractéristiques des matériaux rendent les 304 et 316 particulièrement sensibles :
Haute ductilité.Les nuances austénitiques comptent parmi les métaux techniques les plus ductiles. Sous la contrainte de contact du filetage, le matériau au niveau des aspérités se déforme et se transfère sur le filetage d'accouplement plutôt que de se fracturer proprement.
Ecrouissage lors de l'engagement.À mesure que les filetages s'engagent et que le matériau aux points de contact se déforme, l'acier inoxydable austénitique durcit rapidement. Le matériau durci génère alors plus de friction lors des contacts ultérieurs, accélérant ainsi le cycle d’adhésion.
Faible conductivité thermique.L'acier inoxydable dissipe la chaleur plus lentement que l'acier au carbone. La chaleur générée par la friction se concentre à l'interface du filetage, augmentant la tendance au collage.
Le résultat pratique est qu'unheim joint inoxydablefileté sur un ajusteur embout à rotule en acier inoxydable ou contre-écrou peut gripper presque instantanément dans de mauvaises conditions, en particulier s'il est installé avec un outil électrique ou sans lubrification.
Où le grippage se produit dans un assemblage heim joint
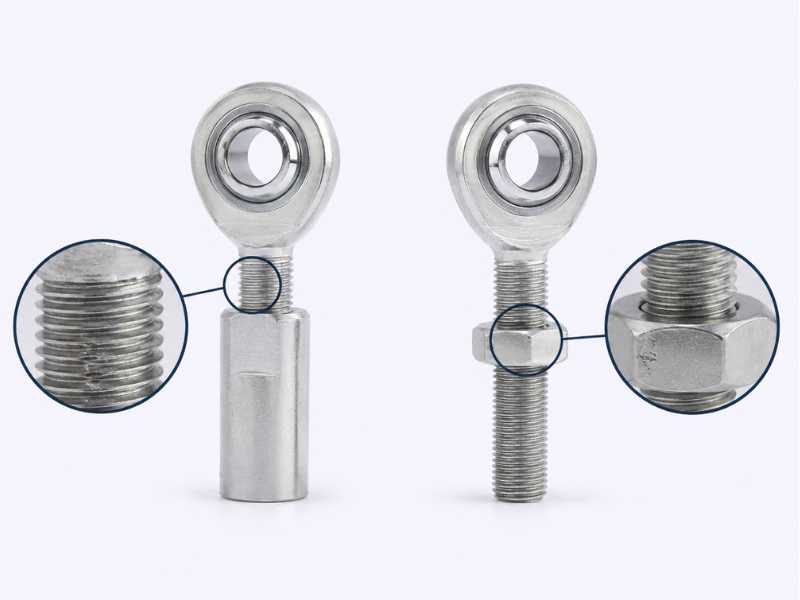
Le grippage des filetages dans les assemblages heim joint se produit à deux endroits :
La tige embout à rotule vissée dans le boîtier ou chape.Lors de l'assemblage d'un embout à rotule à filetage mâle dans un boîtier à filetage femelle, le filetage de la tige s'engage sous un couple croissant à mesure que le joint repose. Sans lubrification, il s'agit d'un point d'engagement à haut risque dans l'acier inoxydable 316.
Le contre-écrou contre la tige embout à rotule.Le contre-écrou est l'emplacement le plus à risque. Il s'agit généralement d'un écrou en acier inoxydable 316 fonctionnant sur un filetage en acier inoxydable 316. L'appariement identique des matériaux, les fines couches passives sur les deux surfaces et la tendance à exécuter rapidement contre-écrous pour gagner du temps d'installation se combinent pour en faire le point de défaillance par grippage le plus courant dans les assemblages embout à rotule en acier inoxydable.
Les ennuis du contre-écrou ne s'annoncent pas toujours immédiatement. Parfois, l'écrou avance normalement pendant plusieurs tours, puis se bloque brusquement lorsque la section grippée atteint le contact complet. À ce stade, le fil est déjà endommagé. Tenter de retirer l'écrou aggrave généralement les dégâts.
Prévention : ce qui fonctionne
n'est pas facultative
La mesure de prévention la plus efficace consiste à appliquer un composé antigrippant sur les filetages avant l'installation. Ce n'est pas une précaution pour les montages difficiles. Il s’agit d’une pratique courante pour tout raccord fileté en acier inoxydable sur acier.
Le type anti-grippage est important. Trois formulations sont couramment utilisées :
Anti-grippant à base de nickel.Le plus largement utilisé pour les filetages en acier inoxydable dans les applications industrielles et marines. Le nickel fournit une résistance efficace du film à l'interface du filetage et ne favorise pas la corrosion galvanique de la même manière que les composés à base de cuivre peuvent le faire lorsqu'ils sont utilisés avec l'acier inoxydable 316 dans des environnements humides. Conçu pour des températures allant jusqu'à environ 1 200 °C, bien que ce plafond ne soit pas pertinent pour les applications embout à rotule.
Anti-grippant au bisulfure de molybdène (MoS2).MoS2 offre un coefficient de frottement exceptionnellement faible à l'interface du filetage et réduit efficacement la tendance au grippage. Il convient aux environnements industriels secs. Dans les applications marines ou de lavage, les composés MoS2 peuvent retenir l'humidité à l'interface du filetage de manière à accélérer la corrosion caverneuse sur l'acier inoxydable 316 au fil du temps. Vérifiez la compatibilité du composé avec l'environnement d'exploitation avant de le spécifier.
Qualité alimentaire / PTFE anti-grippage.Dans les équipements de transformation des aliments ou les installations pharmaceutiques où la lubrification des filetages doit être conforme aux normes FDA H1, les composés de nickel ou de MoS2 ne sont pas acceptables. Les composés antigrippants à base de PTFE ou blancs de qualité alimentaire offrent une protection adéquate contre le grippage pour les assemblages embout à rotule à faible couple dans ces environnements. Ils ont une résistance de film inférieure à celle des antigrippants à base de métal et ne doivent pas être utilisés dans les installations à couple élevé ou à vibrations élevées sans confirmation du fournisseur de composés.
Méthode d'application : enduire légèrement mais complètement le filetage mâle. L'excès de composé n'est pas plus protecteur et crée des problèmes de contamination dans les environnements de qualité alimentaire. Un film fin et uniforme sur les premiers pas de filetage suffit.
Sélection de lubrifiants par environnement
Marine / côtière (exposition à l'eau salée) : anti-grippant à base de nickel, sans métal si possible pour éviter le couplage galvanique avec 316 en immersion continue.
Industriel sec / intérieur : nickel ou antigrippant MoS2, l'un ou l'autre est approprié.
Transformation alimentaire/pharmaceutique : FDA H1 antigrippant PTFE de qualité alimentaire uniquement. Confirmez la classification du composé auprès du fabricant.
Traitement chimique : confirmer la compatibilité antigrippante avec le produit chimique spécifique avant utilisation. Certains composés ne conviennent pas aux environnements fortement acides ou oxydants.
Vitesse d’installation
Les outils électriques sont la cause la plus fréquente de grippage des filetages dans les assemblages embout à rotule en acier inoxydable. Un pilote à grande vitesse génère de la chaleur de friction au niveau de l'interface du filetage plus rapidement que le film antigrippant ne peut la dissiper. Une fois que la température de contact augmente suffisamment, l’adhésion commence quelle que soit la lubrification.
L'approche d'installation correcte pour toute connexion filetée en acier inoxydable consiste à démarrer le filetage à la main pendant les premiers tours, à confirmer que le filetage s'engage correctement sans résistance ni filetage croisé, puis à utiliser un outil manuel ou une clé dynamométrique pour l'engagement final et la mise en place.
Si un outil électrique doit être utilisé pour l'efficacité de la production, réglez l'embrayage au réglage pratique le plus bas et arrêtez-vous bien avant le couple final, en terminant avec un outil à main. Il s'agit d'une pratique courante dans l'assemblage de matériel marin et la fabrication d'équipements alimentaires, où les fixations en acier inoxydable sont la norme et les retouches liées au grippage constituent un coût de production reconnu.
Ajustement du filetage : le problème de spécification que personne ne mentionne
Le risque de grippage augmente considérablement lorsque lefiletage adaptéest serré. Un ajustement de 6 g/6H (tolérance commerciale standard) offre un dégagement adéquat pour la plupart des applications. Les filetages à tolérance serrée (4g/6H ou ajustement serré personnalisé) réduisent le jeu au niveau des flancs du filetage, augmentent la pression de contact lors de l'engagement et augmentent la probabilité de grippage même avec lubrification.
Pour les assemblages embout à rotule qui nécessitent une précision de position, confirmez auprès du fournisseur quelle classe de tolérance de filetage est usinée. Si l'application peut tolérer un ajustement légèrement plus lâche, spécifiez une tolérance standard plutôt que serrée. La différence d'ajustement n'a aucun effet sur la résistance de l'assemblage aux charges supportées typiquement par embouts à rotule, mais elle a un effet mesurable sur la fiabilité de l'installation.
La finition de surface du filetage est également importante. Un filetage finement meulé ou roulé avec un Ra inférieur à 0,8 µm présente moins de pics d'aspérité qu'un filetage découpé avec des paramètres de parcours d'outil standard. Les fils roulés, qui sont formés plutôt que coupés, possèdent en outre une couche superficielle écrouie qui résiste au mécanisme d'adhésion. Pour les assemblages de production en grand volume où le grippage lors de l'installation est un problème récurrent, la spécification de filetages roulés plutôt que de filetages coupés vaut le coût de fabrication supplémentaire.
Appariement de matériaux différents
Lorsque la conception le permet, l'association d'une tige 316 en acier heim joint inoxydable avec un contre-écrou ou un boîtier dans un matériau différent réduit le risque de grippage. Options communes :
316 inoxydable avec acier inoxydable 303.Les inclusions de sulfures dans le 303 (la qualité d'usinage libre) perturbent la surface homogène qui favorise le soudage à froid. Le risque de grippage est inférieur à celui de 316-on-316, mais n'est pas éliminé. Notez que le 303 ne doit pas être utilisé dans des environnements d’eau salée ou chlorés ; les inclusions de sulfures sont des sites d'initiation de piqûres.
316 inoxydable avec laiton ou bronze.Un contre-écrou en laiton sur un filetage en acier inoxydable 316 élimine efficacement le grippage à cette interface. Le laiton a une dureté inférieure à celle de l'acier inoxydable et ne forme pas de couche passive, le mécanisme de soudage à froid ne s'applique donc pas. Le compromis est que le laiton est plus mou et ne doit pas être utilisé lorsque le contre-écrou est soumis à des charges d'impact ou lorsque l'assemblage est fréquemment ajusté.
Fils enduits.PTFE appliqué sur le filetage mâle ou femelle réduit considérablement le coefficient de frottement et empêche le contact direct métal sur métal au niveau des sommets du filetage. Certains fournisseurs embout à rotule proposent des filetages revêtus de PTFE comme option de produit pour les assemblages marins et de qualité alimentaire. Ceci est particulièrement efficace pour les contre-écrous, qui nécessitent des ajustements fréquents tout au long de la durée de vie de l'ensemble.
Ne pas utiliser de filetage pour tirer l'ensemble en position
Une erreur d'installation courante consiste à utiliser le filetage embout à rotule pour combler un espace entre deux points de connexion. Si la tige est légèrement inférieure à la distance, la tentation est d'enfiler le embout à rotule plus loin d'un côté pour rattraper le jeu. Cela applique une tension axiale aux filetages engagés lors de l'installation, augmentant la contrainte de contact avant même que l'assemblage ne soit sous charge. Le grippage dans ces conditions est presque certain sans lubrification importante.
embout à rotule doivent être installés avec les deux extrémités à peu près à mi-course de leur plage de réglage du filetage, l'espace structurel étant fermé par d'autres moyens (réglage de la longueur du tendeur, repositionnement du point d'ancrage) avant le serrage final du filetage. Les filetages servent au réglage de la tension et au blocage des blocages, et non à la mise en position de la structure.
Que faire lorsque des grippages sont déjà apparus
Si un heim joint inoxydable se grippe pendant l'installation et ne peut ni avancer ni reculer :
N’appliquez pas de couple supplémentaire dans les deux sens. La section grippée a déjà commencé le soudage à froid. Plus de couple étend la zone de soudure et rend le démontage plus difficile, pas plus facile.
Appliquez généreusement de l'huile pénétrante sur l'interface du filetage et laissez-la agir pendant au moins 30 minutes. Sur le terrain, la pénétration nocturne est plus fiable.
Appliquez une chaleur douce sur le boîtier ou l'écrou (pas sur la tige) avec un pistolet thermique. La dilatation thermique différentielle entre l'écrou extérieur et la tige intérieure peut rompre suffisamment le lien d'adhérence pour que le filetage se détache. Maintenir les températures en dessous de 300°C pour éviter la sensibilisation de l'acier inoxydable 316 à l'interface du filetage.
Si le filetage ne peut pas être libéré, couper le contre-écrou avec un outil rotatif est généralement moins destructeur que de continuer à appliquer un couple. Le filetage de la tige peut souvent être récupéré si le grippage se limite à la face de l'écrou.
Pour les assemblages installés dans des endroits accessibles, documenter quels joints sont grippés et à quel moment de l'installation permet d'identifier la cause et de corriger la procédure d'installation. Un grippage récurrent au même endroit dans un assemblage de production est un problème de spécification ou de processus, et non une défaillance matérielle aléatoire.
Inspection avant installation
L'état du fil à l'arrivée du fournisseur est un point de contrôle de qualité légitime et non une étape facultative. Les bavures, les marques d'usinage ou la contamination de surface sur les flancs du filetage créent des concentrations de friction lors de l'engagement qui déclenchent le grippage plus tôt que les filetages propres dans des conditions par ailleurs identiques.
Avant d'installer du embouts à rotule en acier inoxydable dans toute application où un démontage ultérieur est requis, inspectez visuellement le filetage pour :
Marques d'outil transversales à l'hélice du filetage (usinage des bavures à partir de l'outil de filetage). Ceux-ci créent des lignes à haute friction sur les flancs du filetage.
Oxydation de surface ou légère rouille sur le filetage due au stockage dans des conditions humides. Bien que l'acier inoxydable austénitique ne rouille pas au sens conventionnel du terme, la contamination due au stockage peut laisser des dépôts qui augmentent la friction du filetage.
Toute déformation au niveau de l'entrée du filetage (le ou les deux premiers pas). Les dommages causés par une manipulation brutale pendant le transport constituent le défaut de filetage le plus courant sur les pièces reçues et constituent également la section où le grippage se produit le plus souvent.
Un filetage propre, légèrement huilé et en bon état est la base d'une installation fiable. Rejetez les threads qui ne répondent pas à cette ligne de base avant l'installation, pas après.
Profab Machinefournit de l'acier inoxydable embouts à rotule usiné selon la classe de filetage et la tolérance requise par l'application. Configurations de filetage personnalisées, filetages roulés et options de filetage à revêtement PTFE disponibles sur demande.
