
La différence entre l'acier inoxydable 316 et l'acier inoxydable 316L réside dans un seul chiffre : la teneur en carbone. 316 autorise jusqu'à 0,08 % de carbone. 316L le plafonne à 0,03 %. Cela ressemble à une erreur d'arrondi sur un certificat de matériau, mais dans un assemblage soudé exposé à des produits chimiques de nettoyage, cela détermine si votre équipement se corrode de l'intérieur vers l'extérieur en deux ans ou dure dix ans.
Cet article explique pourquoi ce chiffre est important, dans quels cas la distinction est utilisée à mauvais escient dans les achats et ce qu'il change réellement dans la fabrication et les performances sur le terrain.
La composition qui fait la différence
Les deux qualités partagent les mêmes éléments d'alliage de base. ParASTM A240, la norme régissant les tôles et tôles d'acier inoxydable au chrome-nickel, 316L contient 16 à 18 % de chrome, 10 à 14 % de nickel et 2 à 3 % de molybdène. Le chrome forme la couche d’oxyde passive qui confère à l’acier inoxydable sa résistance à la corrosion. Le nickel stabilise la structure austénitique. Le molybdène, l'élément qui sépare la famille 316 de la famille 304, offre une résistance directe aux piqûres induites par les chlorures.
La seule différence substantielle entre 316 et 316L est le plafond carbone : 0,08 % maximum pour 316, 0,03 % maximum pour 316L. Les deux qualités sont également autorisées à contenir une petite quantité d'azote dans la spécification 316L pour compenser partiellement la réduction de résistance résultant de la réduction du carbone. En pratique, la plupart des matériaux 316L produits en usine contiennent entre 0,020 et 0,025 % de carbone, bien en dessous même du plafond de 0,03 %.
| Élément | 316 | 316L |
|---|---|---|
| Chrome | 16,0 à 18,0 % | 16,0 à 18,0 % |
| Nickel | 10,0 à 14,0 % | 10,0 à 14,0 % |
| Molybdène | 2,0 à 3,0 % | 2,0 à 3,0 % |
| Carbone (maximum) | 0.08% | 0.03% |
| Manganèse (max) | 2.00% | 2.00% |
| Phosphore (maximum) | 0.05% | 0.05% |
Pourquoi la teneur en carbone détermine les performances de soudure
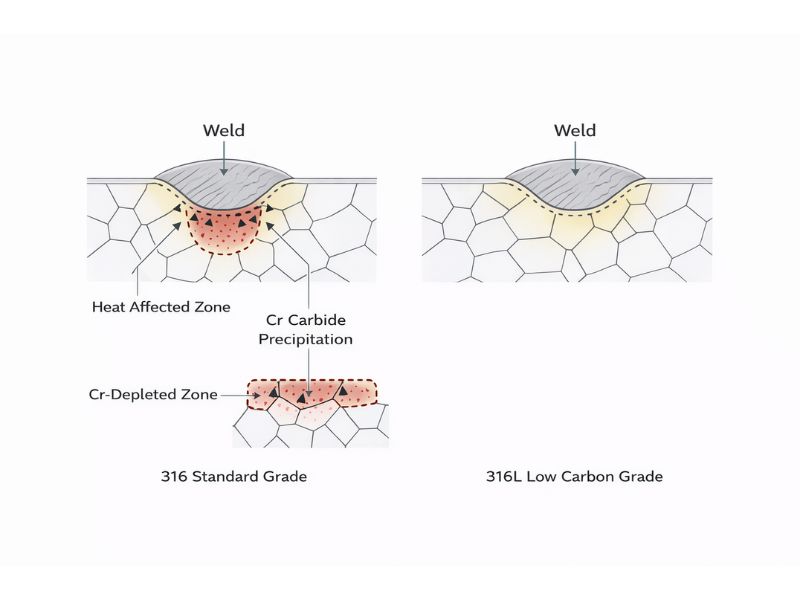
Lorsque l'acier inoxydable austénitique est chauffé entre 450°C et 850°C, le carbone migre vers les joints de grains et réagit avec le chrome pour former du carbure de chrome. Cela élimine le chrome de la matrice environnante, créant des zones localisées avec une teneur en chrome inférieure au seuil de 10,5 % requis pour la formation d'un film passif. Le résultat est une zone de soudure affectée par la chaleur, structurellement intacte mais chimiquement vulnérable. Le terme technique est sensibilisation. Le résultat pratique est une corrosion intergranulaire qui commence aux limites des grains et se propage vers l’intérieur sans indication de surface visible.
Ceci est important dans les équipements alimentaires et pharmaceutiques, car les joints soudés dans les cuves de traitement, les raccords de tuyauterie et les raccords sanitaires passent leur durée de vie en contact avec la partie la plus corrosive du processus : les produits chimiques de nettoyage. Les cycles CIP (Clean-in-Place) avec de la soude à une concentration de 1 à 2 % et 60 à 80°C sont standards dans la transformation alimentaire. Les lignes pharmaceutiques ajoutent des étapes de passivation à l’acide nitrique. Une zone sensibilisée affectée par la chaleur dans cet environnement présentera des piqûres intergranulaires dans les 18 à 36 mois de service, à partir de la racine de la soudure, là où l'inspection visuelle ne peut pas atteindre.
316L, avec son plafond de 0,03% de carbone, ne sensibilise pas dans des conditions normales de soudage. Il n'y a pas suffisamment de carbone disponible pour former du carbure de chrome aux températures de soudure. C'est pourquoi le 316L est spécifié pour les applications de transformation alimentaire, pharmaceutique et chimique plutôt que le 316, et pourquoi il ne nécessite pas de recuit après soudage pour restaurer la résistance à la corrosion. Cette étape de recuit, qui implique de chauffer l’assemblage soudé au-dessus de 1 050 °C et de le tremper, augmente les délais et les coûts de fabrication. 316L élimine complètement cette exigence.
« Acier chirurgical » est généralement 304, et non 316L
Le terme « acier chirurgical 316L » apparaît dans les listes de produits, les bracelets de montre et les bijoux. Cela implique une norme médicalement certifiée et sans danger pour le corps. Dans les applications chirurgicales et implantaires réelles, les spécifications du matériau sont plus spécifiques que ne le suggère le langage marketing.
La désignation originale « acier inoxydable chirurgical » dans la fabrication d'instruments orthopédiques et chirurgicaux généraux faisait référence à 316L (UNS S31603) et, dans certaines applications, 17-4PH pour les composants d'implants à haute résistance. La norme ISO régissant les implants métalliques pour la chirurgie,ISO 5832-1, spécifie l'acier inoxydable forgé à utiliser pour les implants chirurgicaux en tant que composition 316L avec des contrôles plus stricts sur le soufre et le phosphore que le 316L commercial.
Cependant, l'acier inoxydable 304 est également largement appelé « acier inoxydable chirurgical » dans les industries de consommation et d'instruments chirurgicaux, car il résiste de manière adéquate aux cycles de stérilisation et à la corrosion des fluides corporels pour une utilisation sans implants. Les ciseaux chirurgicaux, les pinces et les porte-aiguilles sont généralement fabriqués à partir de 304, et non de 316L. La distinction est implant versus instrument : les implants en contact direct à long terme avec les os et les tissus nécessitent du 316L ou des matériaux de qualité supérieure. Les instruments externes stérilisés entre les utilisations peuvent être 304.
Si vous spécifiez du matériel en « acier chirurgical » pour des applications alimentaires ou industrielles parce que cela semble être la qualité la plus sûre, la base matérielle que vous souhaitez réellement est la composition 316L et la certification ASTM A240. L'étiquette « chirurgicale » n'ajoute aucune spécification chimique ou mécanique supplémentaire dans un contexte non médical.
904L vs 316L : quand la mise à niveau est réellement justifiée
904L (UNS N08904) est un acier inoxydable austénitique avec une teneur en alliage nettement plus élevée : 19 à 23 % de nickel, 4 à 5 % de molybdène et jusqu'à 2 % de cuivre. Son indice équivalent de résistance aux piqûres (PREN) est d'environ 32 à 36, comparé à 316L d'environ 24 à 26. Dans les environnements présentant des concentrations élevées de chlorure ou une exposition acide à des températures élevées, cet écart est significatif.
Dans la fabrication alimentaire et pharmaceutique, 316L convient à la grande majorité des applications. La chimie CIP, même à pleine concentration, ne crée pas l'environnement de chlorure qui nécessite 904L. Le cas typique où 904L devient véritablement justifié est celui de l'utilisation d'acide sulfurique à une concentration supérieure à 10 % à des températures élevées, ou de l'immersion dans l'eau de mer avec des cycles de température élevés. Pour un embout à rotule, une bague ou un composant personnalisé en acier inoxydable dans une ligne de transformation alimentaire, 316L est la spécification correcte. 904L, deux à trois fois le coût du matériau constitue une surspécification qui ne modifie pas le résultat sur le terrain.
La décision de spécification est la plus importante dans le domaine des biens d'équipement où la qualité est verrouillée pour la durée de vie de l'actif. Pour les composants commeen acier inoxydable embouts à rotule, chape assemblageset le matériel de liaison périodiquement remplacé, 316L constitue le juste équilibre entre performances anticorrosion et praticité d'approvisionnement.
La réalité à double certification en matière d'approvisionnement
La plupart des feuilles, barres et tubes 316L disponibles dans le commerce sont doublement certifiés 316/316L. Il ne s’agit ni d’un compromis ni d’une non-conformité. Étant donné que la technologie moderne de fusion et de raffinage produit régulièrement des chaleurs avec du carbone bien inférieures à 0,03 %, le matériau satisfait simultanément aux exigences de composition chimique 316 et 316L sous ASTM A240 et ASTM A276. Un certificat de matériau indiquant « 316/316L » est un matériau unique qui répond aux deux spécifications.
Ce que cela signifie pour l'approvisionnement : si votre dessin demande 316L et que le certificat indique 316/316L, cela est conforme. La teneur réelle en carbone sera comprise entre 0,020 et 0,025 %, bien dans les limites 316L. Vous n’avez pas besoin d’exiger un chauffage 316L certifié unique. La double certification est une pratique courante et indique une conformité totale avec la spécification à faible émission de carbone.
Le seul contexte dans lequel la double certification crée un problème est celui de la fabrication pharmaceutique réglementée, où la documentation matérielle est soumise à un audit réglementaire. Certains clients pharmaceutiques exigent que le certificat indique explicitement 316L sans la double désignation. Dans ce cas, demandez à l'usine une chaleur 316L certifiée unique au moment de la commande. Le matériau est identique ; il s'agit d'une exigence de documentation et non d'une exigence métallurgique.
où la norme 316 (et non 316L) a toujours sa place
Pour les applications non soudées, la différence de teneur en carbone n'a pas d'importance. Si vous usinez des composants à partir de barres, aucune zone affectée par la chaleur n'est créée et la sensibilisation ne constitue pas un risque. Dans ce cas, les barres 316 et 316L fonctionnent de manière identique en termes de résistance à la corrosion, et le choix dépend de la disponibilité des matériaux et de la nécessité ou non de la documentation d'une désignation « L » pour votre application.
316 offre également une limite d'élasticité légèrement supérieure à des températures élevées par rapport à 316L. ASTM A240 indique que la limite d'élasticité minimale à température ambiante est de 170 MPa pour 316L contre 205 MPa pour 316 (état recuit). À des températures de service élevées supérieures à 300°C, 316 conserve une meilleure résistance au fluage. Pour les applications de récipients sous pression à température élevée, cette différence est conçue. Pour la plupart des équipements alimentaires et pharmaceutiques fonctionnant en dessous de 150°C, il ne s’agit pas d’une variable de conception.
La conclusion pratique : pour tout ce qui est soudé et exposé à des produits chimiques de nettoyage ou à des fluides de procédé, précisez 316L. Pour les composants usinés CNC qui ne seront jamais soudés, les modèles 316 et 316L à partir de barres sont fonctionnellement équivalents et l'un ou l'autre est acceptable.
Conclusion
Pour les équipements soudés dans la transformation des aliments, la fabrication pharmaceutique ou la manipulation de produits chimiques, 316L n'est pas une mise à niveau premium par rapport à 316. C'est la spécification correcte. Le plafond de carbone à 0,03 % élimine le risque de sensibilisation dans la zone affectée par la chaleur du soudage, supprime l'exigence de recuit après soudage et vous offre un matériau qui fonctionne comme prévu dans chaque cycle CIP pendant toute la durée de vie de l'équipement.
Profab Machinefournit et usine les composants 316L selon la certification conforme à ASTM A240. Nous prenons en charge les configurations standard et personnalisées pour les applications de transformation des aliments et industrielles.
FAQ
Puis-je utiliser 316L au lieu de 316 dans toutes les applications ?
Oui, dans presque tous les environnements industriels, car il empêche la corrosion des soudures sans recuit après soudure. La principale exception concerne les environnements à haute température supérieure à 300°C, où la teneur plus élevée en carbone du 316 offre une meilleure résistance au fluage. Pour les industries alimentaires, pharmaceutiques et maritimes, 316L est la norme privilégiée.
L'acier inoxydable 316L est-il sûr pour les aliments et conforme à la norme FDA ?
Oui, 316L est conforme à FDA et répond aux normes sanitaires 3-A. La sécurité alimentaire dépend également de la finition de la surface : pour empêcher la croissance bactérienne et le biofilm, les surfaces en contact avec les aliments doivent être spécifiées avec une rugosité de surface Ra ≤ 0,8 μm, et l'électropolissage est recommandé pour les produits visqueux afin de maintenir la surface hygiénique et facile à nettoyer.
Quelle est la différence de prix réelle entre 316 et 316L ?
Dans la pratique, il n'y a généralement pas de majoration de prix constante pour le 316L, car la plupart des matériaux modernes sont doublement certifiés 316 et 316L. Les variations de prix proviennent généralement des tolérances dimensionnelles, de l'état de surface ou du niveau de certification des matériaux plutôt que de la qualité de l'alliage elle-même.
