
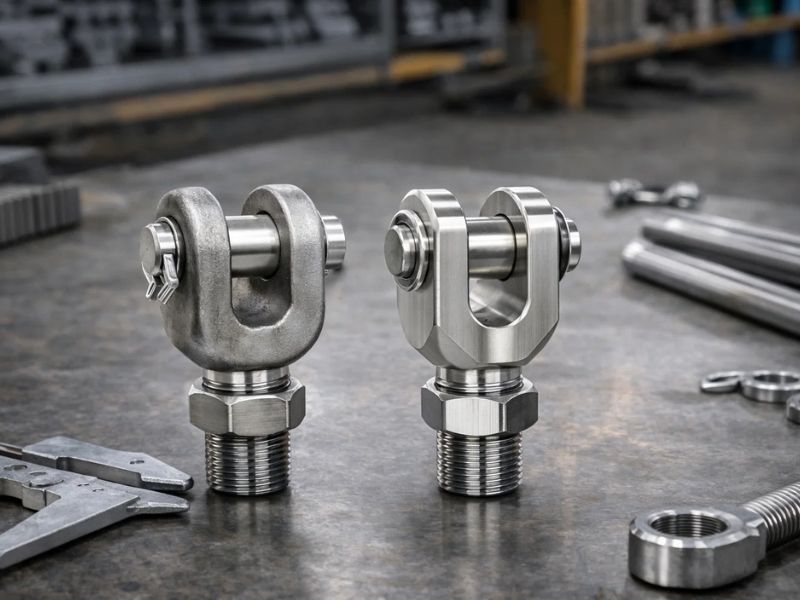
Demandez quel processus rend un chape embout à rotule « plus fort » et vous obtiendrez une réponse différente selon qui vend quoi. La réponse honnête est que la force n’est pas vraiment la variable dans la plupart des cas. La variable est le débit des grains et si votre application applique suffisamment de charge cyclique sur l'alésage de la goupille pour que cette différence vaille la peine d'être payée.
Pourquoi le débit de grains est la vraie différence
Un chape embout à rotule commence comme un morceau de barre ronde ou une ébauche de forgeage. Usinez-le à partir de barres et la forme finale est découpée dans un matériau dont la structure interne des grains s'étend dans une direction, définie lorsque la barre a été laminée au laminoir. Partout où le contour de la pièce finie s'écarte de l'axe de la barre d'origine, notamment autour de la fourche chape et de l'alésage de l'axe, le processus d'usinage coupe les lignes de grain au lieu de les suivre.
Le forgeage fonctionne dans l'autre sens. L'ébauche est travaillée sous pression pour lui donner à peu près la forme finale avant l'usinage final, de sorte que le grain se déforme et s'écoule autour du contour de la pièce au lieu d'être coupé à travers celle-ci. Autour d'un rayon ou d'une transition de fourche, une pièce forgée maintient un flux continu de grains là où une pièce usinée a des extrémités de grain se terminant à la surface.
Ceci est particulièrement important aux points d'initiation des fissures de fatigue, et un alésage de goupille chape soumis à une charge latérale cyclique est exactement ce genre de point. AÉtude de fatigue évaluée par des pairs en 2023 sur l'acier forgé à chauda signalé que les échantillons forgés à chaud avec un écoulement de grain orienté le long de la direction de déformation principale avaient une durée de vie en fatigue plus longue que d'autres orientations d'écoulement de grain lors d'essais de fatigue par flexion rotationnelle. L'avantage du forgeage n'était pas uniforme dans toutes les conditions de test, et le document ne revendiquait pas un seul pourcentage fixe. L'amélioration est réelle mais varie en fonction du type de charge et de l'orientation du grain, ce qui est une façon plus honnête de la décrire qu'un simple chiffre propre.
Rien de tout cela ne signifie qu’une broche chape usinée est sujette à la fatigue. Cela signifie que le mode de défaillance dans un service à cycle élevé et à charge élevée a tendance à provenir de différentes manières, et la forge est un moyen légitime de repousser ce point de défaillance plus loin lorsque l'application vit réellement dans ce régime.
Ce que le forgeage corrige réellement et ce qu'il ne fait pas
Le deuxième véritable avantage de la forge est la consolidation des défauts. Les barres peuvent contenir de petits vides internes ou des inclusions laissées par le processus de coulée et de laminage. La pression du forgeage ferme une grande partie de cette porosité à mesure que le matériau se déforme, ce qui constitue un véritable avantage métallurgique et l'une des raisons pour lesquelles les pièces forgées sont courantes dans l'aérospatiale et les liaisons automobiles critiques pour la sécurité.
Ce que le forgeage ne fait pas, c'est livrer une pièce finie. Une surface telle que forgée est rugueuse, dimensionnellement lâche par rapport à un dessin et nécessite toujours un usinage secondaire sur l'alésage, les filetages et toute face de contact qui doit respecter une tolérance. Un flan chape forgé ne remplace pas l'usinage. Il s'agit d'un matériau de départ différent qui finit toujours sur une machine CNC pour les fonctionnalités qui doivent réellement correspondre à quelque chose.
L'usinage 316 L'acier inoxydable est plus dur que les spécifications de tolérance ne le suggèrent
L'autre côté de cette comparaison est ce que coûte réellement l'usinage de l'acier inoxydable en temps d'atelier, et c'est une véritable contrainte que l'ébauche provienne de barres ou d'une pièce forgée. Les nuances austénitiques comme 316 ont un indice d'usinabilité compris entre environ 36 et 45 % par rapport à la base de 100 % de l'acier d'usinage libre B1112, selon leRéférence technique du Nickel Institute sur l'usinage de l'acier inoxydable. Il s'agit d'une plage large et honnête, car le nombre dépend de la géométrie de l'outil, du liquide de refroidissement et des paramètres de coupe, et non d'un seul chiffre fixe.
La raison réside dans la métallurgie. 316 durcit rapidement sous une arête de coupe, sa conductivité thermique est suffisamment faible pour que la chaleur se concentre au niveau de la pointe de l'outil au lieu de se dissiper dans la puce, et sa ductilité signifie qu'elle a tendance à s'étaler plutôt qu'à se cisailler proprement. Tous trois visent une durée de vie d'outil plus courte, des vitesses d'avance plus faibles et un contrôle de processus plus minutieux qu'un travail comparable en acier au carbone. Cela est vrai, que vous finissiez une ébauche forgée ou que vous découpiez une pièce à partir d'une barre pleine, et c'est la raison pour laquelle l'usinage de précision en acier inoxydable est sa propre spécialité plutôt qu'un processus d'acier au carbone plus lent.
Pourquoi le forgeage ne rapporte qu'au volume
Une matrice de forgeage représente un coût d'outillage réel et dédié, et elle n'est rentabilisée qu'une fois amortie sur suffisamment de pièces. La conception et l'usinage de matrices personnalisées pour un forgeage à matrice fermée représentent un coût important qui dépend de la complexité de la pièce, et ce coût est réparti sur le cycle de production, de sorte que l'addition d'outillage par pièce est élevée sur un court terme et faible sur un long.
Pour une exécution unique, une quantité de prototype ou une pièce qui change de révision tous les ans ou deux, ces calculs se terminent rarement. Le forgeage rapporte ses revenus sur des pièces qui fonctionnent par milliers avec une géométrie fixe et stable, qui décrit une grande partie du monde de l'automobile et de l'équipement lourd et très peu de matériel industriel personnalisé ou à faible volume.
Lorsque l'acier inoxydable usiné est le meilleur appel
Rien de tout cela ne constitue un argument contre le forgeage à sa place. C'est un argument pour faire correspondre le processus à l'application au lieu de choisir par défaut celui qui semble le plus impressionnant dans une fiche technique.
L'acier inoxydable usiné est le meilleur choix lorsque la série est personnalisée ou à faible volume, lorsque les tolérances d'alésage et de filetage doivent être plus serrées que celles d'une pièce telle que forgée sans travail secondaire, ou lorsque la géométrie de la pièce change suffisamment souvent pour qu'une matrice reste inutilisée entre les séries. C'est également la voie la plus simple lorsque la résistance à la corrosion, et non la durée de vie en fatigue cyclique, est la raison pour laquelle l'acier inoxydable a été spécifié en premier lieu, ce qui décrit la plupart des applications en dehors du service continu à cycles lourds.
Profab Machine machinesacier inoxydable chape embouts à rotulede 316 et barre inox 17-4 surCNC équipementconstruit pour les tolérances et l'état de surface dont ce matériau a réellement besoin, sans investissement dans une matrice ni commande minimum liée à son amortissement. Pour les applications qui nécessitent véritablement un flan contrefait, il s'agit d'un service que nous pouvons rechercher et coordonner plutôt que celui que nous gérons en interne, et nous le dirons clairement plutôt que de brouiller la ligne.
Si votre application exécute un service à cycle élevé et à charge latérale élevée et que vous ne savez pas de quel côté de cette ligne elle se situe, cela vaut la peine d'en discuter avant de spécifier la pièce dans un sens ou dans l'autre.
