
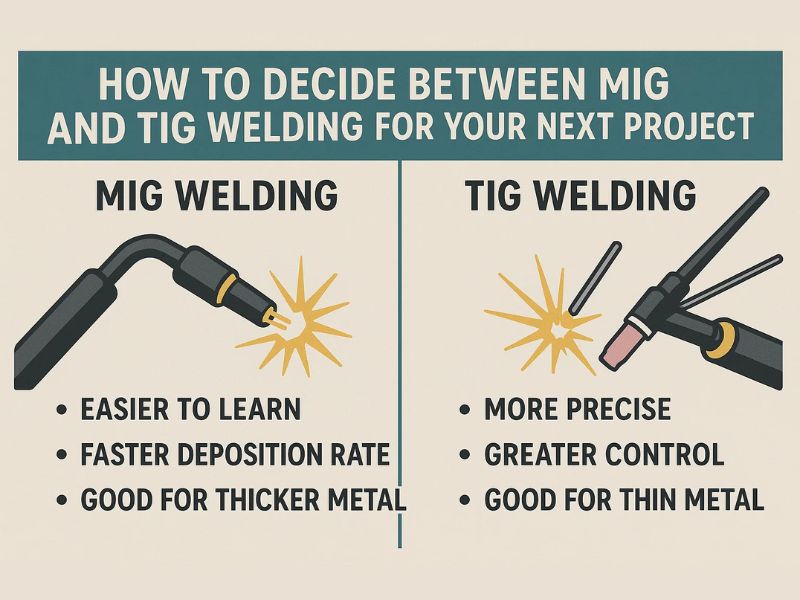
Le choix entre le soudage MIG et TIG pour l'acier inoxydable est une décision technique et économique. Vous devez trouver un équilibre entre vitesse de production et précision, coût initial et qualité de soudure à long terme et nécessité de protéger la résistance à la corrosion de l'acier inoxydable contre un apport de chaleur excessif. MIG est bien adapté à la fabrication structurelle de gros volumes sur des matériaux plus épais. TIG est le choix préféré, et souvent obligatoire, pour les travaux critiques, de haute pureté ou très visibles.
Qu'est-ce que le soudage MIG
MIG est simple : une source d'alimentation, un dévidoir de fil, un pistolet de soudage et une alimentation en gaz de protection. Le fil-électrode est un consommable qui fond dans la soudure en tant que charge. La plupart des soudures MIG en acier inoxydable utilisent la polarité d'électrode à courant continu positif (DCEP), qui maintient l'arc stable et favorise une pénétration adéquate.
Comment fonctionne MIG
Un fil-électrode passe automatiquement à travers le pistolet lorsque vous le guidez le long du joint, fondant et fusionnant le joint. Étant donné que l'opérateur doit uniquement contrôler le mouvement du pistolet plutôt que d'alimenter le mastic manuellement, MIG est relativement facile à apprendre et bien adapté aux grands projets et aux matériaux plus épais.
Qu'est-ce que le soudage TIG
TIG comprend une source d'alimentation, une torche avec une électrode en tungstène non consommable et un gaz de protection ; la tige de remplissage, le cas échéant, est un consommable distinct. Les soudeurs TIG offrent généralement une sortie CA et CC, mais le soudage de l'acier inoxydable utilise normalement la polarité négative de l'électrode CC (DCEN), qui concentre la chaleur sur la pièce à usiner pour une pénétration correcte. Les torches refroidies à l'eau sont courantes pour les travaux à haute intensité ou soutenus afin d'éviter la surchauffe.
Comment fonctionne TIG
L'opérateur contrôle la torche d'une main et alimente la tige d'apport de l'autre, une opération à deux mains qui donne un contrôle beaucoup plus fin sur la soudure que ne le permet MIG. Ce contrôle est ce qui fait de TIG le bon choix pour les matériaux fins et les travaux nécessitant une finition propre et précise, au prix d'une courbe d'apprentissage plus abrupte.
MIG vs TIG Soudage
Courbe de compétences et d'apprentissage
TIG demande une réelle coordination et une dextérité manuelle, une main sur la torche et l'autre sur la tige d'alimentation, et sa maîtrise demande une grande pratique. MIG est largement considéré comme plus facile à apprendre, parfois appelé le « pistolet à colle chaude » du soudage en raison de la rapidité avec laquelle un débutant peut produire un cordon utilisable avec son dévidoir semi-automatique.
Résistance des soudures et pénétration
TIG permet une fusion précise et contrôlable et un taux de défauts généralement inférieur, c'est pourquoi il est considéré comme supérieur en termes d'intégrité des joints dans les applications critiques. MIG peut toujours produire des soudures solides et durables, en particulier avec une préparation appropriée des joints comme une rainure en V, mais la pénétration dépend du mode de transfert : le transfert par pulvérisation pénètre en profondeur, tandis que le transfert en court-circuit est plus froid avec une pénétration limitée. Lorsque l'intégrité des soudures est l'exigence primordiale, l'avantage de contrôle de TIG en fait la valeur par défaut.
Vitesse et efficacité
MIG est nettement plus rapide. L'alimentation manuelle en charge et la technique méticuleuse du TIG maintiennent des taux de dépôt faibles, d'environ 0,3 à 2 kilogrammes par heure à la main, ce qui le rend peu rentable pour les soudures continues longues ou la production en grand volume. Le dévidage continu du fil du MIG dépose généralement environ 1,5 à 7 kilogrammes par heure, plusieurs fois plus rapidement que le TIG manuel, ce qui en fait le choix évident pour la fabrication de gros volumes et les longs travaux de soudure.
Qualité et finition de soudure
TIG sont largement considérées comme plus propres que les soudures MIG sur l'acier inoxydable, avec un contrôle thermique plus strict et moins de défauts lorsqu'elles sont bien réalisées. La résistance de la soudure dépend principalement du matériau d’apport, de la conception du joint et de la procédure plutôt que du processus seul. Les soudures MIG sont suffisamment solides pour la plupart des travaux de structure, mais présentent généralement une zone affectée thermiquement plus large et une finition plus rugueuse en comparaison. Lorsque l’apparence et l’intégrité de la soudure sont importantes, TIG est le choix standard.
Épaisseur du matériau
- TIG fortement préféré :pour les matériaux très fins (0,5 à 1,5 mm), TIG est le choix habituel. L'apport de chaleur du MIG standard à cette épaisseur provoque facilement des brûlures, conduisant à des reprises ou des rebuts, et le MIG pulsé est plus difficile à contrôler.
- TIG préféré :pour les boîtiers typiques (1,5 à 3 mm), TIG reste préféré pour son contrôle thermique et son risque de distorsion moindre.
- L’un ou l’autre processus :pour les matériaux de 3 à 6 mm, les deux processus fonctionnent ; le choix se résume à la vitesse par rapport à l’esthétique.
- MIG préféré :pour les composants structurels de 6 mm et plus d'épaisseur, la vitesse et le taux de dépôt de MIG remplissent le joint en moins de passes, là où TIG nécessiterait plus de passes et un temps total plus long.
Esthétique visuelle et post-traitement
TIG est le choix évident lorsque l'apparence finie est importante : des soudures propres, uniformes et à faibles éclaboussures avec le profil signature « pile de dix sous » qui ne nécessitent généralement qu'un léger polissage pour éliminer les légères teintes thermiques. Les soudures MIG sur l'acier inoxydable ont tendance à paraître plus rugueuses, avec plus d'éclaboussures et plus de décoloration en raison d'un apport thermique plus élevé, ce qui nécessite souvent un meulage, un nettoyage chimique et une repassivation pour restaurer à la fois l'apparence et la résistance à la corrosion, ce qui ajoute du temps et des coûts et affecte potentiellement des tolérances dimensionnelles serrées.
Applications
Applications aérospatiales et critiques de haute pureté
Pouraérospatiale, TIG est le processus dominant, souvent obligatoire. Des soudures impeccables, des défauts minimes et un contrôle strict de la zone affectée par la chaleur ne sont pas facultatifs pour des composants tels que les pièces de moteur, et la capacité de TIG à réparer des défauts mineurs plutôt que de mettre au rebut une pièce coûteuse ajoute un réel avantage économique en plus de la qualité.
Fabrication structurelle et industrielle
Pour les structures, les récipients sous pression et les machines lourdes, MIG est le processus préféré car la vitesse et le taux de dépôt comptent plus que la finition de surface, en particulier lorsque les soudures finissent de toute façon cachées ou recouvertes. Le MIG pulsé divise la différence, offrant une meilleure qualité de soudure que le MIG standard pour les tirages de volume moyen qui nécessitent encore une finition plus propre.
Soudage pour produits alimentaires et boissons, médical et sanitaire
TIG est la norme pour le soudage sanitaire dans les secteurs des aliments, des boissons etmédical. Son contrôle précis de la chaleur aide à limiter la précipitation de carbure de chrome qui peut compromettre la résistance à la corrosion au niveau de la soudure, en particulier lorsqu'il est associé à une qualité à faible teneur en carbone telle que 316L, et sa finition propre et sans éclaboussures évite les irrégularités de surface qui emprisonnent la contamination dans les équipements exposés à des produits chimiques de nettoyage agressifs et à des exigences sanitaires constantes.
Projets architecturaux et esthétiques
Pour les garde-corps, les comptoirs et les travaux sculpturaux où l'aspect fini est essentiel, la soudure propre et sans éclaboussures de TIG avec l'aspect « dimes empilés » vaut le temps supplémentaire nécessaire à la production.
Conclusion
Le choix entre MIG et TIG pour l'acier inoxydable revient à peser le débit de MIG par rapport à la précision et à la qualité de finition de TIG. Utilisez TIG pour les travaux critiques, sanitaires, avec des matériaux fins ou visuellement exigeants ; utilisez MIG pour la fabrication structurelle à grand volume où la vitesse compte plus que la finition. La plupart des magasins finissent par avoir besoin des deux.
ÀProfab Machine, nos soudeurs certifiés travaillent dans les deux processus et adaptent la technique à la qualité et à l'application de l'acier inoxydable, afin que votre projet obtienne l'intégrité, l'esthétique et la durabilité dont il a réellement besoin. ContacterProfab Machinepour un devis sur votre prochain projet de soudage d’acier inoxydable.
FAQ
Quelle est la principale différence entre le soudage TIG et le soudage MIG ?
TIG utilise une électrode en tungstène et vous donne plus de contrôle pour des soudures précises et propres. MIG utilise un fil alimenté en continu et fonctionne plus rapidement pour les projets plus importants. Le choix se résume à savoir si la vitesse ou la précision sont plus importantes pour le travail.
Quel procédé est le meilleur pour souder l’acier inoxydable ?
Cela dépend de l’application. TIG donne une soudure plus propre et plus contrôlée qui aide à préserver la résistance à la corrosion. MIG fonctionne plus rapidement et est plus pratique pour les joints structurels de grande taille ou moins visibles.
Quelle méthode de soudage est la plus facile pour les débutants ?
MIG est généralement plus facile à apprendre puisque le fil avance automatiquement et que l'opérateur guide uniquement le pistolet. TIG demande plus de pratique car cela nécessite de contrôler simultanément la torche et la tige de remplissage d'alimentation.
