
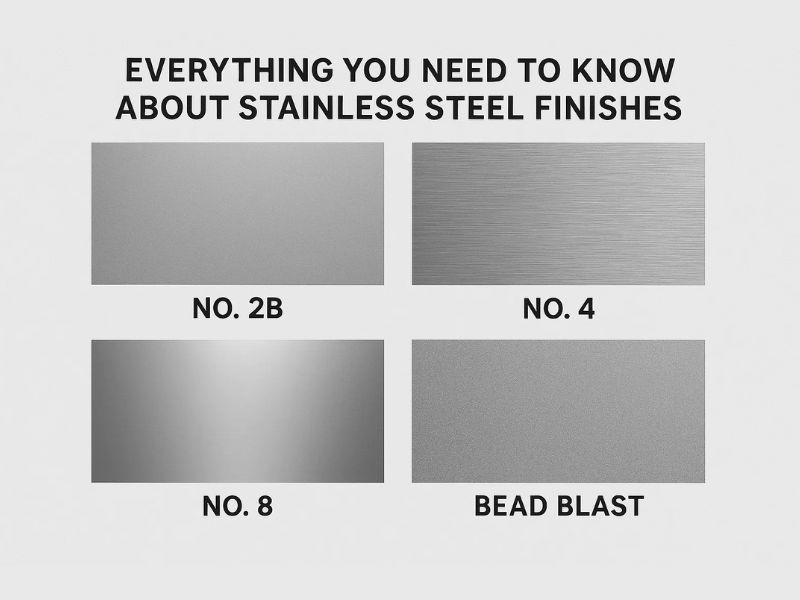
La finition en acier inoxydable est la dernière étape de la fabrication et elle fait plus que changer l'apparence d'une pièce. Il définit la rugosité de la surface qui détermine dans quelle mesure une pièce résiste à la corrosion, élimine la contamination et résiste à la manipulation. La bonne finition dépend de la destination de la pièce : l'intérieur d'un réservoir dans une usine alimentaire a besoin de quelque chose de très différent d'une main courante décorative. Cet article couvre les qualités de finition standard et polie, comment les comparer et où le matériel non plaqué en acier inoxydable s'intègre dans un assemblage autrement inoxydable.
Ce qu'une finition en acier inoxydable définit réellement
Une finition en acier inoxydable est une étape de fabrication qui détermine la résistance à la corrosion, la résistance à l'usure, la conductivité électrique, la soudabilité et les performances hygiéniques du métal, pas seulement son apparence. La mesure clé derrière tout cela est la rugosité de la surface, mesurée en Ra (rugosité moyenne) en Amérique du Nord ou en Rz (profondeur de rugosité moyenne) en Europe. Ces désignations de finition suivent la norme ASTM A480 pour les tôles, bandes et plaques en acier inoxydable, c'est pourquoi « finition n°4 » ou « finition 2B » signifie la même chose chez tous les fournisseurs.
Finitions de fraisage
Les finitions de laminage sortent directement de la ligne de laminage et de recuit, sans polissage supplémentaire. Ils sont le point de départ sur lequel s’appuient toutes les autres finitions.
Finition n°1 (1D)
La finition n°1 élimine le tartre sombre formé lors du laminage à chaud, du recuit et du décapage à l'acide, laissant une surface terne, non réfléchissante et inégale avec une rugosité élevée (Ra 3,0–7,5 µm). Ce n’est pas esthétique, mais c’est solide et peu coûteux. Courant dans les pièces de four, les échangeurs de chaleur et autres constructions industrielles non décoratives où l'apparence n'a pas d'importance.
No.2D Finition
La finition 2D est laminée à froid, recuite et décapée comme la finition 2B ci-dessous, mais saute le passage final de polissage, laissant une surface lisse mais mate et non réfléchissante. Sa texture non directionnelle retient bien les lubrifiants lors des opérations d'emboutissage profond, ce qui en fait le choix pratique pour les pièces qui doivent être façonnées dans des formes complexes : composants d'échappement automobiles, équipements de traitement chimique et quincaillerie de raffinerie.
N°2B Finition
La finition 2B est laminée à froid, recuite, décapée et finie avec un léger passage à travers des rouleaux polis, produisant une surface lisse, modérément réfléchissante (Ra 0,1 à 0,8 µm) avec une excellente planéité. Il s'agit de la finition de moulin la plus courante et la plus polyvalente, largement utilisée dans les ustensiles de cuisine, les petits réservoirs, les équipements de transformation des aliments et les machines pharmaceutiques pour son équilibre entre durabilité, hygiène et coût. Il sert également de surface de départ standard pour les finitions polies mécaniquement comme le n°3 et le n°4.
BA Finition (2R)
recuit brillant (BA) est laminé à froid puis recuit dans une atmosphère contrôlée et sans oxygène plutôt que décapé, ce qui produit une surface lisse, brillante et semblable à un miroir (Ra 0,05 à 0,1 µm) sans aucune étape de polissage mécanique. Parce qu'il atteint une réflectivité élevée et une très faible rugosité sans traitement abrasif, BA est spécifié là où l'hygiène et l'apparence comptent : instruments chirurgicaux, appareils de garniture et miroirs de circulation.
Finitions polies
Les finitions polies sont produites en abrasant mécaniquement la surface avec des abrasifs de plus en plus fins, allant d'une texture satinée grossière à une brillance proche d'un miroir.
Finition n°3
Le polissage humide directionnel d'une surface 2B avec une bande abrasive grossière de 100 à 120 grains produit une finition satinée et mate avec un grain linéaire visible et une rugosité généralement supérieure à 1,0 µm. Utilisé dans les équipements de transformation des aliments, les appareils de laboratoire et les travaux architecturaux nécessitant un aspect brossé grossier.
Finition n°4
La finition inoxydable la plus largement reconnue. Le polissage humide directionnel avec un grain plus fin de 120 à 180 produit une surface plus lisse, plus brillante et légèrement réfléchissante avec de fines lignes parallèles, Ra généralement de 0,2 à 1,0 µm. Standard dans les ascenseurs, les éviers de cuisine, les équipements de restaurant et les panneaux architecturaux.
Finition n°5 (satiné/brossé)
Également appelé EN 2K. Fabriqué avec une série d'abrasifs de plus en plus fins pour produire une texture mate uniforme avec de fines lignes parallèles. La surface légèrement plus rugueuse résiste mieux aux rayures et à l'abrasion qu'une finition n°4, ce qui en fait un choix courant pour les revêtements, les mains courantes et la signalisation.
Finition n°6 (satiné mat)
Le brossage au tampico d'une surface n°4 produit un aspect satiné terne non directionnel, plus lisse et moins réfléchissant que le n°5. Il était plus courant dans l'architecture de la fin du XXe siècle et apparaît aujourd'hui principalement sur les statues et les œuvres ornementales.
Finition n°7
Le polissage d'une surface finement meulée produit un aspect très brillant, proche d'un miroir, bien que de légères lignes de grain provenant de l'étape de meulage puissent toujours être visibles. Utilisé principalement pour les éléments ornementaux et architecturaux tels que les couvertures de colonnes et les panneaux muraux décoratifs.
Finition miroir n°8
La finition la plus réfléchissante selon les normes ASTM, produite par polissage avec des grains abrasifs de plus en plus fins et un polissage approfondi. De légères lignes chamois peuvent rester sous une inspection minutieuse, mais le résultat est une surface lisse, semblable à un miroir, utilisée pour la signalisation, les réflecteurs et la sculpture architecturale, notamment le Cloud Gate de Chicago (« le haricot »).
Comparaison des finitions
Rugosité de surface et hygiène
Pour les applications agroalimentaires, pharmaceutiques et médicales, Ra compte bien plus que l'apparence. Une valeur Ra inférieure signifie moins de vallées microscopiques dans lesquelles les contaminants peuvent s'y loger, c'est pourquoi une finition 2B (0,1 à 0,8 µm) est plus facile à désinfecter qu'une finition n°1, même si les deux sont techniquement « non polies ». Les industries sanitaires spécifient des finitions à faible Ra pour répondre aux exigences de nettoyabilité, et non pour l'esthétique.
| Nom de finition (ASTM & EN) | Méthode de production | Apparence | Ra typique (µm) | Principaux avantages | Applications courantes |
|---|---|---|---|---|---|
| n° 1 (1D) | Laminé à chaud, recuit, décapé | Mat, non réfléchissant, rugueux | 3.0-7.5 | Durable, faible coût, utilisation à haute température | Industriel, pièces de four, échangeurs de chaleur |
| N° 2D (2D) | Laminé à froid, recuit, décapé | Lisse, non réfléchissant, mat | 0.2-0.8 | Idéal pour l'emboutissage profond, retient les lubrifiants | Équipement chimique, échappements de voiture |
| N° 2B (2B) | Laminé à froid, recuit, décapé, revenu passé | Lisse, moyennement réfléchissant, légèrement brillant | 0.1-0.8 | Polyvalent, économique, bonne hygiène | Transformation des aliments, ustensiles de cuisine, machines pharmaceutiques |
| BA (2R) | Laminé à froid, recuit brillant | Lisse, brillant, semblable à un miroir | 0.05-0.1 | Haute réflectivité sans polissage, bonne hygiène | Instruments chirurgicaux, appareils de garniture, rétroviseurs routiers |
| n° 3 (1G-2G) | Polissage humide directionnel (grain 100-120) | Satiné, mat, à grain linéaire | >1.0 | Bonne esthétique, nettoyable | Agroalimentaire, équipements de brasserie, architecture |
| n° 4 (1J-2J) | Polissage humide directionnel (grain 120-180) | Plus lisse, plus lumineux, avec des lignes fines | 0.2-1.0 | Le plus populaire, nettoyable et esthétique | Éviers de cuisine, ascenseurs, équipements de restaurant, électroménagers |
| n° 5 (2K) | Polissage humide directionnel (série d'abrasifs) | Mat, non réfléchissant, lignes parallèles | 0.5-0.8 | Résistant aux rayures, durable | Bardage architectural, mains courantes |
| n° 6 (1K-2K) | Tampico brossé sur finition n°4 | Doux, mat, satiné, non directionnel | <0,5 | Esthétique unique, moins courante aujourd'hui | Statues, accents architecturaux |
| N° 7 | Poli sur une surface finement meulée | Brillant, presque semblable à un miroir | Non normalisé | Ornemental hautement réfléchissant | Couvertures de colonnes, garniture ornementale |
| N° 8 | Poli avec des abrasifs de plus en plus fins, puis poli | Finition miroir hautement réfléchissante | Non normalisé | Esthétique ultime, reflet impeccable | Enseignes, réflecteurs, panneaux muraux, sculpture |
Revêtements pour la quincaillerie non inoxydable dans un assemblage
Les assemblages en acier inoxydable ne sont pas toujours entièrement inoxydables. Les billes de tirant, les corps d'arbre et autres points de contact à forte usure sont parfois spécifiés en acier au carbone plaqué plutôt qu'en acier inoxydable, généralement pour des raisons de coût ou pour une exigence spécifique de dureté/usure que les nuances d'acier inoxydable ne répondent pas aussi économiquement. Lorsque tel est le cas, le placage de ces composants est une question de finition distincte de la qualité de broyage ou de polissage du corps en acier inoxydable.
La galvanoplastie est la voie standard pour ces composants : chrome, nickel ou zinc déposés électrochimiquement pour renforcer la dureté, la résistance à l'usure et la protection contre la corrosion sur la surface de la pièce.
- Chromageaugmente la dureté de la surface et la résistance à la corrosion. Le chrome décoratif a une épaisseur de 0,5 à 1 µm ; chrome dur pour les surfaces d'usure de 5 à 80 µm. Commun surtirantbilles, corps d'arbre et têtes à billes.
- Nickelagecible la résistance à l'usure et la protection contre la corrosion, généralement d'une épaisseur de 10 à 30 µm, courante sur les composants à tirants de la série SA.
- Zingageest l'option économique pour la protection contre la corrosion avec une finition décorative, généralement de 5 à 15 µm d'épaisseur, utilisée sur les manchons de roulement à billes, les tubes métalliques, les corps de tirants, les écrous filetés et les boîtiers de tête sphérique.
Le coût va du chrome au-dessus du nickel au-dessus du zinc, ce qui est généralement le facteur décisif une fois que les exigences fonctionnelles (dureté, usure ou protection de base contre la corrosion) sont satisfaites. Pour les fixations en acier au carbone associées à un assemblage en acier inoxydable, l'oxyde noir (bleuissement) ou la phosphatation sont les autres prétraitements courants, tous deux moins chers que le placage mais offrant moins de protection contre la corrosion, appropriés pour le matériel intérieur ou à faible exposition plutôt que pour tout ce qui verra l'humidité ou le sel.
Entretien et soins à long terme
Les besoins d’entretien évoluent avec la finition. Les finitions directionnelles comme le n°4 doivent être nettoyées dans le sens du fil pour éviter les rayures visibles ; les finitions lisses et non directionnelles comme le n°8 sont plus indulgentes. Suivre la bonne direction et la bonne méthode de nettoyage pour une finition spécifique est plus important pendant la durée de vie de la pièce que le choix initial de la finition.
Finitions personnalisées
Les finitions standards ne couvrent pas tous les cas. Les ingénieurs spécifient parfois des cibles Ra ou Rz personnalisées pour des applications sensibles, telles que les composants supraconducteurs ou les implants médicaux, où la fiabilité et la précision ne laissent aucune place à une qualité générique de broyage ou de polissage.
L’économie des finitions en acier inoxydable
Les finitions d'usine comme 2B sont les moins chères au départ, mais le prix d'achat le plus bas n'est pas toujours le coût du cycle de vie le plus bas. Une finition moins chère et moins hygiénique peut se corroder plus rapidement ou nécessiter un nettoyage et un entretien plus fréquents, ce qui s'additionne sur la durée de vie de la pièce. Une finition plus facile à nettoyer et plus résistante à la contamination peut coûter globalement moins cher en réduisant la maintenance et les temps d'arrêt, même à un prix initial plus élevé. Précisez par rapport au coût total du cycle de vie, et pas seulement à l'élément de ligne de bon de commande.
Conclusion
De la finition robuste n°1 en milieu industriel à la brillance miroir d'une finition n°8, chaque surface en acier inoxydable offre un compromis différent en termes de coût, d'hygiène et d'apparence. Le bon choix dépend de l’environnement, de la fonction et de l’entretien que la pièce verra réellement.Profab Machinetravaille en sélectionnant les finitions, y compris la quincaillerie plaquée pour les assemblages de matériaux mixtes, par rapport à l'application réelle. Contactez Profab Machine pour définir les spécifications adaptées à votre projet.
FAQ
Quelle est la meilleure finition en acier inoxydable pour une utilisation en extérieur ?
Les finitions d'usine comme le n°1 résistent bien à l'extérieur, car leur rugosité plus élevée ne compromet pas la résistance, et elles sont peu coûteuses à spécifier pour les pièces extérieures structurelles ou non décoratives. Pour les applications extérieures où l'apparence compte également, une finition 2B ou No.4 combinée à la qualité appropriée (316 sur 304 dans les environnements côtiers ou exposés au sel) est la spécification la plus courante.
Quelle finition en acier inoxydable cache le mieux les empreintes digitales ?
Les finitions brossées et satinées, telles que le n°4 ou le n°5, cachent mieux les empreintes digitales et les taches qu'une finition miroir. La surface texturée brise les reflets, c'est pourquoi ces finitions sont courantes dans les zones très touchées comme les cuisines et les intérieurs d'ascenseurs.
Pouvez-vous mélanger différentes finitions en acier inoxydable dans un seul projet ?
Oui, et c'est une pratique courante. Les finitions miroir ou n°7/n°8 sont généralement réservées aux surfaces d'accentuation ou de mise en valeur, tandis que les finitions brossées comme le n°4 couvrent les zones à plus fort trafic et à plus haut contact où une finition miroir montrerait rapidement l'usure et les empreintes digitales.
