
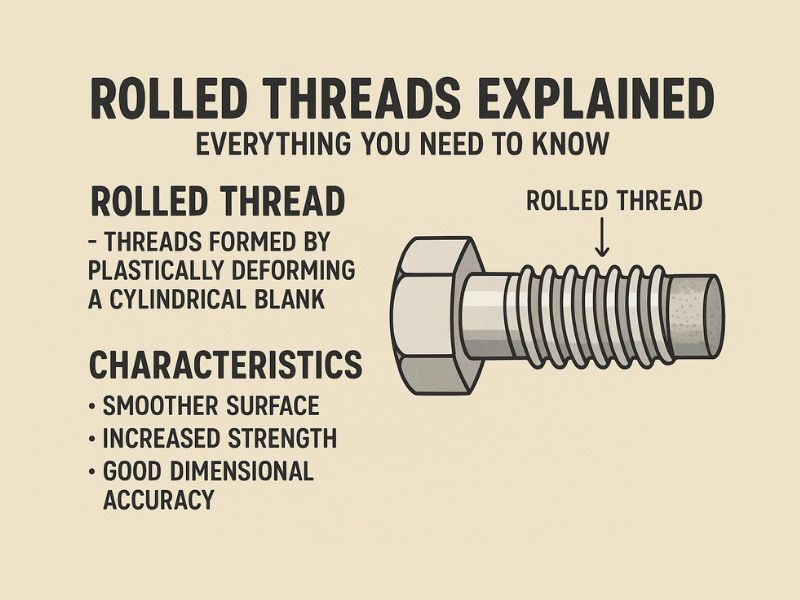
Les filetages roulés sont formés en pressant une matrice durcie dans une tige métallique plutôt qu'en coupant la forme du filetage. Les grains métalliques s'écoulent le long de la forme du filetage au lieu d'être sectionnés, ce qui est l'une des sources de l'avantage en termes de résistance et de fatigue que les fils roulés ont par rapport aux fils coupés, ainsi que de la contrainte de compression qui roule sur les feuilles dans la surface. Voici comment fonctionne le processus, ce qu'il vous rapporte réellement et quand couper est toujours la meilleure décision.
Aperçu des filetages roulés
Que sont les fils roulés
Une matrice durcie appuie sur une tige métallique et roule le long de celle-ci, façonnant la forme du filetage par déformation plastique plutôt que par enlèvement de matière. Comme aucun métal n'est coupé, la structure du grain qui s'étendait sur toute la longueur de la tige d'origine continue de s'écouler le long du profil du filetage au lieu d'être interrompue à chaque coupe.
Roulage de filetageest un moyen de produire des filetages selon plusieurs normes de forme de filetage UK/ISO, parmi lesquelles :
- BS 3643 : ISO filetages métriques
- BS 4827 : filetage miniature ISO
- BS 21 : filetages pour tubes et raccords
Pourquoi choisir les fils roulés
Le laminage met la couche superficielle en compression, et cette contrainte de compression résiduelle est ce qui donne aux fils roulés leur avantage en termes de fatigue par rapport aux fils coupés, les fissures doivent surmonter la contrainte de compression avant de pouvoir se propager. Les filetages laminés apparaissent dans tous les composants en acier inoxydable : embouts à rotule, joints à rotule, tiges filetées, partout où des cycles de charge répétés font de la durée de vie en fatigue le facteur limitant.
Processus de laminage de filetage
Fonctionnement du roulage de filetage
Le processus commence par la sélection du bon matériau et sa transformation en barres droites. Une machine à rouler les filets façonne ensuite les fils sur chaque tige, suivi d'un redressage et d'une finition de surface, puis d'une coupe à la longueur finale. Chaque canne est inspectée avant son expédition. Le résultat est des filetages exacts et reproductibles d'une course à l'autre, ce qui est important pour les travaux automobiles et aérospatiaux où la cohérence dimensionnelle n'est pas facultative.
Outils et machines
Différents équipements roulants répondent à différents besoins de production :
- Machines à rouler les filets planétaires :le flan roule entre une filière circulaire rotative et une filière à segments incurvés fixes, ce qui convient à la production en grand volume
- Machines à rouler les filets rotatifs :fonction similaire aux machines planétaires, utilisée pour un travail comparable
- Machines à rouler d'alimentation :filières rondes pour filetages courts, efficaces pour les grands volumes
- Machines à rouler à avance rapide :forme de longs filetages en un seul passage continu, mieux adapté aux profils simples
Adéquation des matériaux
Les alliages d'acier, l'acier inoxydable, le titane, le laiton, le bronze, l'aluminium et les alliages à haute température roulent tous bien, car le processus nécessite un matériau qui se déforme plastiquement sans se fissurer.Acier inoxydableest particulièrement adapté aux pièces alimentaires, médicales et marines, où la résistance à la corrosion est aussi importante que la résistance du filetage.
Fils roulés : le cas de la force
Résistance et durabilité
Recherche sur le roulage de filets à alimentation axialeont signalé des améliorations maximales d'environ 41 % de la limite d'élasticité estimée et de 39 % de la dureté à la racine du filetage par rapport au matériau non formé, liées au raffinement du grain créé par le processus de laminage. Le travail à froid qui produit ce gain de résistance durcit également la surface, ce qui explique en partie pourquoi les fils roulés résistent mieux à une utilisation répétée que les fils coupés de même taille nominale.
Résistance à la fatigue
C'est dans les performances en fatigue que la différence entre les filetages roulés et coupés apparaît le plus clairement lors des tests :
- Les filetages roulés échouent moins souvent lors des tests de fatigue destructifs que les filetages coupés de même spécification
- Le travail à froid et la contrainte résiduelle de compression due au laminage augmentent la résistance et la résistance à la fatigue du filetage.
- Les fixations aérospatiales utilisent couramment des fils roulés pour cet avantage en matière de fatigue
Pour les applications où une défaillance de thread constitue un problème de sécurité, c'est pourquoi les threads roulés constituent le choix habituel.
Rapidité et coût
Le roulage du fil forme le fil en un seul passage ; la découpe nécessite généralement plusieurs passes pour atteindre le même profil fini. Cela se traduit directement en termes de rendement : le laminage peut être jusqu'à dix fois plus rapide que la découpe, avec moins de déchets de matériaux par pièce. Les aspects économiques favorisent le roulage le plus clairement en volume, les séries de production en milliers de pièces étant celles où l'avantage en termes de coût par pièce est le plus important.
Finition de surface
Le roulement brunit la surface au fur et à mesure qu'il forme le fil, produisant une finition plus lisse que celle que laisse la coupe :
| Type de filetage | Rugosité de surface (micro-pouces Ra) |
|---|---|
| Roulé | 32 ou moins |
| Couper | Rarement moins de 63 |
Une surface de filetage plus lisse signifie moins de friction en service et moins d'usure pendant la durée de vie de la fixation.
Applications des fils roulés
Matériaux de matrice
La sélection du matériau de la matrice dépend du volume de production et des exigences de précision :
| Matériau | Avantages | Applications |
|---|---|---|
| Carbure (tungstène) | Très résistant, s'use lentement, haute précision | Fixations robustes, pièces aérospatiales, filetages spéciaux |
| DC53 Acier | Robuste, résistant à l'usure, facile à façonner | Fixations standard à grand volume |
| Acier rapide (HSS) | Économique, tolérant à la chaleur, largement disponible | Matrices à usage général pour petits et moyens lots |
L'industrie utilise
Les filetages roulés sont courants partout où la fiabilité des fixations sous des contraintes répétées est importante : les équipements automobiles, marins, médicaux et industriels s'appuient tous sur l'avantage de durée de vie en fatigue que le roulage offre par rapport aux filetages coupés.
Quand ne pas utiliser de fils roulés
Rouler n’est pas universellement la bonne décision. Le coût de configuration de l'outillage et les délais de livraison sont plus élevés que pour la découpe, ce qui est important pour les petites séries où le volume n'atteint jamais suffisamment pour récupérer ce coût. Les machines à rouler ont également des limites pratiques en matière de longueur et de diamètre de filetage, et tous les matériaux ne se déforment pas suffisamment proprement pour rouler sans se fissurer ; certains endommageront l'outillage ou produiront des filetages incohérents s'ils sont forcés à travers le processus.
Fils roulés vs fils coupés
Différences de processus
| Caractéristique | Filetages roulés | Fils coupés |
|---|---|---|
| Méthode de formation | Formage à froid avec matrice trempée | Enlèvement de matière avec un outil de coupe |
| Impact structurel | Le flux de grains continue à travers le filetage | Le flux de grains est coupé à chaque racine de filetage |
| Précision | Aucune marque d'outil ; cohérent d'une pièce à l'autre | Peut usiner n'importe quel diamètre ou pas sur demande |
| Douceur d'installation | Plus lisse grâce au processus de formage | Peut être plus rugueux à partir des marques d'outils |
| Résistance aux dommages | Plus résistant à la fatigue et aux dommages | Moins résistant en raison d'un flux de grain interrompu |
Comparaison des performances
Le mécanisme à l'origine de l'écart de performance est simple : le laminage maintient la structure du grain continue et met la surface en compression, les deux résistant à l'initiation des fissures. La coupe interrompt le flux du grain à la racine du filetage, créant ainsi un point de départ naturel pour les fissures de fatigue sous charge répétée. Dans les applications soumises à des contraintes cycliques réelles, les filetages coupés échouent plus souvent que les filetages roulés de même spécification nominale.
Conclusion
Les filetages laminés gagnent en termes de résistance, de résistance à la fatigue, de finition de surface et de coût par pièce en volume, tout cela parce que le processus forme le filetage plutôt que de le couper. La découpe a toujours sa place pour les petites séries, les pièces surdimensionnées hors de portée des matériels roulants et les matériaux qui ne se déforment pas proprement. Pour les fixations en acier inoxydable dans les secteurs automobile, maritime ou médical, les filetages roulés sont un choix courant pour une bonne raison.
Profab Machinefabrique des composants filetés en acier inoxydable en utilisant des procédés de laminage adaptés à l'application, avec l'inspection à l'appui.
FAQ
Qu'est-ce qui rend les fils roulés plus résistants que les fils coupés ?
Le laminage maintient la structure du grain du métal en continu le long de la forme du filetage au lieu de le couper, ce qui améliore à la fois la résistance et la résistance à la fatigue.
Pouvez-vous utiliser des fils roulés pour tous les types de métaux ?
La plupart des métaux ductiles roulent bien, notamment l'acier inoxydable, le titane et l'aluminium. Les matériaux fragiles qui ne peuvent pas se déformer plastiquement sans se fissurer ne conviennent pas au procédé.
Comment vérifier la qualité des fils roulés ?
Les jauges à bague filetée et les jauges à bouchon vérifient la taille et l'ajustement. L'inspection visuelle vérifie les fissures et les coutures avant l'expédition de la pièce.
Les fils roulés sont-ils plus rentables pour les grosses commandes ?
Oui. Le processus en un seul passage et la réduction des déchets de matériaux réduisent considérablement le coût par pièce en volume, là où la rentabilité du laminage fonctionne le mieux.
Quelles industries bénéficient le plus des filetages laminés ?
Automobile, marine, médical et aérospatial, tous les domaines où la fiabilité des fixations sous contraintes répétées et la résistance à la corrosion sont toutes deux requises.
